Статья · Гильзовка
Гильзовка — новая гильза в изношенном цилиндре, расточенная под поршень; «двигатель гильзован» в объявлении — не приговор.
Что спросить у продавца, чтобы решить: брать, торговаться или мимо, — ниже.
Продавец показал бумаги или фото по гильзовке? Пришлите их в Telegram — скажем, похоже ли это на цеховую работу.
Что важно понять сразу
- Гильза в цилиндре — конструктивное решение, а не костыль: с завода так устроены многие моторы, в том числе дизели с мокрыми гильзами.
- Срок жизни задаёт не факт гильзовки, а качество посадки. Ресурс они не нормируют.
- Натяг считают из условия неподвижности гильзы — тепловой контакт идёт следствием плотной посадки, а не наоборот. Но следствие это дорогое: сотка воздуха в стыке добавляет зеркалу порядка 60–90 градусов местного перегрева, а за перегревом идёт задир.
- Порядок операций в цехе жёсткий: плоскость блока фрезеруют до расточки и хонингования, а не после.
- Запрессовка уводит геометрию соседних цилиндров. Промер «до и после» — единственное, что это показывает.
- Кольцевая линия по верхнему торцу цилиндра говорит только, что цилиндр гильзован. С завода или в ремонте — по ней не различить, у заводской сухой гильзы линия ровно такая же.
Гильзованный двигатель при покупке: на что смотреть
Разбираем по существу: что именно делают с блоком, почему причина гильзовки важнее самого факта, какие допуски держит цех и какие вопросы продавцу дают полезный ответ, а какие — вежливый.
- Что решает
- кто делал и есть ли бумаги
- Натяг посадки
- индивидуально, в основном 0,04–0,07 мм чугун в чугун; в алюминиевый блок больше
- Плоскость блока
- фрезеруют до расточки
- Ресурс
- не нормирован
Что такое гильзовка, если совсем коротко
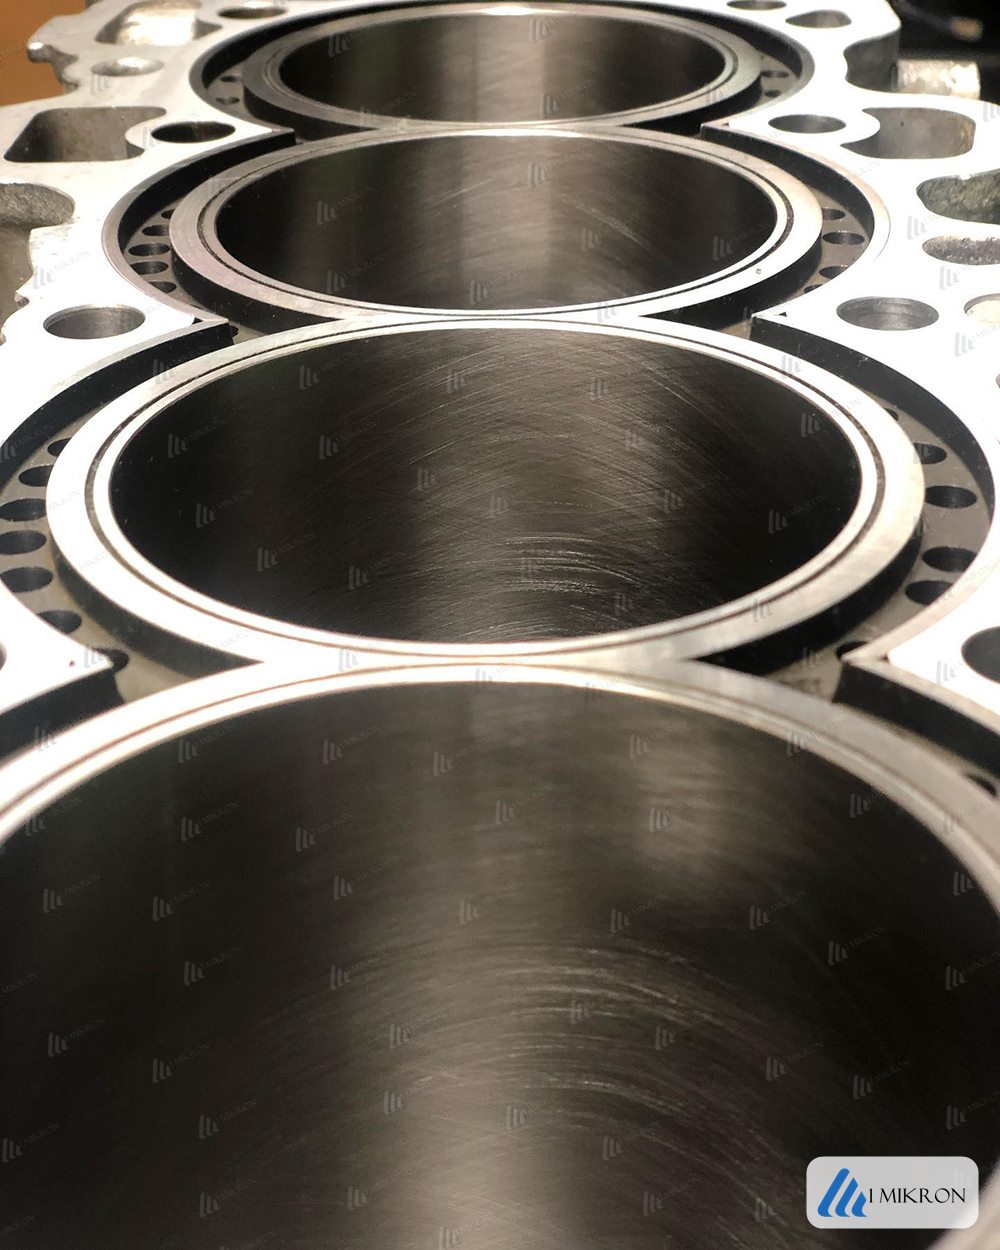
Гильзовка — это замена стенки цилиндра ремонтной втулкой: цилиндр растачивают насквозь и сажают в него гильзу, чаще всего с натягом 0,04–0,07 мм для чугунного блока; в алюминиевый блок натяг делают больше. Дальше по порядку. Поршень ходит не по «телу» блока, а по стенке цилиндра. Когда эта стенка изношена или повреждена так, что обычной расточкой в ремонтный размер её уже не спасти, цилиндр растачивают насквозь и вставляют в него ремонтную втулку — гильзу. Затем её растачивают и хонингуют изнутри под нужный поршень. С этого момента поршень работает по гильзе, а не по старой стенке.
Втулку сажают в блок чаще всего с натягом — но не всегда, и это важно для разговора с продавцом. Заводская инструкция на блок GM LS-2 предписывает прямо противоположное: посадочное отверстие делают крупнее гильзы, посадка идёт с зазором, а держит гильзу анаэробный фиксирующий состав.
Для GM 3,7 л заводская процедура требует ставить гильзу приспособлением с моментом 102 Н·м, а нагрев, охлаждение и смазку прямо запрещает. Число это переводное, микронной точности в нём нет: в исходном документе требование задано круглым. У Toyota 15Z заводская посадка вообще скользящая, с лёгким маслом. Способ задаёт изготовитель гильзы и блока, а не привычка мастера.
Слово «вставили втулку» звучит кустарно, но так устроены с завода многие моторы — например, дизели с мокрыми гильзами. Заводские процедуры установки гильз есть, например, для GM 3,7 л, Toyota 15Z и блока GM LS-2.
Почему мотор загильзовали
Причин гильзовки три: под мотор не выпускают ремонтные поршни, в цилиндре глубокий задир или оплавление, цилиндр треснул. Они очень разные по тяжести. Ответ продавца на вопрос «почему гильзовали» говорит о машине больше, чем сам факт гильзовки.
| Причина | Что за ней стоит | Что это значит для покупателя |
|---|---|---|
| Под этот мотор не выпускают ремонтные поршни | Цилиндр изношен, а расточить его некуда: ремонтные размеры поршней под этот мотор не выпускают вовсе. Гильзовка остаётся единственным способом вернуть цилиндр в рабочий размер | Мотор мог быть просто уставшим, без единой аварии. К состоянию двигателя эта причина почти не относится |
| Глубокий задир или оплавление | Поршень протёр или расплавил стенку так, что расточка следы не убирает | Мотор что-то пережил: перегрев, масляное голодание, сбитую топливную аппаратуру. Спрашивать надо, что чинили заодно |
| Трещина или разрушение цилиндра | Самый тяжёлый случай: блок работал с нарушенной прочностью стенки | Требуется знать, проверяли ли блок на трещины после ремонта и чем |
Зачем гильзе натяг и что даёт плотная посадка
Натяг 0,04–0,07 мм в чугунном блоке нужен гильзе прежде всего для того, чтобы она не провернулась и не вышла вверх. Это расхожее объяснение и есть основное, и надо сказать это прямо, потому что в интернете гуляет обратное.
Натяг считают из условия неподвижности — все известные нам методики выводят его только из него, а минимальный натяг по условию теплоотвода не считает ни одна. Тепловой контакт — важнейшее следствие плотной посадки, ради которого следят за чистотой посадочного отверстия и полнотой прилегания, но не та величина, из которой берётся число натяга. Так же считает и рабочая инструкция нашего участка.
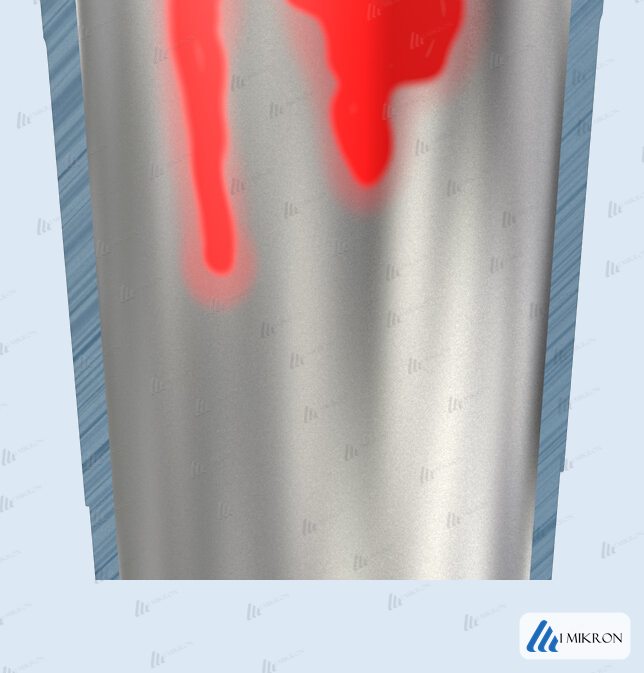
Почему следствие такое важное, видно по числам. Через стенку гильзы дизеля на номинальном режиме идёт около 238 кВт с квадратного метра — это измерено термопарами. Всё это тепло должно уйти в блок и дальше в охлаждающую жидкость, а единственный путь наружу — стык между гильзой и посадочным отверстием. Прилегает стык не всюду — тепло упирается в воздух, а воздух держит его лучше любого металла.
Порядок величины такой: термическое сопротивление самой стенки гильзы — 1,16·10⁻⁴ м²·К/Вт, а воздушный зазор толщиной 0,01 мм даёт сопротивление почти втрое больше, чем вся стенка целиком. Переведём это в градусы, потому что так понятнее: при потоке 238 кВт/м² перепад на стенке гильзы получается около 28 К, а на зазоре в одну сотую — от 63 до 92 К. То есть сотка неприлегания добавляет зеркалу порядка 60–90 градусов местного перегрева. Отсюда и потеря масляной плёнки, и задир ровно в том месте, где гильза не села.
Материал гильзы в этом расчёте назван не случайно. Сопротивление 1,16·10⁻⁴ м²·К/Вт отвечает серому чугуну с теплопроводностью около 50 Вт на метр-кельвин и стенкой около 5,8 мм. У высокопрочного чугуна теплопроводность 30–36, у ниризиста 12–14 — сопротивление стенки выходит в полтора-четыре раза больше. Вывод из этого простой и для покупателя важный: выбор материала гильзы меняет теплопередачу сильнее, чем несколько микрон натяга. И понятно, почему для гильз держатся серого чугуна: его пластинчатый графит делает сразу две работы — проводит тепло и держит масло во вскрытых прожилках.
Оговорка, без которой числа нельзя выдавать за норматив: замеры проводимости стыка сделаны в вакууме и не на чугуне, поэтому речь об оценке порядка величины, а не о нормативе. Твёрдым остаётся вывод: неполное прилегание опаснее недобора нескольких микрон натяга, и чистота с геометрией посадочного отверстия важнее лишних микрон. Именно поэтому дефект посадки не покажет ни один замер натяга — его закладывают при обработке посадочного отверстия.
Есть у этого и продолжение во времени, о котором в разговорах про натяг забывают. В посадочном отверстии под сухую гильзу заводится контактная коррозия, она же фреттинг-коррозия. Две плотно прижатые детали микроскопически двигаются друг относительно друга, окисел из стыка не вымывается и работает как расклинивающая прослойка.
Её ставят в один ряд с неровными плоскостями и повреждённой резьбой — как источник деформации цилиндра. Для покупателя это ещё один довод в ту же сторону: чистота и геометрия посадочного отверстия важнее лишних микрон натяга. Микроны со временем не меняются, а грязный или подъеденный стык меняется, и в худшую сторону.
Порядок операций в цехе: почему плоскость фрезеруют до расточки
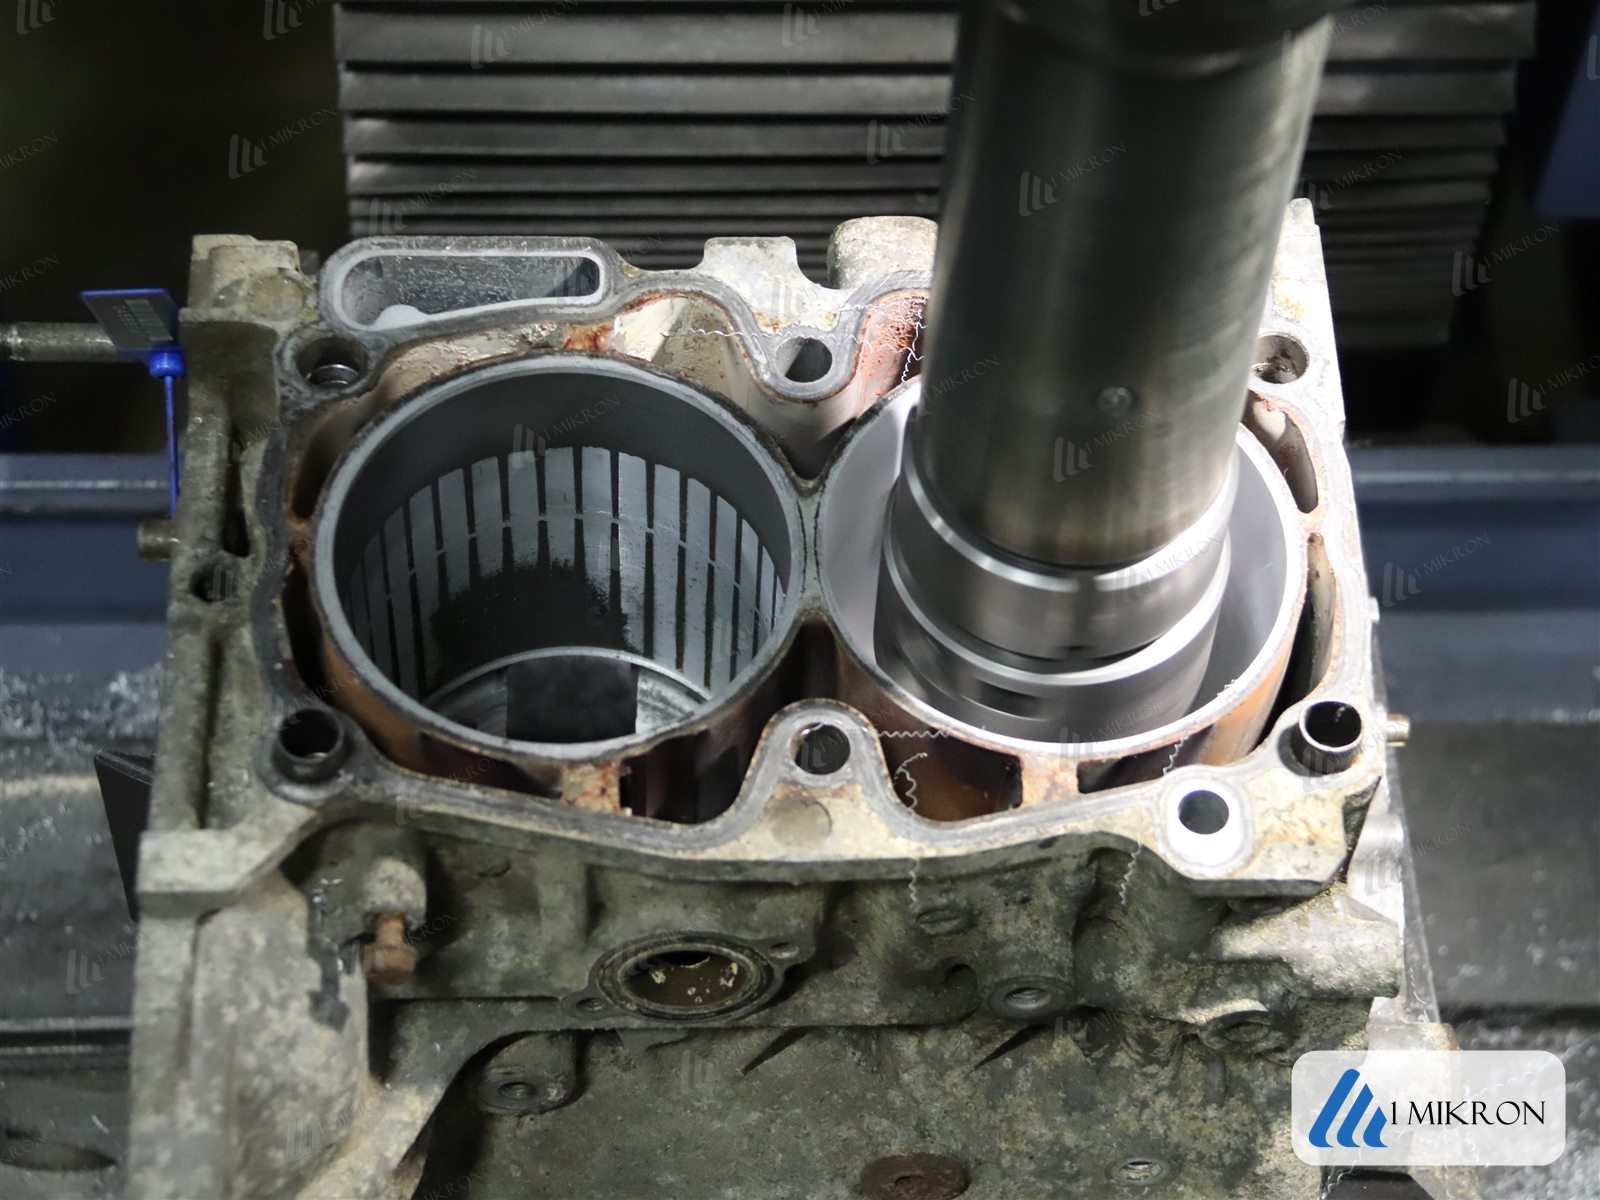
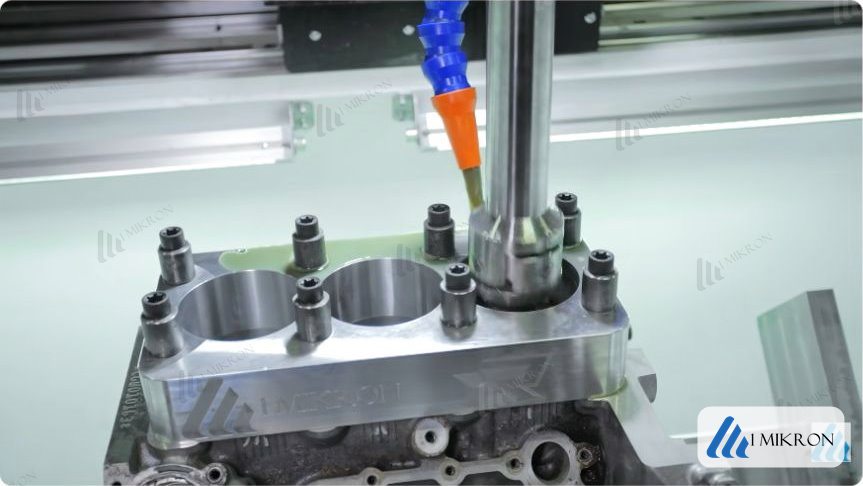
Гильзовка в цехе идёт девятью шагами, и плоскость блока фрезеруют шестым — после запрессовки гильз, но до расточки их в размер и до хонингования. Это тот пункт, по которому проще всего отличить работу цеха от работы «знакомого мастера». Последовательность задана и заводской инструкцией, и цеховым чек-листом, и переставлять её нельзя.
| Шаг | Что делают | Почему именно в этом месте |
|---|---|---|
| 1 | Мойка блока | Дальше идёт контроль, а по грязной отливке он ничего не покажет |
| 2 | Контроль на трещины | Смысла обрабатывать треснувший блок нет. Находка на этом шаге экономит всю остальную работу |
| 3 | Правка постелей коленвала | Постели задают ось мотора. Если их править после расточки цилиндров, оси цилиндров уедут относительно новой оси коленвала |
| 4 | Расточка посадочных отверстий под гильзы и запрессовка | Гильзы должны стоять в блоке до того, как что-либо доводят в финишный размер |
| 5 | Выдержка | Блок отстаивается до следующей смены, и только потом идёт финишная обработка. За ночь гильза «улягается» — снимаются напряжения после установки; в технологиях с фиксирующим составом за то же время он полимеризуется |
| 6 | Фрезеровка плоскости блока | Плоскость — база. По ней прилегает прокладка головки, по ней же стягивают технологическую плиту и от неё отсчитывают высоты при замере |
| 7 | Расточка гильз в финишный размер | Размер выводят под конкретный поршень, когда база под замер уже готова |
| 8 | Хонингование и финиш | Микрорельеф зеркала делают последним, чтобы его больше ничем не трогать |
| 9 | Мойка зеркал горячей мыльной водой со щёткой | Растворитель абразив из впадин сетки не вымывает, а оставшийся абразив работает в собранном моторе |
Ключевое здесь — шестой шаг. Фрезеровать плоскость после хонингования значит заваливать кромку свежего зеркала: фреза выходит на верхний торец цилиндра и снимает угол там, где кольцо разворачивается и где давление максимально. Заводская инструкция на LS-2 записывает это прямым текстом: снять плиты, отфрезеровать плоскость, а потом растачивать и хонинговать. Технологическую плиту при этом ставят по ситуации — на тонкостенных блоках без неё геометрию не выдержать, на других обходятся.
Сколько ходит двигатель после гильзовки
Подтверждённой цифры ресурса после гильзовки нет, и тот, кто называет вам «двести тысяч» или «как новый», её выдумывает. Заводские процедуры гильзовки нормируют натяг посадки, шероховатость посадочного отверстия, толщину стенки гильзы, температуру сборки. Ресурс не нормирует ни один из них.
Причина в том, что срок жизни определяется качеством посадки. Гильза, севшая плотно по всей поверхности, отдаёт тепло в блок и работает как родная стенка цилиндра. Гильза, севшая с зазором хотя бы на части поверхности, получает локальный перегрев — а это прямая дорога к задиру: как выглядят и с чего начинаются задиры в цилиндрах, разбирали отдельно. Отсюда практический вывод для покупателя: спрашивать надо не «сколько проходит», а «где делали».
Почему в гильзовке бумаги значат больше, чем в других ремонтах
Гильзовка — работа с допусками в сотые доли миллиметра: натяг 0,04–0,07 мм в чугуне, припуск под хонингование 0,07–0,10 мм, окно на установку замороженной гильзы 10–15 секунд. На глаз такое не выдержать. Вот что за этими числами стоит.
| Параметр | Значение | Что будет, если не выдержать |
|---|---|---|
| Натяг посадки: чугунная гильза в чугунный блок | подбирается индивидуально, в основном 0,04–0,07 мм. Число внутри окна зависит от диаметра посадки. Замер относится к моменту запрессовки: гильзу меряют микрометром снаружи до посадки, изнутри её растачивают уже после | Мало — гильза проворачивается и проседает, стык не прилегает, гильза перегревается. Много — блок трескается по перемычкам |
| Натяг посадки: чугунная гильза в алюминиевый блок | Больше, чем в чугун; конкретную величину берут по данным поставщика гильзы. Меньше нельзя: на рабочей температуре натяг уходит. Алюминий при нагреве расширяется вдвое сильнее чугуна, и на посадке около 100 мм прогрев блока на 60 градусов съедает 0,066 мм натяга — от пяти соток не остаётся ничего | Мало — прогретый мотор отпускает гильзу, и она начинает жить своей жизнью. Много — идут трещины: поля допуска между рабочим натягом и разрушением у алюминия фактически нет |
| Чьи числа по натягу главнее | Данные поставщика гильзы. Наши окна — ориентир на случай, когда данных поставщика нет | Своё число вместо заводского — это спор с тем, кто эту гильзу считал и испытывал |
| Припуск под хонингование | 0,07–0,10 мм для гильзы по рабочей инструкции нашего участка. Заводские рекомендации разнятся: от 0,076 до 0,127 мм, а для расточки уже установленной гильзы — 0,102–0,203 мм. Все они переводные, гнаться за третьим знаком после запятой не нужно. Для расточки цилиндра в теле блока припуск берут больше — 0,10–0,15 мм: там снимать надо старую выработку, а не выводить свежую гильзу | Мало — хон не успевает вывести форму и снимает только вершины. Много — хон работает как расточной станок, греет деталь и уводит геометрию |
| Шероховатость посадочного отверстия | Ra 0,81 мкм. Это переводное число, и округлять его до сотых не нужно — требование там задано грубее, чем выглядит: речь про чистовую обработку вместо черновой | Обработаешь начерно — микронеровности сомнутся при запрессовке, и от натяга не останется ничего |
| Межцентровое расстояние | ±0,013 мм. Число переводное: исходный допуск круглый, так что точность до тысячных долей миллиметра тут мнимая | Ось цилиндра уходит относительно шатуна, поршень работает с перекосом |
| Окно на установку замороженной гильзы | 10–15 секунд | Гильза набирает температуру и закусывает на полпути, не дойдя до дна посадочного отверстия. Дальше только выпрессовывать и начинать заново |
| Температура нагрева блока | Чугун до 150 °C, алюминий не выше 120 °C по рабочей инструкции нашего участка | У алюминиевого блока со 150 °C начинается старение сплава, а закалённый на T6 блок при 180–200 °C уже теряет прочность. Встречается и 177 °C: число некруглое только на вид — в исходной шкале оно круглое, то есть это переводной ориентир, а не порог, выверенный до градуса. Стоит оно вплотную к границе разупрочнения, поэтому мы держимся ниже |
| Выдержка после установки | 4–24 часа по заводской инструкции на LS-2 | Причин у выдержки две, и вторая работает даже там, где состава нет вовсе. Первая: в этой технологии гильза сидит на анаэробном фиксаторе, и указанное время — время его полимеризации; растачивать раньше значит сдвинуть гильзу, пока состав не набрал прочность. Вторая: гильза за ночь «улягается» — микронеровности на контакте дают пластическую осадку, и напряжения после установки успокаиваются. Поэтому блоку дают выстояться до следующей смены при любой технологии посадки |
Отдельно про натяг: единого отраслевого числа не существует, и усреднять чужие рекомендации нельзя. Числа у разных гильз расходятся заметно — но расхождение это объяснимое, и объяснение известно. Дело в том, в какой момент замерен натяг.
Одни задают его на момент запрессовки полуфабриката — то есть по гильзе, которую изнутри ещё не растачивали. Другие — после того, как гильза выведена в финишный размер. А при расточке изнутри стенка утончается, гильза становится податливее и часть натяга отпускает. Приведите числа к одному этапу — и они сойдутся.
Наш участок замеряет по первому варианту: наружный диаметр гильзы меряют микрометром до посадки, шесть замеров, среднее, а расточка изнутри идёт уже после запрессовки. Работая с гильзой конкретного производителя, берут его числа и его этап замера, а не среднее по отрасли.
Термическая сборка: зачем греют блок и морозят гильзу
В таблице стоит окно в 10–15 секунд, и без объяснения оно выглядит суеверием. Смысл вот в чём. Гильзу не заталкивают в посадочное отверстие силой — отверстие на время расширяют нагревом, а гильзу сжимают холодом, чтобы деталь вошла свободно и села, не сминая микронеровности собственной посадки. Порядок величин для посадки диаметром 95 мм такой (по коэффициентам линейного расширения: чугун 11·10⁻⁶ на градус, алюминиевый сплав 21–22·10⁻⁶):
| Что делают | На сколько меняется диаметр |
|---|---|
| Нагрев алюминиевого блока до 120 °C | Отверстие растёт примерно на 0,20 мм |
| Нагрев чугунного блока до 120 °C | Отверстие растёт примерно на 0,105 мм. Чугун греют и до 150 °C, тогда прирост больше |
| Заморозка чугунной гильзы сухим льдом, −78 °C | Гильза садится примерно на 0,10 мм |
| Заморозка чугунной гильзы жидким азотом, −196 °C | Гильза садится примерно на 0,19 мм. Считано по среднему коэффициенту 9,3·10⁻⁶: на глубоком холоде чугун сжимается медленнее, чем расширяется при комнатной температуре |
Рабочая инструкция участка даёт и ориентиры без привязки к диаметру: морозильная камера снимает около 0,05 мм, сухой лёд около 0,076 мм. С таблицей выше их в лоб не сравнивают — усадка растёт вместе с диаметром посадки, и для другого диаметра всё пересчитывается.
Теперь про сами 10–15 секунд, и причин у них две. Первая: массы несопоставимы, температуры выравниваются буквально за секунды — тонкая гильза в горячем посадочном отверстии нагревается почти мгновенно и распирает сама себя. Вторая, менее очевидная: переохлаждённая гильза за те же секунды покрывается инеем из влаги воздуха. Лёд в стыке — это ровно то неприлегание, ради борьбы с которым всё и затевалось: он растает, испарится и оставит после себя зазор и коррозию. Отсюда цеховое правило: гильзу достают из холода последней и заводят сразу, без примерок и подгонок.
Ничего из этого нельзя сделать наспех и нельзя проверить постфактум, глядя на собранный мотор. Единственный след, доступный покупателю, — документ, где написано, кто работал и по какой технологии.
Своему мотору нужна гильзовка? Привезите блок на дефектовку: замерим цилиндры и посадки, скажем, хватит ли расточки или нужны гильзы, и посчитаем работу.
Главный вопрос продавцу: где заказ-наряд
Просите два документа — заказ-наряд и акт выполненных работ. В нормальном комплекте бумаг есть название цеха, дата, модель мотора, перечень операций: расточка посадочного отверстия, запрессовка гильз, фрезеровка плоскости, расточка и хонингование в размер. Там же — фактические размеры цилиндров после обработки и указание, под какие поршни делали. С такой бумагой вы позвоните в цех и всё подтвердите.
Бумаг нет — работу делали в гараже либо продавец не хочет говорить где. Тогда вы не знаете ни материала гильзы, ни натяга, ни того, как готовили посадочное отверстие. Это не повод бежать, это повод торговаться: машина с неизвестным ремонтом мотора должна стоить меньше такой же с документами на тот же ремонт. Обратное тоже верно: заказ-наряд из цеха работает на продавца.
Что должно насторожить
- Продавец не может назвать цех — только «знакомый мастер» без имени и адреса.
- «Гильзовка — это как новый мотор». Так не бывает: гильзуют цилиндры, а коленвал, вкладыши, головка и поршневая — отдельные работы, и их могли не делать вовсе.
- Мотор гильзован, а поршни и кольца, по словам продавца, «родные, ещё хорошие».
- Загильзован один цилиндр из четырёх. Сам приём законный — восстанавливают тот, которому не повезло. Но запрессовка меняет геометрию соседних цилиндров — и овальность, и, что важнее, локальное поджатие у перемычки между цилиндрами. Разница тут принципиальная: плавный овал кольцо отрабатывает изгибом, а короткую местную волну у перемычки повторить не может, и как раз она нарушает уплотнение. Механизм у сухой гильзы свой: деформация приходит не от самой посадки, а от бурта, защемлённого между блоком и прокладкой головки. Поэтому спрашивать надо не «промерили ли соседние», а «промерили ли их до работы и после». Сравнение двух карт — единственное, что показывает, что натворила запрессовка; одиночный замер после ремонта не говорит ничего.
- Ремонт свежий, пробег после него совсем небольшой, и машину уже продают.
- Следы подтёков по стыку головки и блока. Если гильза просела ниже плоскости, прокладке головки не к чему прилегать — и это вылезает быстро.
Что можно проверить самому и где предел самопроверки
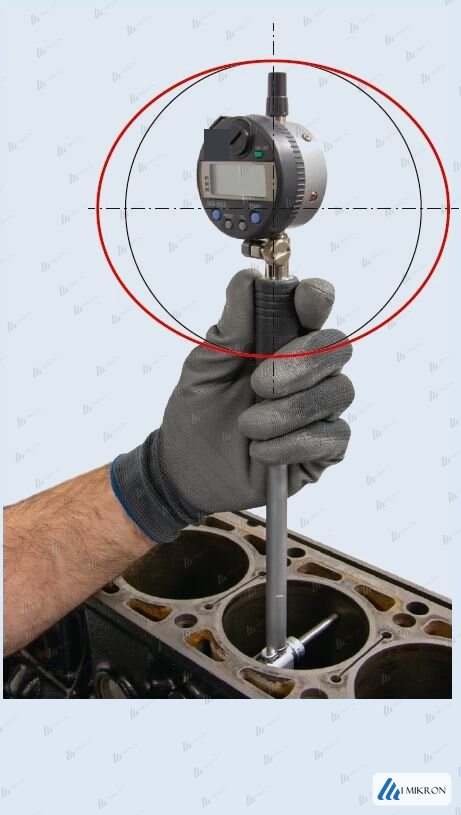
Своими силами покупатель проверяет шесть косвенных признаков: компрессию и разброс по цилиндрам, газы в антифризе, вздутие расширительного бачка, дыхание из маслозаливной горловины, вид зеркала эндоскопом и состояние охлаждающей жидкости. По отдельности каждый мало значит, вместе они складываются в картину. Дальше этой картины самопроверка не идёт: диаметр цилиндра, овальность, конусность и положение гильзы относительно плоскости блока даёт только проверка блока цилиндров на станке.
- Ровность холостого хода, дымность на прогретом моторе, вид масла, компрессия по цилиндрам и разброс между ними. Разброс важнее абсолютных чисел: один выпадающий цилиндр в гильзованном моторе — это как раз тот, который чинили.
- Тестер выхлопных газов в антифризе. Химический индикатор меняет цвет от продуктов сгорания в системе охлаждения. Проверка занимает минуты и ловит прорыв газов в рубашку. Но положительный тест сам по себе виновного не называет: ту же реакцию дают пробитая прокладка головки, трещина в головке и трещина в блоке. Он говорит «газы в системе охлаждения есть», а откуда именно — выясняют дальше и уже на разобранном моторе.
- Вздутие расширительного бачка на прогретом моторе. Патрубки становятся каменными, уровень выдавливает — тот же прорыв газов, только видимый глазом.
- Дыхание из маслозаливной горловины. Снять крышку на работающем моторе: сильный пульсирующий выброс говорит о давлении в картере, а оно растёт при потере уплотнения в цилиндрах. Оговорка та же, что и с тестером: забитая вентиляция картера даёт ровно такую же картину, и проверять её надо первой — это самое простое из объяснений, и снимается оно за пять минут.
- Эндоскоп через свечное отверстие — и честно о том, что он покажет. По верхнему торцу цилиндра, у самой плоскости блока, читается тонкая кольцевая линия — граница между телом блока и гильзой. Но говорит она ровно одно: цилиндр гильзован. Заводская сухая гильза даёт точно такую же линию, и отличить по ней ремонт от конструкции нельзя. Ремонтную работу выдаёт другое: следы фрезеровки на привалочной плоскости, разница в высоте гильзы относительно плоскости, разный вид зеркала по цилиндрам — свежий хон в одном и старая выработка в остальных. И техническая оговорка: чтобы вообще увидеть верхний торец, нужна камера с боковым обзором или поворотной оптикой — прямой зонд смотрит вдоль цилиндра и проходит мимо. Смотреть при поршне в нижней точке, а перед проворотом коленвала камеру из цилиндра вынимать.
- Состояние охлаждающей жидкости. Масляная плёнка или эмульсия в бачке — повод не торговаться, а уходить.
Прямой ответ на вопрос, хорошо ли сидит гильза, даёт только промер. Если двигатель продают отдельно или он в разборе, блок везут в цех и меряют: диаметр и форму цилиндров на нескольких уровнях по высоте, положение гильз относительно плоскости блока, саму плоскость. Проверка блока цилиндров отвечает ровно на тот вопрос, который вас волнует, — живой блок или нет. Результат мы говорим как есть, без «а ещё надо бы вот это».

Как гильзуют блоки в цехе «1 Mikron»
Сначала замеры цилиндров и посадок, потом работа: если гильза не нужна и хватит расточки, скажем сразу, а без согласования ничего не делаем.
- Посадка. Гнездо под гильзу растачиваем на Comec ACF200 CNC под фактический размер конкретной гильзы, с натягом.
- Цилиндр. После установки гильзу растачиваем и хонингуем плосковершинным способом на HONMASTER HM20 с ЧПУ; расточка и хонингование входят в цену гильзовки.
- Контроль. Цилиндры меряем нутромером, проверяем калибрами, для контроля шероховатости есть профилометр.
- Гарантия 2 года на механическую обработку: недостатки в работе устраняем за свой счёт.
- Какие моторы. Легковые и грузовые; блоки принимаем и из других городов.
- Пример заказа. Блок Hyundai/Kia G4KD с задирами — гильзовка 28 120 ₽ за работу, этапы и фото — в примере гильзовка блока G4KD.
Сколько это стоит
Цену по своему мотору можно посчитать самому: отмечаете нужные операции и сразу видите сумму — калькулятор работ по блоку цилиндров. Пока операция не выбрана по промерам, любая цена остаётся приблизительной, поэтому начинают с дефектовки.
Вопросы и ответы
Что значит «двигатель гильзован»
Это значит, что в один или несколько цилиндров блока вставлена ремонтная втулка — гильза. Изношенный или повреждённый цилиндр расточили насквозь, поставили в него гильзу, отфрезеровали плоскость блока, а затем расточили и отхонинговали гильзу изнутри под поршень. Поршень после этого работает по новой стенке. Порядок именно такой: плоскость — база под прокладку головки и под технологическую плиту, поэтому её выводят до финишной обработки зеркала, а не после. Операцию делают в моторном цехе на расточном и хонинговальном станках.
Гильзованный двигатель — это хорошо или плохо
Ни то ни другое: это способ ремонта, а не диагноз. Гильза в цилиндре есть у множества моторов прямо с завода, и у таких моторов есть заводские процедуры её установки. Плохой или хорошей машину делает исполнение: правильно подобранная гильза, чисто обработанное посадочное отверстие, выдержанный натяг — и мотор ездит дальше; работа наугад — и получаете задир или просевшую гильзу. Судить надо по документам и промеру, а не по слову «гильзован».
Сколько ходит мотор после гильзовки
Подтверждённого числа нет: ресурс после гильзовки не нормирует никто. Заводские процедуры нормируют технологию: натяг, шероховатость посадочного отверстия, толщину стенки, температуру сборки. Практически это означает, что аккуратно загильзованный мотор ходит как обычный отремонтированный, а сделанный небрежно может отходить очень мало. Любая конкретная цифра, названная продавцом, взята с потолка.
Можно ли гильзовать любой двигатель
Нет. Ограничение — толщина стенки самой гильзы, и подобрать её сложнее, чем кажется, потому что мешают две противоположные опасности.
Слишком тонкая гильза трескается прямо при запрессовке: стенка 1,02 мм лопнула при натяге 0,051–0,076 мм, а стенка 2,03 мм при том же натяге села нормально. Слишком толстая гильза жёстче, при том же натяге давит на посадочное отверстие сильнее и рвёт отливку: в алюминиевом блоке V10 стенка 2,54 мм ломала блок, а рабочей оказалась 1,24 мм. Все эти числа переводные, в исходных документах они круглые — читать их как требование микронной точности не надо.
Универсального числа поэтому нет — жёсткость гильзы подбирают под податливость конкретного блока, и пригодность определяют промером, а не по модели мотора.
Можно ли гильзовать повторно, если гильза не пошла
Это решается по состоянию посадочного отверстия, а не по общему правилу. После первой работы отверстие уже обработано, и вопрос в том, что от него осталось: сохранилась ли геометрия, хватает ли металла на новую посадку, не завышена ли шероховатость после снятия старой гильзы. Ответ даёт замер конкретного блока. Заочно, по объявлению или по телефону, тут не говорит никто честный.
Как понять, что мотор гильзован, если продавец молчит
Способ есть, и он работает на собранной машине: эндоскоп через свечное отверстие. По верхнему торцу цилиндра, у самой плоскости блока, читается тонкая кольцевая линия — граница между телом блока и гильзой.
Только читать её надо правильно: линия говорит, что цилиндр гильзован, и ничего больше. Заводская сухая гильза даёт такую же линию, и по ней ремонт от конструкции не отличить. На ремонт указывают другие вещи: следы фрезеровки на привалочной плоскости, разная высота гильзы относительно плоскости, разный вид зеркала по цилиндрам.
Техническая деталь, о которой узнают уже с зондом в руках: чтобы увидеть верхний торец, нужна камера с боковым обзором — прямой зонд смотрит вдоль цилиндра и проходит мимо. Смотреть надо при поршне в нижней точке, а перед проворотом коленвала камеру из цилиндра вынимать, иначе её перекусит поршнем.
Второй признак виден снаружи: подтёки по стыку головки и блока — если гильза просела ниже плоскости, прокладке не к чему прилегать. Косвенные зацепки — записи в сервисной книжке и чеки на поршневую группу. Если история мотора для вас существенна, промер блока в сделке надёжнее любого осмотра.
Можно ли отправить блок на гильзовку из другого города
Да. Блок отправляют любой транспортной компанией до её терминала в Санкт-Петербурге, оттуда цех забирает его сам. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской улице. Дешевле выходит паллетным бортом или в жёсткой упаковке. Перед отправкой позвоните в цех: подскажем адрес, упаковку и обратную доставку.
Обсудите гильзованный мотор с мастером цеха
Позвоните, если выбираете машину с гильзованным мотором или своему блоку нужна гильзовка. Сообщите модель двигателя и что известно о ремонте. Пришлите фото цилиндров и бумаги из цеха, если они есть.
Из другого города. Блок можно отправить любой транспортной компанией до терминала в Санкт-Петербурге, оттуда заберём сами. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской, стоимость перевозки считается в калькуляторе «Байкал Сервиса». Дешевле выходит паллетным бортом или в жёсткой упаковке (обрешётке). Позвоните до отправки: подскажем адрес, упаковку и обратную доставку.
Софийская улица, 95, лит. А, Санкт-Петербург. Ежедневно 9:00–21:00. Телефон +7 812 678-99-04.
Индустриальный проспект, 43, Санкт-Петербург. Пн–пт 9:00–18:00. Телефон +7 812 678-99-02.