Статья · Замер цилиндров
Замер цилиндра по четырём точкам не видит четырёхгранную форму: бугры идут через 90°, и нутромер везде показывает один размер.
Можно ли верить протоколу замеров у вас на руках — проверите по статье.
Сомневаетесь в замерах своего блока? Привезите его к нам: промерим каждый цилиндр по поясам и направлениям и покажем форму, а не только диаметр.
Что важно понять сразу
- Четыре точки через 90 градусов не видят четырёхлепестковую форму ни при какой аккуратности оператора и ни при каком классе прибора. Это арифметика, а не вопрос качества работы.
- Двухточечный нутромер по своей природе не меряет круглость: у детали с нечётным числом лепестков он показывает один и тот же размер во всех положениях.
- Коренные крышки при замере должны быть затянуты рабочим моментом даже без технологической плиты: верх цилиндра они нагружают сильнее, чем болты головки.
- Форма важнее величины: четырёхгранник в 20 микрон хуже овала в 40.
- Число без условий замера не результат. Навесное, плита, момент и схема затяжки, температура — всё это меняет цифру.
- Общего норматива вида «более N микрон брак» нет. Критерий цех выводит по собственным картам «до плиты и после».
Что решает результат замера
Разбираем по порядку: чем размер отличается от формы, как схема из четырёх точек теряет брак и какая схема его находит, почему двухточечный прибор не меряет круглость в принципе и почему поршневое кольцо отрабатывает крупный овал, но не отрабатывает мелкий «клевер». Отдельно — цена деления, температура и состояние блока при замере.
Замер цилиндра — половина расчёта зазора: вторую половину даёт микрометр по юбке поршня. Какой зазор должен получиться и как его считают, разобрано в статье зазор между поршнем и цилиндром.
- Схема
- 8 положений через 45°, лучше 12 через 30°
- Головка
- 0,001 мм плюс эталонное кольцо
- Верхний уровень
- вплотную к плоскости блока
- Состояние блока
- коренные крышки затянуты рабочим моментом
Размер и форма — это два разных результата
Нутромер отвечает сразу за две вещи, и их постоянно смешивают. Первая — размер: какой у цилиндра диаметр и держится ли он ещё в номинале. Не держится — блок идёт в расточку под ремонтные размеры поршней. Вторая — форма: насколько сечение отличается от круга. Размер ловится двумя-тремя замерами. Форма не ловится вообще, если схема замера выбрана неправильно.
Обойдите сечение цилиндра по кругу, записывая отклонение от идеальной окружности, — получится волнистая кривая длиной 360 градусов. Любую такую кривую раскладывают на сумму простых волн: одна волна на оборот, две, три, четыре. Номер и есть порядок деформации, он же гармоника.
| Порядок | Как выглядит | Как называют в цехе |
|---|---|---|
| 0-й | Круг того же вида, другого диаметра | Просто больше или меньше |
| 1-й | Круг, сдвинутый вбок | Смещение оси, эксцентриситет |
| 2-й | Две волны на оборот | Овал, эллипс |
| 3-й | Три волны на оборот | Треугольник, трёхлепестковая огранка |
| 4-й | Четыре волны на оборот | «Клевер», четырёхгранник |
Нулевой и первый порядок форму не портят: круг остался кругом, просто вырос или сдвинулся. Всё интересное начинается со второго. И тут выясняется, что фраза «овальность две сотки» не значит ничего, пока не назван порядок.
Ловушка четырёх точек: разбор по шагам
Замер цилиндра в четырёх точках «на 12, 3, 6 и 9 часов» не показывает четырёхлепестковую деформацию вообще. Шаг схемы 90 градусов совпадает с периодом этой формы, и разница между четырьмя показаниями выходит нулевой. Увидеть её начинают с восьми положений через 45 градусов, надёжно — с двенадцати через 30. Четырёхлепестковая форма, она же «клевер» и четвёртый порядок некруглости, — это сечение цилиндра с четырьмя волнами на оборот. Её дают четыре болта головки вокруг цилиндра. Запас поршневого кольца по ней — 5,3 мкм половинной амплитуды против 133 мкм по овалу.
Привычная схема — четыре уровня по высоте и четыре положения «по циферблату»: 12, 3, 6 и 9 часов, шаг между соседними ровно 90 градусов. Ровно этот шаг и делает её слепой.
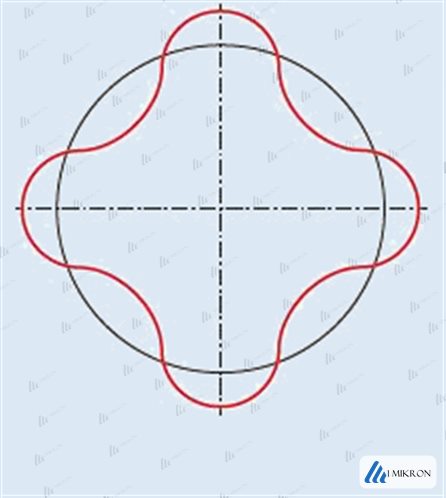
У четырёхлепестковой формы период ровно 90 градусов: вершина, впадина, вершина, впадина — и через 90 градусов картина повторяется. Значит, четыре точки замера с шагом 90 градусов попадут в одинаковые места этой волны. Все четыре на вершины, все четыре во впадины или все четыре на одинаковые промежуточные участки — смотря как повёрнут нутромер относительно болтов. Разница между показаниями будет нулевой при любом варианте.
Нутромер честно покажет ровный диаметр по всем четырём положениям. Оператор честно запишет «форма в норме». Цилиндр при этом далёк от круга, и кольцо в нём не работает. Схема не «плохо ловит» четырёхгранник — она не ловит его вообще, независимо от аккуратности оператора и класса прибора.
Чтобы увидеть четвёртый порядок, мерить надо минимум через 45 градусов — в восьми положениях, а лучше через 30 — в двенадцати. Восемь точек попадают в разные фазы волны, и разница между ними становится видна. Третий порядок сюда иногда добавляют, и это неточность: его двухточечный прибор не покажет ни при какой схеме — почему, разбираем ниже.
Есть и более короткое объяснение той же ловушки. Двухточечный прибор меряет диаметр, а диаметр на 0 и на 180 градусах — это один и тот же диаметр. Значит, привычная схема «12, 3, 6, 9 часов» — это не четыре независимых замера, а два: по вертикали и по горизонтали. Восемь положений через 45 градусов дают четыре независимых диаметра, двенадцать через 30 — шесть.
И отсюда же — зачем нужны двенадцать, если восемь уже ловят четвёртый порядок. Затем, что у восьми положений своя слепая зона этажом выше. Шаг 45 градусов умножается на восьмой порядок ровно в полный оборот, и восьмигранник для схемы из восьми точек так же невидим, как четырёхгранник для схемы из четырёх. Двенадцать положений эту ловушку снимают.
Считать это полезно самому: берите номер порядка, умножайте на угловой шаг схемы и смотрите, не получилось ли кратное 360 градусам. Получилось — этот порядок ваша схема не увидит. Третий, пятый и седьмой порядок при этом не увидит никакая схема с двухточечным прибором, и почему — в следующей главе.
Для сравнения: промышленный контроль формы ведут по 8 сечениям в высоту и 256 точкам по окружности, с разложением до 8-го порядка и повторяемостью не хуже 2 мкм. Восемь положений — это не «избыточная точность», а нижняя граница, ниже которой форма просто не измеряется.
Приём этот в цехе давно известен — просто не на цилиндре
Постели коленвала и нижние головки шатунов в цехе давно меряют по двум диагоналям под 45 градусов вдобавок к вертикали и горизонтали. Возражение «восемь точек — лишняя работа» снимается этой фразой целиком. Там иначе не увидеть ни овала от плоскости разъёма, ни огранки после расточки, и никто не спорит, что диагонали нужны.
На цилиндр тот же приём не переносят, хотя точек нажима вокруг цилиндра больше, чем вокруг постели, и расставлены они по кругу. Речь не о новой методике: речь о том, чтобы применить к одному отверстию блока то, что рядом на том же верстаке применяют к другому. Это наблюдение цеха.
Вторая ловушка: двухточечный прибор не меряет круглость
Треугольник, пятигранник и семигранник двухточечный нутромер не покажет ни при какой схеме замера — ни в восьми положениях, ни в двенадцати. У детали с нечётным числом лепестков расстояние между противоположными точками постоянно по всей окружности. Прибор во всех положениях выдаёт одно и то же число — как у монеты, которая катится, оставаясь одинаковой ширины. Лепесток с одной стороны всегда встречает впадину с другой, и они компенсируют друг друга.
Двухточечный нутромер — это любой прибор, который упирается в отверстие двумя противоположными наконечниками и меряет расстояние между ними: индикаторный нутромер, микрометрический, телескопический калибр. Эта ловушка глубже ловушки четырёх точек: та снимается сменой схемы обхода, а эта касается самого принципа работы прибора и снимается только сменой прибора.
Прибор при этом показывает одно и то же число во всех положениях и повторяется идеально — а деталь работает так, будто её размер другой. Отсюда вывод, который в цехе звучит непривычно: круглость двухточечным индикатором измерить невозможно в принципе. Такой нутромер даёт диаметр и разность диаметров — этого хватает для овала и конусности, но не для огранки.
У той же особенности есть обратная сторона, и она работает на нас. Чётные гармоники двухточечный прибор, наоборот, отрабатывает с двух сторон сразу: вершина с одной стороны складывается с вершиной с противоположной. Именно поэтому четырёхгранник на шкале выходит крупнее своей амплитуды — и именно поэтому его вообще можно поймать восемью точками.
А треугольник не поймать никакой схемой: у нечётной гармоники вершина с одной стороны всегда встречает впадину с другой, они гасят друг друга, и диаметр выходит постоянным во всех положениях. Число точек тут ни при чём — нужен другой прибор, кругломер: деталь ставят на прецизионный шпиндель и обводят датчиком по кругу, получая профиль сечения целиком, а не расстояние между двумя точками.
Четыре лепестка могут быть от вашего же станка
Предупреждение метрологов: чётное число лепестков после расточки часто идёт от изношенного или неуравновешенного шпинделя, а нечётное — от трёхкулачкового патрона. То есть четыре лепестка не обязательно от болтов головки, и лечатся эти два случая по-разному.
Разделить причины просто: снять карту цилиндра до затяжки технологической плиты и после. Технологическая плита, она же фальшголовка, — толстая плита, которую притягивают штатными болтами головки вместо самой головки, чтобы блок при обработке был деформирован так же, как в собранном моторе. Дальше арифметика: дефект станка останется в обоих замерах одинаковым, дефект от болтов появится только во втором. Это же единственный способ узнать, сколько деформации на ваших конкретных блоках.
Почему кольцо отрабатывает овал и не отрабатывает «клевер»
Поршневое кольцо — не жёсткий обруч, а упругая разрезная лента, которая сама пружинит наружу и прижимается к зеркалу. Повторить некруглую форму она умеет, но её способность к этому зависит от порядка очень резко.
Формулу вывели по замерам на работающем двигателе, где деформацию цилиндра снимали восемью бесконтактными датчиками по окружности поршня:
U = rm × K / (i² − 1)²
Здесь i — номер порядка, rm — средний радиус кольца, K — параметр кольца (для легковых моторов принято 0,03). Смотреть надо на знаменатель: там квадрат от (i² − 1). С ростом порядка запас падает не постепенно, а обвально.
Арифметика в одну строчку. Для диаметра 80 мм средний радиус — 40 мм, то есть 40 000 мкм. Умножаем на K = 0,03, получаем 1200 мкм в числителе. Дальше делим на (i² − 1)²: для второго порядка на 9, для третьего на 64, для четвёртого на 225.
| Порядок | Делитель (i² − 1)² | Кольцо повторит до, мкм половинной амплитуды | Измерено на моторе, мкм половинной амплитуды | Итог |
|---|---|---|---|---|
| 2-й, овал | 9 | 133,3 | 48 | В норме с большим запасом |
| 3-й, треугольник | 64 | 18,8 | 1 | В норме с большим запасом |
| 4-й, «клевер» | 225 | 5,3 | 6 | За пределом |
Прочитайте таблицу ещё раз. Овал в 48 микрон на этом моторе — норма, потому что кольцо тянет до 133. «Клевер» в 6 микрон — за пределом, потому что кольцо тянет только до 5,3. Разница по величине в восемь раз, а вывод противоположный. Переход от второго порядка к четвёртому обрушивает запас ровно в двадцать пять раз.
Все числа этой таблицы — половинные амплитуды
Оговорка, без которой вся таблица читается неправильно, и её пропускают чаще всего именно в разговоре про измерение. Важно: амплитуду гармоники в научных работах считают половинной — от средней линии до вершины, а не от вершины до впадины. Некруглость, которую показывает нутромер, — это полный размах. Напрямую эти числа не сравниваются.
Во сколько раз они расходятся, считаем сами. От половинной амплитуды до полного радиального размаха — вдвое. Дальше вступает вторая особенность двухточечного прибора, разобранная в главе про вторую ловушку. Чётную гармонику он отрабатывает с двух сторон сразу: вершина с одной стороны складывается с вершиной с противоположной. Множитель между «амплитудой из статьи» и «числом на шкале» получается от двух до четырёх — смотря, к радиусу или к диаметру отнесена амплитуда.
Что из этого следует практически. Предел 5,3 и замер 6 сравнивать друг с другом можно: они в одних единицах и взяты из одной работы. А переносить их на шкалу нутромера напрямую нельзя — на приборе тот же четырёхгранник выйдет в 10–24 микрометра. Заодно это снимает противоречие, которое иначе выглядит необъяснимым: прямой замер деформации от затяжки головки даёт 13–25 микрон, а «предел кольца» — 5,3. Числа не спорят между собой, они просто в разных единицах.
Насколько тонок этот вывод
По четвёртому порядку измеренные 6 мкм превышают предел 5,3 всего на 13 %. Цилиндр стоит не «далеко за границей», а прямо на ней — запаса нет вовсе, и любая добавка формы выносит его за предел сразу. Но выводить отсюда допуск вида «5,3 можно, а 5,4 уже нельзя» нельзя: коэффициент K один на все легковые кольца, а сами 6 мкм — результат одного замера на одном моторе.
Второй пример — легковой турбодизель 2,0 л — часто цитируют как независимую проверку замера. Это не замер: там пересчитали запас кольца по той же формуле и получили около 5 мкм против наших 5,3. Второго независимого измерения деформации за этим числом нет.
По второму порядку тот же пересчёт разошёлся сильно: 14 микрон против 133. Это ожидаемо — абсолютная величина запаса зависит от диаметра, от пакета колец и от их упругости, а формула выше посчитана под конкретный случай.
Но следствие из этого важное, и его любят пропускать: на том, втором моторе овал в 48 микрон был бы не «в норме с большим запасом», а втрое с лишним за пределом. Совпадает не число, а картина: по второму порядку запас в разы больше, по четвёртому его практически нет.
Что четырёхгранник стоит по расходу масла
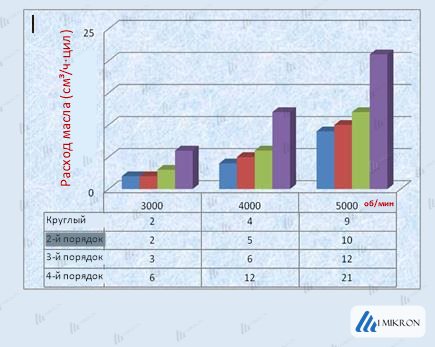
Четырёхгранник поднимает расход масла втрое против круглого зеркала: 6 кубических сантиметров в час на 3000 оборотах против 2 у круглого и 21 против 9 на пяти тысячах. Амплитуда деформации не указана — сравниваются именно формы, а не величины.
| Форма зеркала | 3000 об/мин | 4000 об/мин | 5000 об/мин | Во сколько раз хуже круглого |
|---|---|---|---|---|
| Круглое | 2 | 4 | 9 | — |
| 2-й порядок — овал | 2 | 5 | 10 | 1,0–1,25 |
| 3-й порядок — треугольник | 3 | 6 | 12 | 1,3–1,5 |
| 4-й порядок — четырёхгранник | 6 | 12 | 21 | 2,3–3,0 |
Овал от круга практически неотличим: 2 против 2, 5 против 4, 10 против 9. Четырёхгранник хуже круга втрое на средних оборотах и вдвое с лишним на высоких, причём абсолютный разрыв с ростом оборотов увеличивается. И это при меньшей амплитуде, чем у овала. Масштаб вопроса задаёт ещё одно число: на трибологическую систему «поршень — кольцо — зеркало» приходится 75–90 % нежелательного расхода масла двигателя.
Откуда в цилиндре берутся ровно четыре лепестка
Четыре лепестка дают четыре болта головки вокруг цилиндра — сколько точек нажима, столько и волн. Сожмите резиновое кольцо двумя пальцами: получится овал, две волны. Тремя пальцами — треугольник. Четырьмя — «клевер».
С цилиндром происходит ровно то же: каждый болт головки — точка нажима. Метрологи формулируют это как общее правило, без привязки к моторам: номер гармоники соответствует числу точек зажима. Трёхкулачковый патрон токарного станка даёт третью гармонику, шестикулачковый — шестую. Наш случай описан и напрямую: четыре болта вокруг отверстия дают четырёхлепестковую форму.
Отсюда прогноз, который можно сделать, ещё не притрагиваясь к нутромеру: посчитайте болты головки, приходящиеся на один цилиндр.
| Болтов на цилиндр | Какой порядок ждём | Запас кольца, половинная амплитуда | Что это значит |
|---|---|---|---|
| Четыре | 4-й, «клевер» | около 5,3 мкм | Технологическая плита нужна обязательно |
| Шесть | 3-й, треугольник | около 18,8 мкм | Плита желательна, запас втрое с половиной больше |
| Много и равномерно | Высоких порядков мало | — | Эффект от плиты может оказаться нулевым |
Последняя строка — не теория: мастерская, замерявшая мощность на стенде, отметила, что у двигателей с десятью болтами головки разницы в мощности от применения плиты не видно.
У средней строки есть подвох. Третий порядок, который дают шесть болтов, двухточечный нутромер не показывает вовсе — ни при какой схеме и ни при какой головке, это разобрано выше, во второй ловушке. То есть на шестиболтовом блоке нутромер скажет «форма в норме» честнее и увереннее, чем на четырёхболтовом, а к самой форме это отношения иметь не будет. Утешение одно, зато весомое: запас кольца по третьему порядку втрое с половиной больше, чем по четвёртому.
Второй множитель — материал. При одинаковой геометрии и одном усилии затяжки алюминиевый блок деформируется на 60 % сильнее чугунного: 8 микрон против 5. Расчёт сверен с тензодатчиками — наклеенными на металл плёнками, у которых от растяжения меняется сопротивление. Причина — жёсткость: у алюминиевого сплава модуль упругости около 72 000 Н/мм², у серого чугуна 124 000.
Со вторым числом надо обращаться осторожно: его часто приводят без оговорок. У серого чугуна модуль — величина условная. Кривая «напряжение — деформация» нелинейна у него с самого начала из-за графитовых включений, поэтому модуль упругости у него от 100 000 до 145 000 Н/мм² в зависимости от марки и от того, как измеряли.
Ставить рядом с алюминиевым модулем одну точную цифру нельзя. Для вывода достаточно отношения: чугун жёстче алюминия примерно в полтора-два раза, и деформация относится обратно.
Почему «мотор всё равно нагреется» — не аргумент
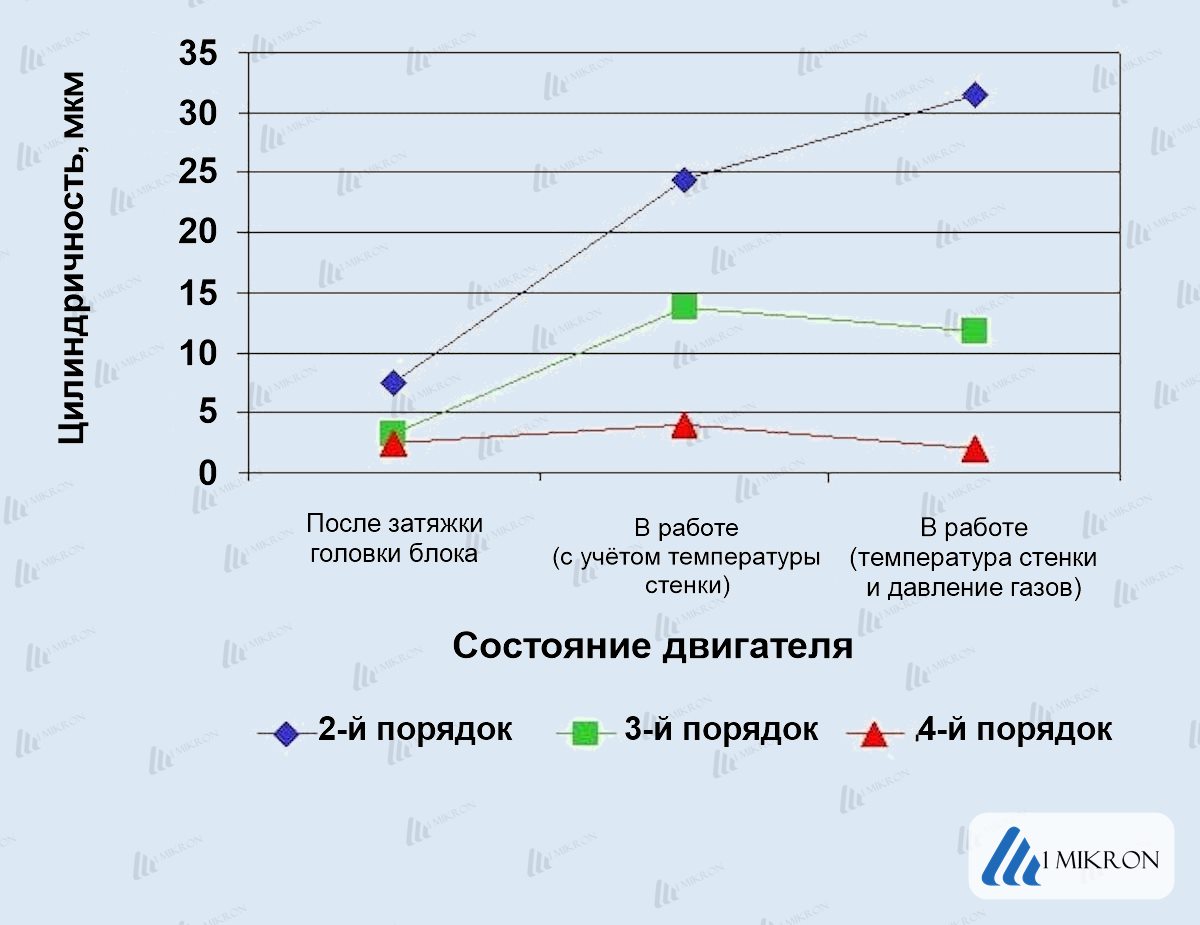
Возражение звучит логично: тепловая деформация в работе больше механической от затяжки в два-четыре раза. Но разделение здесь жёсткое. Опасные для колец деформации высоких порядков возникают от усилий болтов головки, а тепловые дают только более низкие порядки.
Нагрев — нагрузка распределённая, он давит на весь цилиндр сразу, поэтому цилиндр раздувается и вытягивается в овал, где у кольца запас 133 мкм. Болты — нагрузка, сосредоточенная в четырёх точках, и она уходит в четвёртый порядок, где запас 5,3 мкм. Тепловая деформация больше по величине, но сидит там, где кольцу всё равно.
Сколько это в микронах: весь разброс, а не одна точка
Числа 5,3 и 6 микрометров удобны для рассуждения, но строить на них категоричный вывод нельзя: это нижняя точка диапазона. Если собрать все величины, у которых известны условия замера, разброс между блоками — два порядка.
| Величина | О каком блоке речь | Как получено |
|---|---|---|
| 5 мкм (чугун) и 8 мкм (алюминий) | Дизель 0,99 л, диаметр 81 мм, без гильзы; четыре болта М12×1,5 усилием по 69,5 кН | Расчёт методом конечных элементов, то есть на компьютерной модели блока, сверенный с замером тензодатчиками; расхождение менее 10 % |
| около 8 мкм размаха по окружности | Одноцилиндровый дизель, собранный холодный мотор, глубины 1, 3, 8, 15 и 25 мм от кромки | Замер и расчёт |
| 13–25 мкм | Чугунные бензиновые блоки, зона вокруг болта в верхней части. Это типичный случай | Замер |
| около 25 мкм, четвёртый порядок | Легковой мотор с гильзой, затяжка четырёх болтов головки | Замер; момент, высота замера и температура не указаны |
| 25–38 мкм овальности | Чугунный LS7, верхние примерно 50 мм цилиндра | Практика сборщиков, вторые руки |
| до 76 мкм | Чугунный дизель Cummins 5,9 л | Опыт ремонта, вторые руки |
| свыше 0,15 мм | Дизельные блоки. Это деформация от всей сборки, а не от одной головки | Оценка без мотора, методики и выборки |
Строка «около 25 мкм, четвёртый порядок» здесь важнее остальных, потому что она про тот самый «клевер». Четвёртая гармоника бывает и в двадцать пять микрон, а не только в шесть — и вывод про цену деления шкалы это как раз усиливает, а не ослабляет. Разброс между блоками таков, что угадывать бессмысленно, надо мерить свой блок.
Важное предупреждение к таблице: разброс между «13–25 мкм» и «0,15 мм» — не ошибка и не повод усреднять. Это разные работы. Инженерные числа получены на типичных легковых чугунных блоках и относятся к зоне вокруг болта, а «свыше 0,15 мм» — про дизельные блоки и про деформацию от всей сборки целиком, включая коренные крышки. Складывать их в один диапазон нельзя, средним арифметическим спор не решается.
Деление шкалы: нужен 0,001 мм, а не 0,01
Для замера формы цилиндра нужна индикаторная головка с ценой деления 0,001 мм — с обычной цеховой головкой 0,01 мм форма не измеряется. Зона, внутри которой принимается решение по четвёртому порядку, — полоса шириной около трёх микрометров. А одно деление шкалы 0,01 мм — это 10 микрометров: решение целиком прячется внутри одного штриха. Восемь положений через 45 градусов не дадут ничего, если прибор не различает то, что вы ищете.
Посчитаем, и считать надо в единицах шкалы, а не в единицах статьи. Предел, который кольцо отрабатывает по четвёртому порядку, — 5,3 мкм половинной амплитуды, реально измеренная деформация — 6 мкм там же. На шкале нутромера, с учётом пересчёта из главы про запас кольца, это примерно 21 и 24 микрометра. Вся зона принятия решения — полоса шириной около трёх микрометров между ними. Теперь сопоставьте это с обычным цеховым нутромером, у которого индикатор часового типа с делением 0,01 мм, то есть 10 мкм: вся зона решения умещается в треть его деления.
| Деление головки | Что ловится | Годится для схемы 8–12 точек |
|---|---|---|
| 0,01 мм (10 мкм) | Диаметр начерно, конусность и крупный овал в несколько соток. Четырёхгранник даёт на шкале от одного до двух с половиной делений | Нет. На вопрос «форма вообще есть?» стрелка иногда качнётся, но зона решения — три микрометра — целиком прячется внутри одного деления, и числа для протокола такой прибор не даёт |
| 0,002 мм (2 мкм) | Овал и конусность уверенно, четырёхгранник читается: 10–24 мкм это от пяти до двенадцати делений | С натяжкой. Форму покажет и число даст, но зону решения между «предел» и «замер» не разложит |
| 0,001 мм (1 мкм) | Все порядки некруглости, включая четвёртый, вместе с зоной принятия решения | Да. Рабочий минимум |
Правило метрологии простое: деление шкалы должно быть заметно мельче той величины, по которой принимается решение — ориентир примерно впятеро. Решение здесь принимается не по «шести микронам» и не по «двадцати четырём», а по разнице между пределом и замером. И это не придирка к точности, а разница между протоколом и его имитацией.
Где мерить по высоте
Зона, в которой затяжка головки вообще что-то меняет, — верхние 12,7–38,1 мм цилиндра. Ниже деформация затухает: к низу она падает примерно вчетверо от того, что есть у самой плоскости. Отсюда прямое следствие: если по привычке отступить от плоскости блока 20–30 мм, максимум просто не попадёт в замер. Верхнее сечение берут вплотную к плоскости.
Рабочие сетки высот от плоскости блока: основная — 0 / 23 / 43 / 67 / 97 / 120 мм; для ловли верхнего пика деформации — 1 / 3 / 8 / 15 / 25 мм.
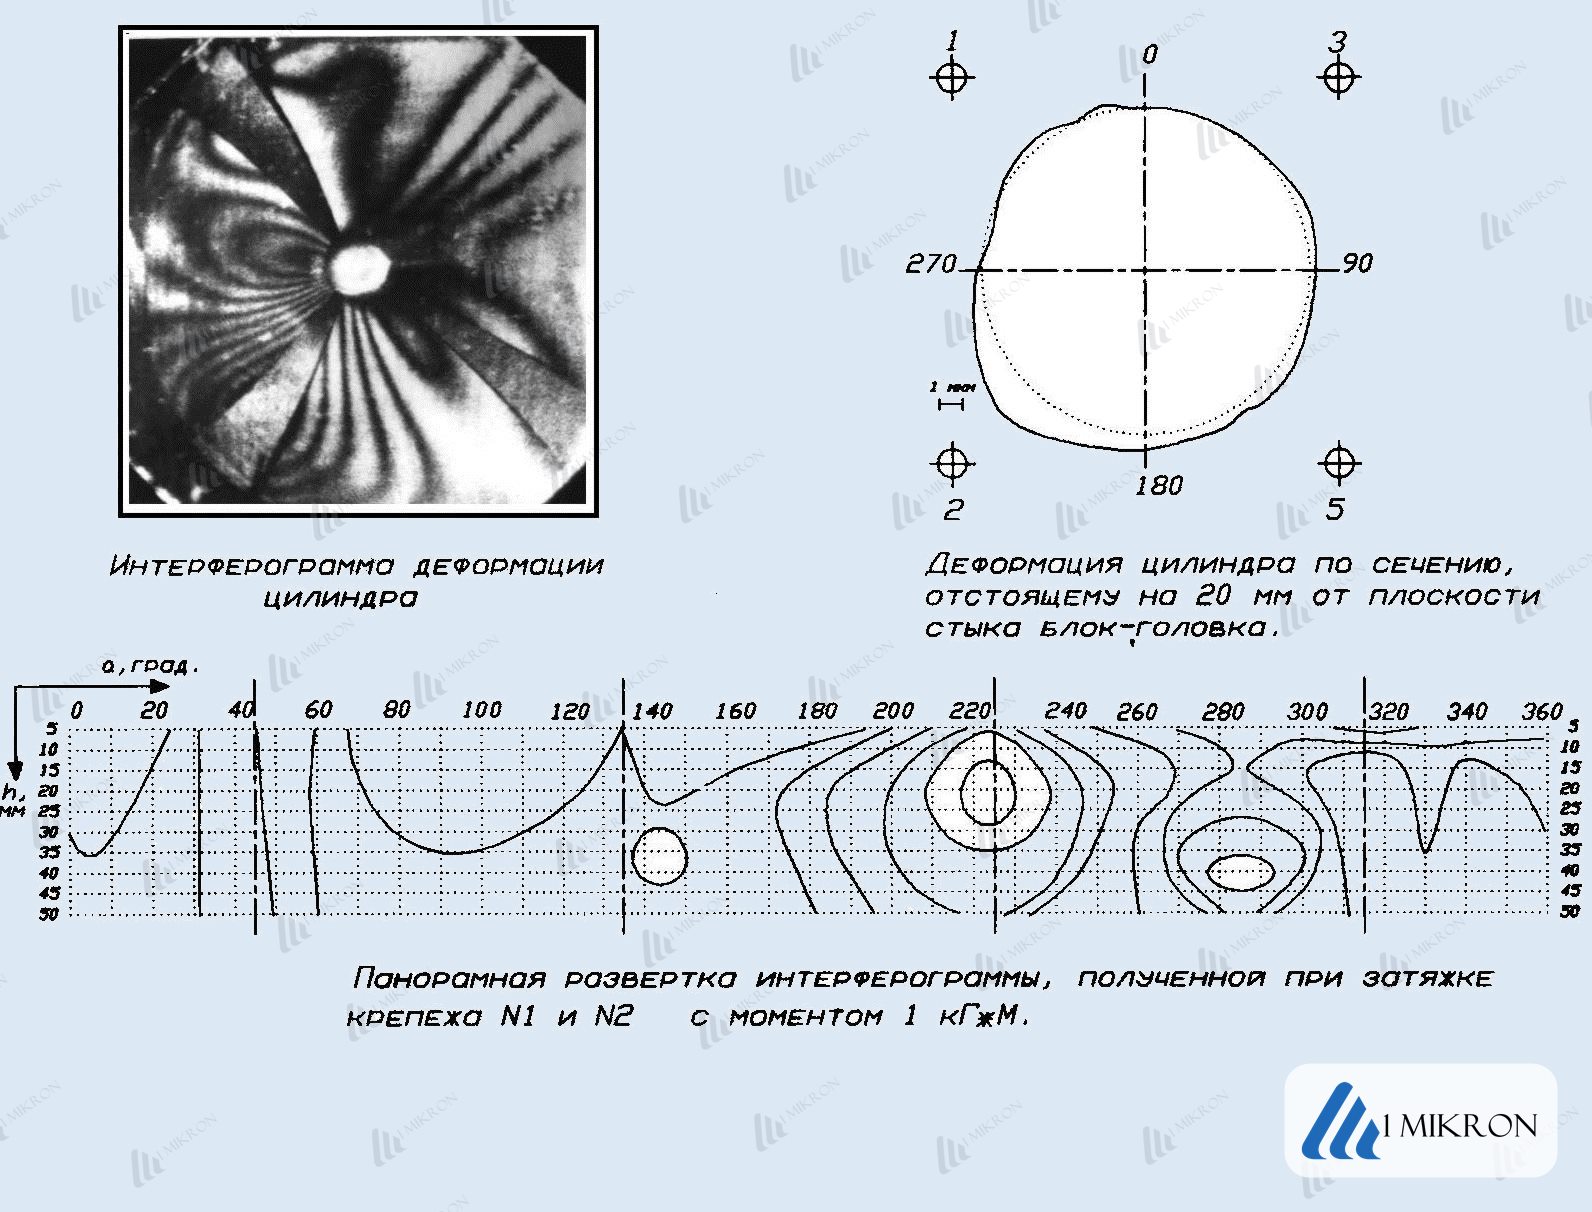
Типичная деформация от затяжки головки — 13–25 мкм в зоне вокруг болта в верхней части цилиндра, по замерам. Само пятно сидит у отверстия под болт, и мотористы видят его на разобранных двигателях: сетка хона по всему цилиндру ещё цела, а напротив каждого болта головки — заполированная блестящая полоса. На одном разобранном моторе такие полосы измерили: 9,5 на 51 мм в каждом цилиндре, ровно против болтов. Саму полосу не надо путать с повреждением металла: задиры в цилиндрах выглядят иначе — это борозды вдоль хода поршня, и причина у них другая.
13–25 микрон — это полный локальный размах, замеренный напрямую: от одного с небольшим до двух с половиной делений шкалы 0,01, и такую деформацию головка 0,01 мм увидит. С числами 5,3 и 6 из главы про запас кольца они не спорят: те заданы половинными амплитудами и на этой же шкале дают 21–24 микрона. Это одна и та же деформация в двух разных системах отсчёта.
В каком состоянии должен быть блок при замере
Коренные крышки при замере должны стоять и быть затянуты рабочим моментом — даже если технологической плиты нет. Затяжка коренных нагружает верх втулки примерно в два с половиной раза сильнее, чем затяжка головки.
Прямой замер по шагам сборки на судовом дизеле (тензорезисторы на верхнем пояске втулок, 56 точек одновременно плюс индикаторы с делением 0,001 мм) даёт этому числа.
| Что делали | Прирост напряжений в верхнем пояске втулки |
|---|---|
| Затянули головки моментом 200 Н·м | 20 МПа |
| Затянули опоры коленчатого вала моментом 100 Н·м | 49,2 МПа |
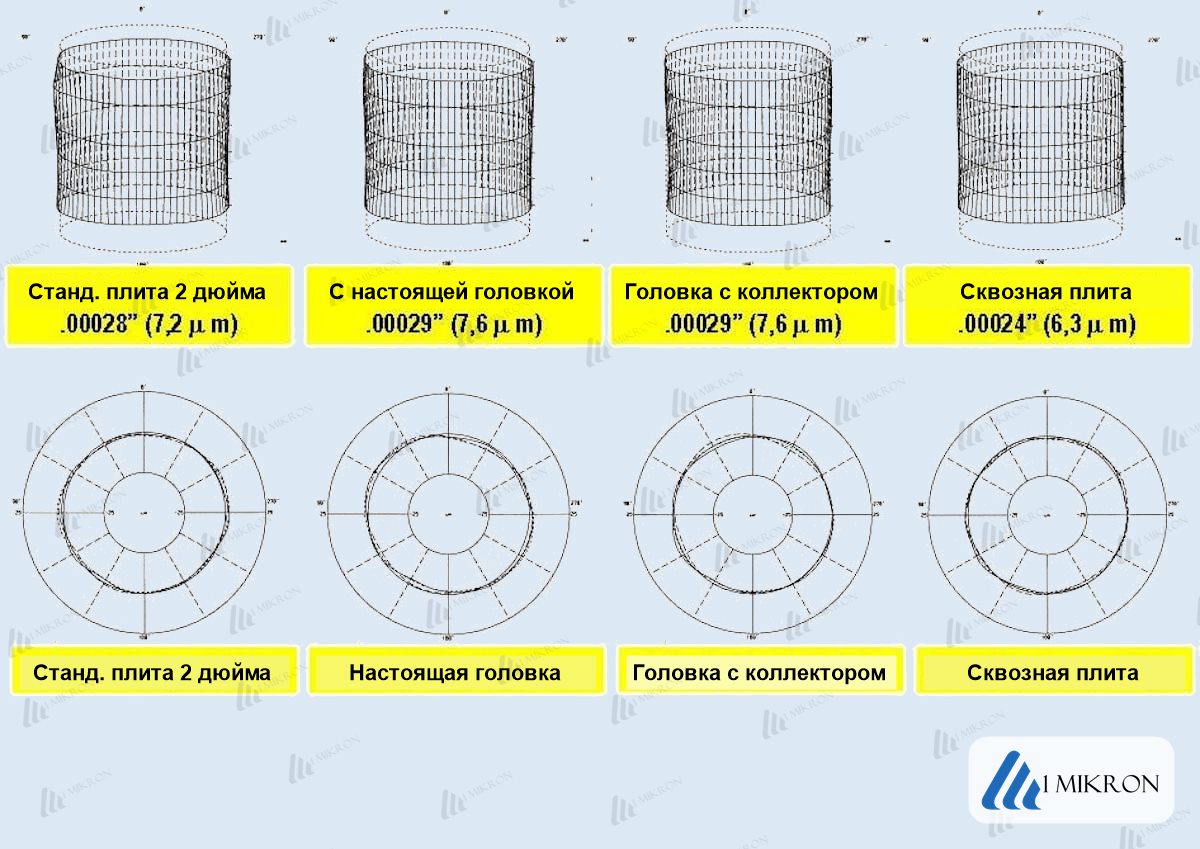
Проверка задом наперёд это подтвердила: когда посадочные пояски расточили при затянутых опорах, овальность втулок упала с 0,035 до 0,015 мм, более чем вдвое.
Сюда же навесное оборудование, которое пропускают почти всегда: на стенки цилиндров влияют не только болты головки, но и водяной насос, картер сцепления, опоры двигателя, кронштейны. Это обязательное условие работы с технологическими плитами. И отдельное число: без плит результаты замера расходятся до 0,025 мм, поэтому мерить, растачивать и хонинговать предписано только с ними.
Температура: почему 20 °C, а не «комнатная»
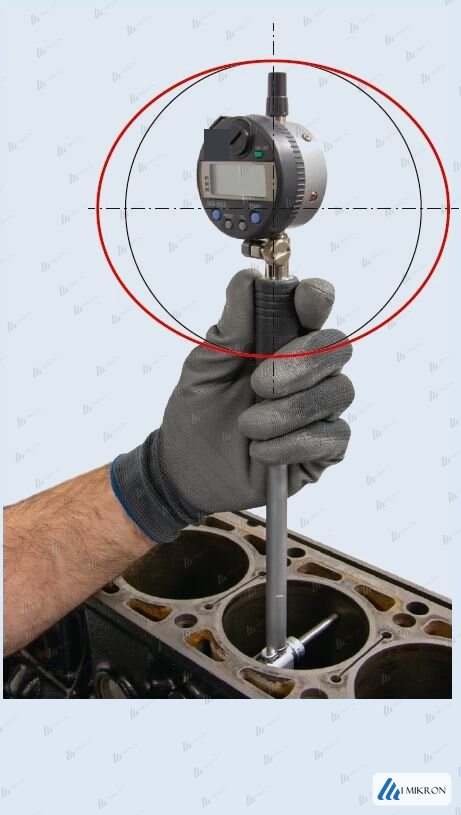
Мерить надо при 20 °C, а деталь, эталонное кольцо и инструмент держать одной температуры. На алюминиевом блоке диаметром 80 мм пять градусов сверх двадцати дают при настройке по стальному кольцу 4,4 микрометра фантомной деформации — больше того четырёхгранника, который ищут. Настройка нутромера, когда микрометр, эталон и блок разной температуры, врёт — и врёт незаметно, потому что прибор при этом прекрасно повторяется.
20 °C — это нормальная температура измерения в метрологии. На ней аттестован весь измерительный парк: эталонные установочные кольца, микрометры, нутромеры, концевые меры. Но сам по себе довод «эталон аттестован при двадцати» слабее, чем кажется, и честнее сказать это прямо. Ошибку задаёт не абсолютная температура, а разница — либо в температуре между деталью и эталоном, либо в коэффициентах их расширения.
Считаем оба случая, коэффициенты справочные, арифметика наша.
Случай первый — сталь и чугун при одной температуре. Коэффициент расширения стального эталонного кольца около 11,5 микрометра на метр на градус, серого чугуна около 11. Разница 0,5. На диаметре 80 мм и пяти градусах выше двадцати: 0,08 × 0,5 × 5 = 0,2 микрометра. Практически ничего. Чугунный блок в тёплом цехе мерить можно.
Случай второй — деталь и эталон разной температуры. Здесь разница в коэффициентах ни при чём, работает разница в градусах: 0,08 × 11 × 1 = около 0,9 микрометра на каждый градус. Между цехом и полкой с инструментом набирается не один градус, а пять, и это уже 4,4 микрометра. Отсюда требование выдержать деталь, эталон и инструмент вместе до выравнивания.
Случай третий — алюминиевый блок, и вот здесь картина меняется качественно. Коэффициент расширения алюминиевых сплавов 21–23 микрометра на метр на градус, у стального эталонного кольца 11,5. Разница около 11, то есть расширяются они вдвое по-разному. Считаем на тех же 80 мм и тех же пяти градусах: 0,08 × 11 × 5 = 4,4 микрометра, по краям диапазона от 3,8 до 4,6.
Это больше того самого четырёхгранника, который мы ловим. То есть замер алюминиевого блока стальным кольцом в тёплом цехе рисует фантомную деформацию крупнее настоящей. И никакая аккуратность оператора её не снимет: прибор при этом идеально повторяется.
Практический вывод короткий. Чугун — выдержать всё вместе по температуре, и двадцати градусов можно не искать. Алюминий — либо 20 °C, либо поправка счётом, третьего нет. И эталонное установочное кольцо нужно в любом случае: без него восемь замеров дают относительные числа — разницу между точками, но не абсолютный диаметр.
Мерили сами, а мотор после ремонта ест масло? Привезите блок на контрольный замер: проверим форму цилиндров и скажем, где ошибка — в замере или в обработке.
Рабочая схема замера целиком
- Коренные крышки установлены и затянуты рабочим моментом. Если у мотора есть нижняя силовая рама коренных опор — та, что стягивает все крышки в одну деталь, — она тоже. Крышки ставят до технологической плиты, не наоборот.
- Навесное, влияющее на стенки, установлено и затянуто: водяной насос, картер сцепления, опоры, кронштейны.
- Инструмент, эталонное кольцо и деталь выдержаны вместе до выравнивания температуры. Алюминиевый блок — при 20 °C либо с расчётной поправкой.
- Нутромер обнулён по эталонному установочному кольцу, индикаторная головка с делением 0,001 мм.
- Восемь положений через 45 градусов, лучше двенадцать через 30, на четырёх уровнях по высоте.
- Верхний уровень — вплотную к плоскости блока, а не с отступом 20–30 мм.
- Карта снимается дважды: до установки технологической плиты и после. Разница и есть деформация от затяжки.
- Записано состояние блока: крышки, плита, момент и схема затяжки, температура. Число без условий замера — не результат.
Оговорка к схеме: так не выявляются смещения оси цилиндра по высоте — нутромер меряет диаметр, а базы по истинной оси у него нет.
Промер по этой схеме с протоколом «до и после» входит в услугу Расточка блока цилиндров на нашем участке механообработки в Санкт-Петербурге.
Чего нет: нормы допустимой деформации
Норматива вида «более N микрон — брак» нет — ни отраслевого, ни научного, ни заводского. Что есть, из чего строят собственные ориентиры:
- чистый овал второго порядка амплитудой до 50 мкм не влияет заметно ни на трение, ни на минимальную толщину масляной плёнки;
- запас кольца по порядкам для диаметра 80 мм: 133,3 / 18,8 / 5,3 мкм — половинными амплитудами, то есть не в тех единицах, которые показывает нутромер; на шкале прибора четвёртый порядок в 5,3 мкм превращается в 10–24 микрометра;
- допуск, который принимает сборщик форсированных двигателей: 5 мкм на прямолинейность и круглость — а вот это уже полный размах, и складывать его с 5,3 из строки выше нельзя, хотя числа выглядят почти одинаковыми;
- цилиндричность, которую держит серийное производство: менее 10 мкм в рабочем состоянии при 20–60 мкм в свободном — тоже полный размах;
- прямые замеры деформации от затяжки: от 5 мкм на маленьком дизеле до 25 мкм на легковом моторе с гильзой, типичный случай 13–25 мкм.
Вторая и третья строки этого списка — главная ловушка всей темы. Два числа в микрометрах выглядят сравнимыми, но 5,3 и 5 здесь получены в разных системах отсчёта, и совпадение цифр случайное.
Единственное правило, которое работает всегда: форма важнее величины, и четырёхгранник в 20 микрон хуже овала в 40. Критерий приёмки цех выводит по собственным замерам «с плитой и без» — другого пути тут нет.

Как меряют цилиндры в цехе «1 Mikron»
Замер — до любой работы и после неё: по замерам решаем, нужна ли обработка, и без согласования ничего не делаем.
- Приборы. Цилиндры меряем нутромером, проверяем калибрами, для контроля шероховатости есть профилометр.
- Схема. Каждый цилиндр мерим на нескольких поясах по высоте и в нескольких направлениях — так видны овал, конус и форма.
- Обработка. Растачиваем на Comec ACF200 CNC, хонингуем плосковершинным способом на HONMASTER HM20 с ЧПУ.
- Гарантия 2 года на механическую обработку: недостатки в работе устраняем за свой счёт.
- Пример заказа. Замеры приёмки и расточка блока ВАЗ-11186 от 11 430 ₽ — в примере расточка блока ВАЗ-11186.
Сколько это стоит
Цену по своему мотору можно посчитать самому: отмечаете нужные операции и сразу видите сумму — калькулятор работ по блоку цилиндров. Пока операция не выбрана по промерам, любая цена остаётся приблизительной, поэтому начинают с дефектовки.
Вопросы и ответы
Каким нутромером мерить цилиндры, чтобы увидеть форму, а не только диаметр
Нужен индикаторный нутромер с головкой цены деления 0,001 мм и обязательно эталонное установочное кольцо под ваш диаметр — без кольца прибор даёт только разницу между точками, а не абсолютный размер.
Головка 0,01 мм закрывает диаметр, конусность и крупный овал в несколько соток, но форму не разложит: четырёхлепестковая деформация выходит на её шкале в одно-два с половиной деления, а решение принимается внутри полосы шириной около трёх микрометров, то есть внутри трети одного штриха. Головка 0,002 мм — промежуточный вариант: форму покажет и число даст, зону решения не разложит.
Прибор — половина дела, вторая половина — схема: восемь положений через 45 градусов, лучше двенадцать через 30, на четырёх уровнях по высоте, причём верхний уровень берут вплотную к плоскости блока. Мерить нутромером с делением 0,001 мм по четырём точкам «циферблата» бессмысленно ровно так же, как мерить головкой 0,01 мм по двенадцати.
Почему замер в четырёх точках не показывает брак
Потому что четыре положения через 90 градусов совпадают по шагу с периодом четырёхлепестковой формы. У «клевера» период тоже ровно 90 градусов: вершина, впадина, вершина, впадина — и картина повторяется. Все четыре точки попадают в одинаковые места волны: либо на четыре вершины, либо в четыре впадины, либо на четыре одинаковых промежуточных участка — смотря как повёрнут прибор относительно болтов головки.
Разница между показаниями выходит нулевой при любом варианте, нутромер честно показывает ровный диаметр, оператор честно пишет «форма в норме». Это не «плохо ловит», а не ловит вообще, и от аккуратности оператора или класса прибора не зависит.
Лечится только сменой схемы: минимум восемь положений через 45 градусов, лучше двенадцать через 30. Восемь точек попадают в разные фазы волны и дают четыре независимых диаметра вместо двух. Двенадцать нужны затем, что у восьми положений своя слепая зона этажом выше: шаг 45 градусов, умноженный на восьмой порядок, даёт ровно полный оборот, и восьмигранник схема из восьми точек пропускает так же, как схема из четырёх пропускает четырёхгранник.
Проверить свою схему можно в уме: номер порядка умножить на угловой шаг, и если вышло кратное 360 градусам — этот порядок вы не увидите. Кстати, приём этот в цехе не новый — постели коленвала и нижние головки шатунов давно меряют по двум диагоналям под 45 градусов вдобавок к вертикали и горизонтали. На цилиндр его просто не перенесли.
Зачем мерить при 20 градусах, если в цехе теплее
Двадцать градусов — нормальная температура измерения в метрологии, на ней аттестован весь измерительный парк. Но работает не сама цифра, а разница: либо разница температур между деталью и эталоном, либо разница коэффициентов расширения материалов. Разведём по случаям, арифметика наша, коэффициенты справочные.
Сталь эталонного кольца расширяется на 11,5 микрометра на метр на градус, серый чугун на 11 — разница 0,5, и на диаметре 80 мм при 25 градусах она даёт 0,2 микрометра. Практически ничего: чугунный блок в тёплом цехе мерить можно. Разная температура детали и эталона обходится куда серьёзнее: около 0,9 микрометра на каждый градус на том же диаметре, а между цехом и полкой с инструментом набирается пять градусов, то есть 4,4 микрометра.
А вот на алюминиевом блоке картина меняется качественно. Алюминиевые сплавы расширяются на 21–23 микрометра на метр на градус против 11,5 у стального кольца, разница около 11, и на диаметре 80 мм при 25 градусах это 4,4 микрометра — от 3,8 до 4,6 по краям диапазона. Это больше искомого четырёхгранника: прибор нарисует деформацию, которой в детали нет, и будет идеально повторяться.
Поэтому чугун — выдержать всё вместе по температуре, алюминий — либо 20 градусов, либо поправка счётом.
Нужна ли технологическая плита, если мотор всё равно нагреется и поведёт цилиндр сильнее
Аргумент «термика больше» не работает, и это ключевой момент всей темы. Нагрев — нагрузка распределённая: он давит на весь цилиндр сразу и порождает низкие порядки, где у кольца запас 133 микрона половинной амплитуды. Болты — нагрузка, сосредоточенная в нескольких точках, и она порождает высокие порядки, где запас 5,3.
Разделение здесь жёсткое: опасные для колец деформации высоких порядков дают усилия болтов головки, а тепловые дают только более низкие порядки. Тепловая деформация больше по величине, но сидит там, где кольцу всё равно.
Четвёртый порядок при этом статический: он появляется при затяжке, есть в холодном собранном моторе и никуда не девается при работе. Это не то же самое, что «не меняется»: при прогреве меняется усилие в болтах, а неравномерное охлаждение вокруг перемычек между цилиндрами добавляет свой вклад в высшие порядки.
Убрать эту деформацию нагревом нельзя, а убрать её в цехе технологической плитой можно — она снимает именно ту часть, которая опаснее всего для колец и при этом вообще устранима. Тепловую часть холодным хонингованием не переиграть.
У меня нутромер с делением 0,01 мм — что им можно, а что нельзя
Можно всё, что касается размера: диаметр, конусность, крупный овал в несколько соток, износ в зоне разворота верхнего кольца. Для решения «в размер или в ремонт» этого хватает, и выбрасывать такой прибор незачем. Нельзя одного — принимать по нему решение о форме.
Тут важно не повторить распространённую ошибку: числа 5,3 и 6 микрометров, которыми описывают четырёхгранник, взяты из научной работы и заданы половинными амплитудами гармоники, а нутромер показывает полный размах по диаметру. Напрямую эти величины не сравниваются.
В пересчёте на шкалу тот же четырёхгранник даёт от 10 до 24 микрометров, то есть от одного до двух с половиной делений вашей головки. Стрелка качнётся — числа для протокола не будет, потому что решение принимается по разнице между пределом и замером, а она составляет около трёх микрометров и целиком умещается внутри одного деления.
Правило метрологии: цена деления примерно впятеро мельче величины, по которой принимается решение. Значит, для формы нужна головка 0,001 мм, а к ней эталонное установочное кольцо. И отдельно: если мерить по четырём точкам «циферблата», четырёхгранник не покажет ни одна головка, хоть 0,01, хоть 0,001.
Можно ли померить цилиндр штангенциркулем
Для ответа «это восьмидесятый мотор или семьдесят девятый» — можно. Для дефектовки — нет, и разрыв тут не в разы, а на порядок. Погрешность штангенциркуля с нониусом 0,05 мм лежит в пределах пяти-десяти сотых, у цифрового — две-три сотых. Предельный износ цилиндра, после которого блок идёт в расточку, — 0,1 мм по диаметру на бензиновом моторе и 0,15 на дизельном, то есть весь диапазон решения умещается внутри погрешности прибора.
Вторая беда конструктивная: губки для внутренних измерений не самоцентрируются в отверстии, и вы меряете не диаметр, а случайную хорду — перекос на пару градусов даёт больше, чем сам искомый износ. Третья: губки короткие, до зоны разворота верхнего кольца, где сидит максимум износа, они просто не достают. О форме речи не идёт вовсе — овальность и порядки некруглости лежат в микронах, а не в сотых.
Правильный инструмент здесь один: индикаторный нутромер с головкой 0,001 мм, обнулённый по эталонному установочному кольцу, восемь положений через 45 градусов на четырёх уровнях по высоте.
Можно ли отправить блок на замер из другого города
Да. Блок отправляют любой транспортной компанией до её терминала в Санкт-Петербурге, оттуда цех забирает его сам. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской улице. Дешевле выходит паллетным бортом или в жёсткой упаковке. Перед отправкой позвоните в цех: подскажем адрес, упаковку и обратную доставку.
Обсудите замеры блока с мастером цеха
Позвоните, если нужно промерить блок или сомневаетесь в чужих замерах. Сообщите модель двигателя и что известно о его ремонтах. Если блок разобран, пришлите фото цилиндров.
Из другого города. Блок можно отправить любой транспортной компанией до терминала в Санкт-Петербурге, оттуда заберём сами. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской, стоимость перевозки считается в калькуляторе «Байкал Сервиса». Дешевле выходит паллетным бортом или в жёсткой упаковке (обрешётке). Позвоните до отправки: подскажем адрес, упаковку и обратную доставку.
Софийская улица, 95, лит. А, Санкт-Петербург. Ежедневно 9:00–21:00. Телефон +7 812 678-99-04.
Индустриальный проспект, 43, Санкт-Петербург. Пн–пт 9:00–18:00. Телефон +7 812 678-99-02.