Статья · Блок цилиндров
Зазор между поршнем и цилиндром — разница между диаметром цилиндра и наибольшим диаметром поршня.
Точное число для вашего мотора — в таблицах ниже.
Собираете мотор и сомневаетесь в зазоре? Пришлите размеры поршней и цилиндров в Telegram — ответим, укладывается ли пара и что делать дальше.
Что важно понять сразу
- Зазор не меряют напрямую: поршень меряют микрометром, цилиндр — нутромером, и вычитают одно из другого.
- Поршень не круглый: у УМЗ-421 овальность юбки 0,39–0,43 мм — примерно в одиннадцать раз больше всего зазора. Мерить его «где удобно» нельзя.
- «Тепловым зазором» в справочниках называют и монтажный зазор поршень — цилиндр, и зазор в замке поршневого кольца — это разные величины.
- Износ и зазор — разные величины. Износ — насколько цилиндр стал шире номинала; при износе 0,1 мм у бензинового мотора и 0,15 мм у дизельного цилиндр ремонтируют.
- При ремонте цилиндр растачивают под фактический размер конкретного поршня — каждый цилиндр под свой.
Что такое зазор между поршнем и цилиндром
Монтажный зазор — это зазор между поршнем и цилиндром, который даёт новому поршню свободно двигаться в цилиндре при сборке и в работе. Считают его просто: диаметр цилиндра минус наибольший диаметр поршня. При расточке формулу переворачивают: диаметр цилиндра равен наибольшему диаметру поршня плюс монтажный зазор.
Зазор нужен потому, что поршень в работе горячее стенки цилиндра, а алюминий при нагреве расширяется примерно вдвое сильнее чугуна. В холодном моторе зазор нужен, чтобы поршень вошёл, в горячем — чтобы его не заклинило. У УМЗ-421 весь этот запас по заводскому руководству — 0,024–0,048 мм, меньше половины толщины листа бумаги.
При этом поршень — не ровный цилиндр. Юбка — нижняя направляющая часть поршня — сделана овальной и бочкообразной: у поршня УМЗ-421 овальность 0,39–0,43 мм, а наибольший диаметр находится на 57 мм от днища. Поэтому «диаметр поршня» в расчёте зазора — это именно наибольший диаметр в определённом месте юбки. Почему поршень делают таким, разобрано в статье поршень двигателя: устройство.
Какой зазор между поршнем и цилиндром должен быть
Для бензиновых моторов с алюминиевыми поршнями заводы задают монтажный зазор в несколько сотых миллиметра, для дизелей с большим диаметром цилиндра — в одну-две десятых. Вот что задают заводы:
| Мотор | Диаметр цилиндра | Зазор | Как задан |
|---|---|---|---|
| УМЗ-421 | 100 мм | 0,024–0,048 мм | прямо в данных завода |
| УМЗ-421 после расточки | 100,5 мм | 0,03–0,06 мм | данные завода |
| ЗМЗ-511.10 | 92 мм | 0,024–0,048 мм (с поршнем соседней группы — 0,012–0,060 мм) | числом не задан, выходит по таблице размерных групп завода |
| Д-243, Д-245 | 110 мм | 0,10–0,14 мм | числом не задан, выходит по таблице размерных групп завода |
| КамАЗ-740 | 120 мм | 0,119–0,162 мм на высоте 104 мм от днища поршня | по данным завода |
| СМД-60 | 130 мм | 0,22–0,26 мм | по данным завода |
Таблицы «диаметр — зазор» на все моторы не существует. Правила «столько-то сотых на 100 мм диаметра» для поршня нет: такое правило бывает только для замка кольца. Зазор зависит от сплава и формы поршня и от материала цилиндра, поэтому переносить число с мотора на мотор нельзя.
Зазор у популярных моторов по заводским данным
| Мотор | Диаметр цилиндра | Зазор | Где мерить поршень |
|---|---|---|---|
| ВАЗ-21126, ВАЗ-11186 (Приора, Гранта, Калина) | 82,000–82,030 мм | 0,025–0,045 мм | 55 мм от днища; ремонтные размеры +0,4 и +0,8 мм |
| ЗМЗ-406 | 92,024–92,072 мм | 0,036–0,060 мм | ремонтные размеры +0,5 и +1,0 мм |
| Hyundai/Kia G4FC 1.6 (Solaris, Rio) | 77,000–77,030 мм | 0,020–0,040 мм | 33,9 мм от днища |
| Hyundai/Kia G4KD 2.0 | 86,000–86,030 мм | 0,015–0,035 мм | 17 мм от края юбки |
| Hyundai/Kia G4NA 2.0 | 81,000–81,030 мм | 0,020–0,040 мм | — |
| Toyota 1ZZ-FE 1.8 | 79,000–79,013 мм | 0,065–0,096 мм в зависимости от модификации | 29,8 мм от днища у большинства модификаций |
| Mitsubishi 4D56 2.5 (L200, Pajero Sport) | 91,100–91,130 мм | 0,030–0,050 мм | — |
| Mercedes-Benz M272 3.0 | 88,000–88,015 мм | 0,003–0,042 мм | ремонтные размеры +0,1 и +0,25 мм |
| Mercedes-Benz M272 3.5 | 92,900–92,915 мм | 0,003–0,052 мм | ремонтные размеры +0,1 и +0,25 мм |
Числа даны для стандартного размера и распространённых модификаций; у отдельных исполнений одного мотора они бывают другими, поэтому сверяйте по точной модификации своего двигателя. Для части моторов — например, Renault K4M, EP6 и Volkswagen CFCA — числа монтажного зазора в заводских данных нет: там зазор задают через размеры поршня и цилиндра или документацией изготовителя поршня.
Если вашего мотора в таблице нет, зазор берут из руководства по ремонту конкретного двигателя или из документации изготовителя поршня, который ставят. Если поршни не оригинальные, зазор задаёт их изготовитель, а не завод мотора.
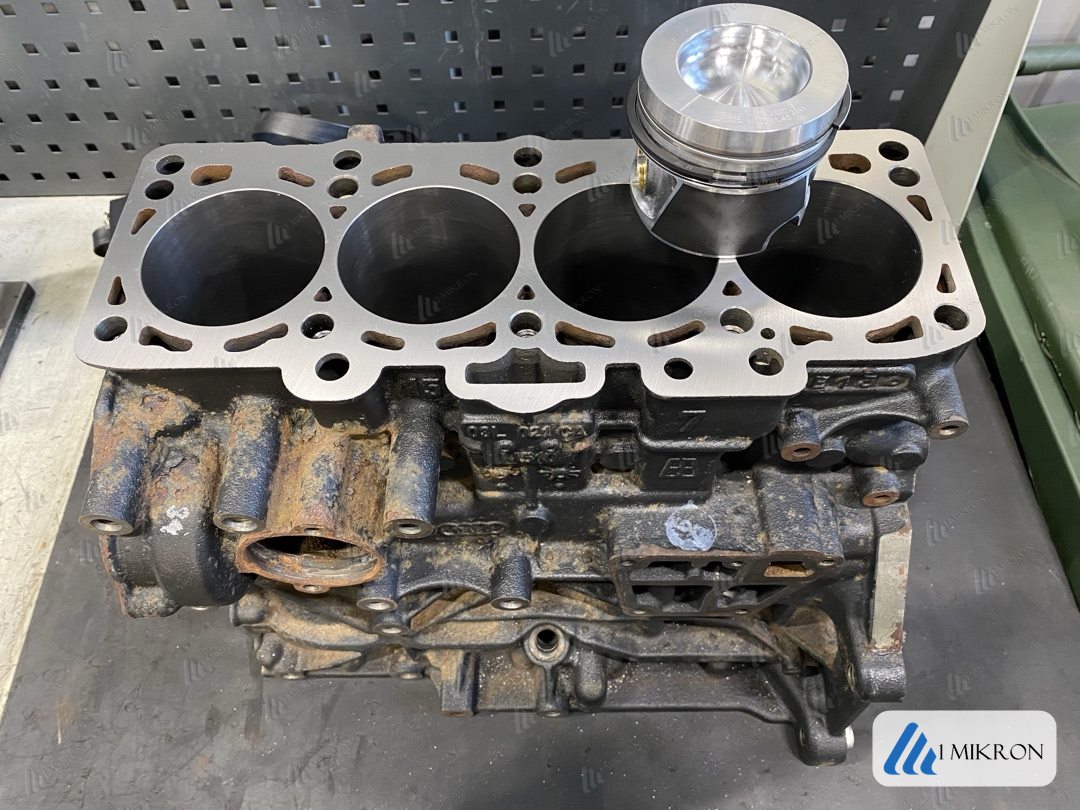
Не нашли зазор для своего мотора? Пришлите марку и размер поршней или фото днища с маркировкой — подскажем, под какой размер растачивать цилиндры и что проверить перед сборкой.
Тепловой зазор между поршнем и цилиндром: что под этим понимают
В справочниках заводских допусков «тепловым зазором» часто называют сам зазор поршень — цилиндр, то есть то же число, что монтажный зазор: его задают для холодного мотора при 20 °C, а нагрев в работе его съедает. Поршень прогревается сильнее стенки и расширяется больше неё, поэтому в прогретом моторе фактический зазор меньше монтажного — именно на это монтажный зазор и рассчитан. Например, у ВАЗ-21126 этот зазор — 0,025–0,045 мм.
Растёт при нагреве и сам цилиндр: при прогреве цилиндра диаметром около 100 мм с 18 до 88 °C его диаметр увеличивается на 0,076–0,102 мм. Это рост размера, а не изменение формы, и его тоже покрывает зазор поршень — цилиндр.
Тепловым зазором называют и зазор в замке поршневого кольца. Это другая величина: её меряют щупом, вставив кольцо в цилиндр, и к зазору между юбкой поршня и стенкой она не относится. Если в инструкции к кольцам написано «тепловой зазор», речь о замке кольца, а не о поршне.
Допустимый и максимальный зазор: когда нужен ремонт
Для легковых моторов ремонт назначают по износу цилиндра: гильзу меняют или блок обрабатывают заново, если износ в зоне разворота верхнего кольца достиг 0,1 мм у бензинового мотора и 0,15 мм у дизельного. Износ — это насколько цилиндр стал шире номинала, а зазор — разница между цилиндром и поршнем; это разные величины. Для сравнения: износ 0,1 мм в два-четыре раза больше всего монтажного зазора УМЗ-421 (0,024–0,048 мм).
Заводы задают свои границы. У УМЗ-421 при некруглости и нецилиндричности до 0,08–0,1 мм цилиндр только хонингуют в размер 100,1 мм, а при большем износе — растачивают в 100,5 мм. У ЗМЗ-511.10 максимально допустимый износ гильзы 0,3 мм, ремонтные размеры поршней 92,5 и 93,0 мм, после второго ремонтного размера гильзу меняют. Сколько раз можно растачивать блок, разобрано в статье ремонтные размеры поршней.
Для старой грузовой и тракторной техники задан и предельный зазор — между гильзой и юбкой при поршне в верхней мёртвой точке (самом верхнем положении): 0,20 мм для ЗМЗ-53А и ЗИЛ-130, 0,4 мм для большинства старых дизелей, 0,44 мм для СМД-60 и СМД-62. Это пределы износа старых моторов в эксплуатации, а не зазор для сборки нового.
Новый поршень в изношенный цилиндр не ставят: верхнее кольцо тогда бьётся о ступеньку износа, отсюда высокий износ, трепетание колец и большой расход масла. Замена одних поршней или колец, по тем же данным, расход масла почти не уменьшает — подробнее в статье почему двигатель ест масло.
Что будет, если зазор мал или велик
Малый зазор заканчивается задиром юбки вскоре после ремонта, большой — шумом от перекладки поршня, его качанием, лишним расходом масла, а у моторов с мокрыми гильзами ещё и кавитацией гильзы.
| Зазор | Что происходит | Как распознать |
|---|---|---|
| Слишком мал | Прогретый поршень выбирает зазор до нуля, начинается натир, затем задир. Восстанавливать приходится и поршень, и зеркало цилиндра | Признак — несколько одинаковых зон задира по кругу юбки, с обеих сторон, а зона колец цела. Появляется всегда после короткой приработки сразу после ремонта |
| Слишком мал у пальца | Бобышки под палец жёстче юбки и расширяются сильнее | Задиры примерно под 45° к оси пальца, палец с синими цветами побежалости |
| Слишком велик | Поршень качается в цилиндре, кольца работают с перекосом и изнашиваются быстрее, растёт прорыв газов | Шум от перекладки поршня, повышенный расход масла и прорыв газов, у мокрых гильз — кавитационные раковины снаружи гильзы |
Тесный зазор не всегда ошибка расточки. Его дают и перетянутая или неравномерно затянутая головка, неровные привалочные плоскости, неподходящая прокладка ГБЦ, отложения в рубашке охлаждения, а у мокрых гильз — слишком толстые уплотнительные кольца: цилиндр деформируется, и зазор пропадает уже в работе. Как отличить такой задир от абразивного, разобрано в статье задиры в цилиндрах.
Большой зазор — одна из причин кавитации мокрых гильз: поршень с увеличенным зазором бьёт по стенке, гильза вибрирует, и в охлаждающей жидкости образуются пузырьки, которые разъедают металл. Типичный случай — повторная установка бывших в употреблении поршней или цилиндр, расточенный слишком большим. Последствия тесного зазора тяжелее: задир — это ремонт и поршня, и цилиндра, а свободный зазор даёт шум и лишний расход масла.
Мотор задрало в первые сотни километров после ремонта? Привезите поршни и блок: по следам на юбке видно, был ли зазор мал или виновата деформация цилиндра, — подскажем, что исправлять.
Как измерить зазор между поршнем и цилиндром
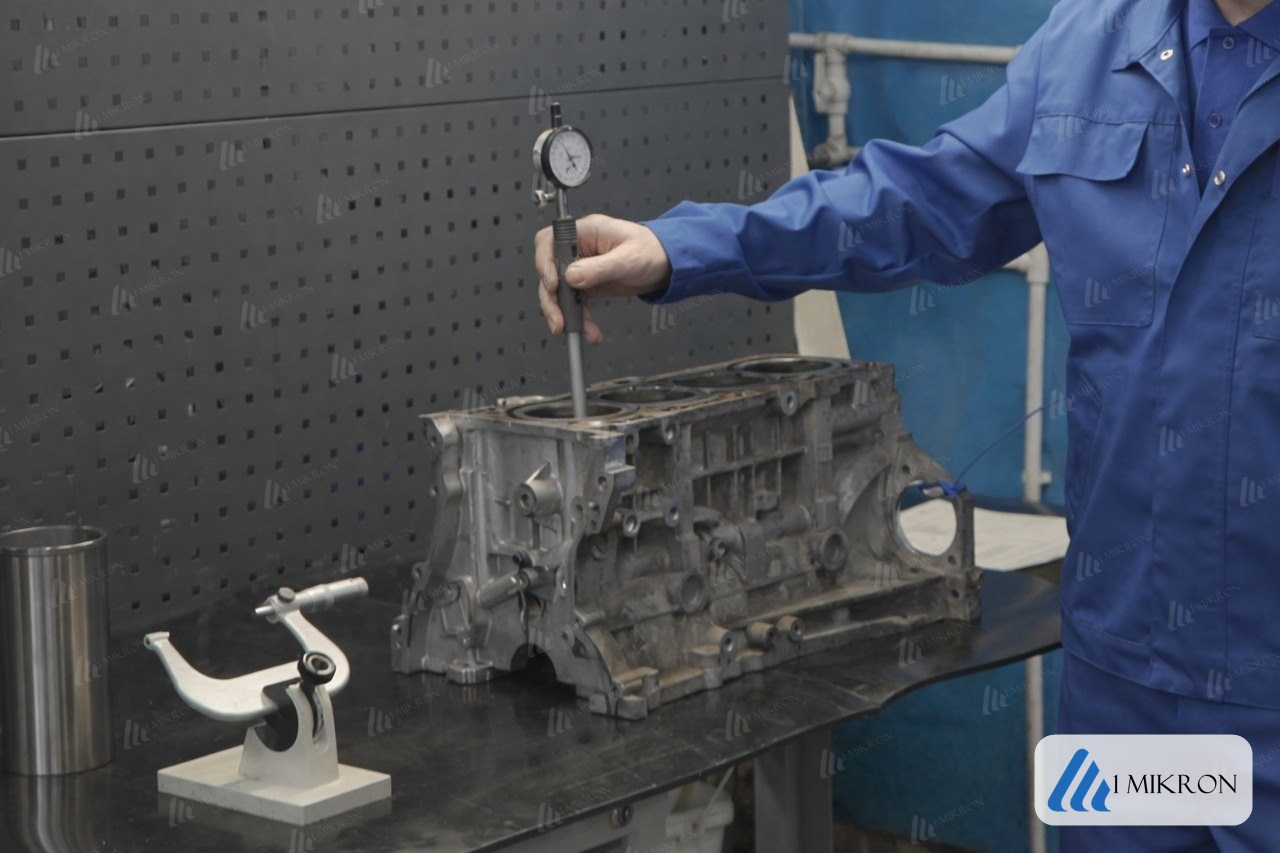
Зазор не меряют напрямую: поршень меряют микрометром по юбке, цилиндр — нутромером с индикаторной головкой, и из диаметра цилиндра вычитают диаметр поршня. Точность здесь решает всё: ошибка в несколько сотых съедает весь зазор.
Выровнять температуру
Поршни, блок и инструмент несколько часов лежат в одном помещении, замер — при 20 ± 3 °C, детали сухие: так требуют заводские руководства ЗМЗ и УМЗ. Алюминиевый поршень диаметром 100 мм, нагретый в ладони на 13 градусов, вырастает примерно на 0,028 мм — больше половины всего зазора УМЗ-421.
Измерить поршень
Микрометром в нижней трети юбки, строго перпендикулярно оси пальца — там у поршня наибольший диаметр (у УМЗ-421 — на 57 мм от днища). Если на юбке антифрикционное покрытие, мерят по измерительным окнам: без окон покрытие добавляет к замеру около 2 × 0,015 мм. Новый поршень мерят и записывают до установки: после приработки его диаметр уменьшается на несколько сотых, и исходный размер уже не узнать. Подробные правила замера юбки — в статье ремонтные размеры поршней.
Измерить цилиндр
Нутромером с индикаторной головкой ценой деления 0,001 мм, обнулённым по эталонному кольцу или микрометру. Мерят на нескольких поясах по высоте зоны хода колец и в нескольких направлениях, в том числе вдоль и поперёк коленвала; так видны овал и конус. Почему четырёх точек мало и как ставить нутромер, разобрано в статье нутромер для цилиндров.
Посчитать зазор
Из диаметра цилиндра вычитают наибольший диаметр поршня, для каждой пары отдельно. При расточке считают наоборот: например, для ЗМЗ-511.10 под поршень 92,030 мм цилиндр делают 92,066 мм — середина допуска при зазоре 0,036 мм, а всё поле допуска на размер цилиндра — 0,012 мм.
Щупом между поршнем и изношенным цилиндром зазор не определить: щуп перекрывает выработку и не показывает реальной картины. Для расчёта расточки нужен размер поршня в цифрах — его даёт только микрометр.
Зазор не сошёлся: что делать и что спросить у сервиса
Если зазор меньше нормы, цилиндр до сборки доводят хонингованием в размер; если больше — подбирают поршень другой размерной группы или растачивают блок в ремонтный размер под новые поршни, а когда ремонтные размеры кончились — ставят гильзу. Хонингование — финишная обработка цилиндра абразивными брусками; как она устроена, разобрано в статье хонингование цилиндров, про гильзы — в статье гильзованный двигатель.
Если сервис говорит «зазор большой, надо растачивать», попросите показать цифры:
- диаметр каждого цилиндра на нескольких поясах и в нескольких направлениях — так видны износ, овал и конус;
- диаметр каждого поршня в месте замера по юбке;
- зазор по каждой паре и с чем его сравнивали — с руководством на мотор или с данными изготовителя поршня.
Эти же цифры стоит получить на руки после капремонта: по ним видно, под какие поршни растачивали цилиндры. Как ездить первые тысячи километров, разобрано в статье обкатка двигателя после капитального ремонта.
Лента-щуп: как проверяют подбор поршня на заводе
На ЗМЗ-511.10 и УМЗ-421 завод проверяет подбор поршня к цилиндру лентой-щупом 0,05 × 10 мм и динамометром: ленту протаскивают между юбкой и стенкой и меряют усилие.
У ЗМЗ-511.10 поршень вставляют в гильзу перевёрнутым, нижний край юбки — вровень с торцом гильзы, ленту опускают на глубину 65 мм в плоскости, перпендикулярной оси пальца. Усилие протягивания — 30–40 Н (3–4 кгс) для новых деталей и не меньше 20 Н (2 кгс) для бывших в употреблении. Перевёрнутый поршень при этом должен под собственным весом или от лёгкого толчка медленно опускаться по гильзе. У УМЗ-421 та же лента, а усилие — 3,5–5,5 кгс, так что переносить его с мотора на мотор нельзя.
Лента-щуп проверяет уже подобранную пару по нормированному усилию. Узнать, под какой размер растачивать цилиндр, она не позволяет: для этого нужен размер поршня микрометром.
Размерные группы: почему на поршне и блоке стоят буквы
Завод не выдерживает диаметр цилиндра с точностью зазора, поэтому сортирует детали на размерные группы и собирает поршень с цилиндром одной группы. У ЗМЗ-511.10 допуск диаметра гильзы 0,060 мм разбит на пять групп по 0,012 мм — A, B, C, D, E (на моторах до 2015 года — А, Б, В, Г, Д); поршень ставят той же или соседней группы. Гильзы бензиновых моторов делят на размерные группы с шагом не больше 0,012 мм.
Букву группы выбивают на днище поршня, а на блоке или гильзе — в месте, которое указывает завод: у УМЗ-421 на водяной рубашке внутри коробок толкателей, у дизелей Д-243 — на заходном конусе гильзы (группы Б, С, М). По этим буквам видно, какую пару завод собирал вместе.
Группы сохраняются и на ремонтных размерах завода. В ремонтном цехе поступают иначе: цилиндр растачивают под фактический размер конкретного поршня. Руководство по УМЗ-421 прямо описывает этот способ — рассчитать размер каждого цилиндра от юбки того поршня, который в нём будет работать, так чтобы форма цилиндра осталась в поле допуска группы. Поэтому после такой расточки поршни не переставляют между цилиндрами: каждый цилиндр сделан под свой.
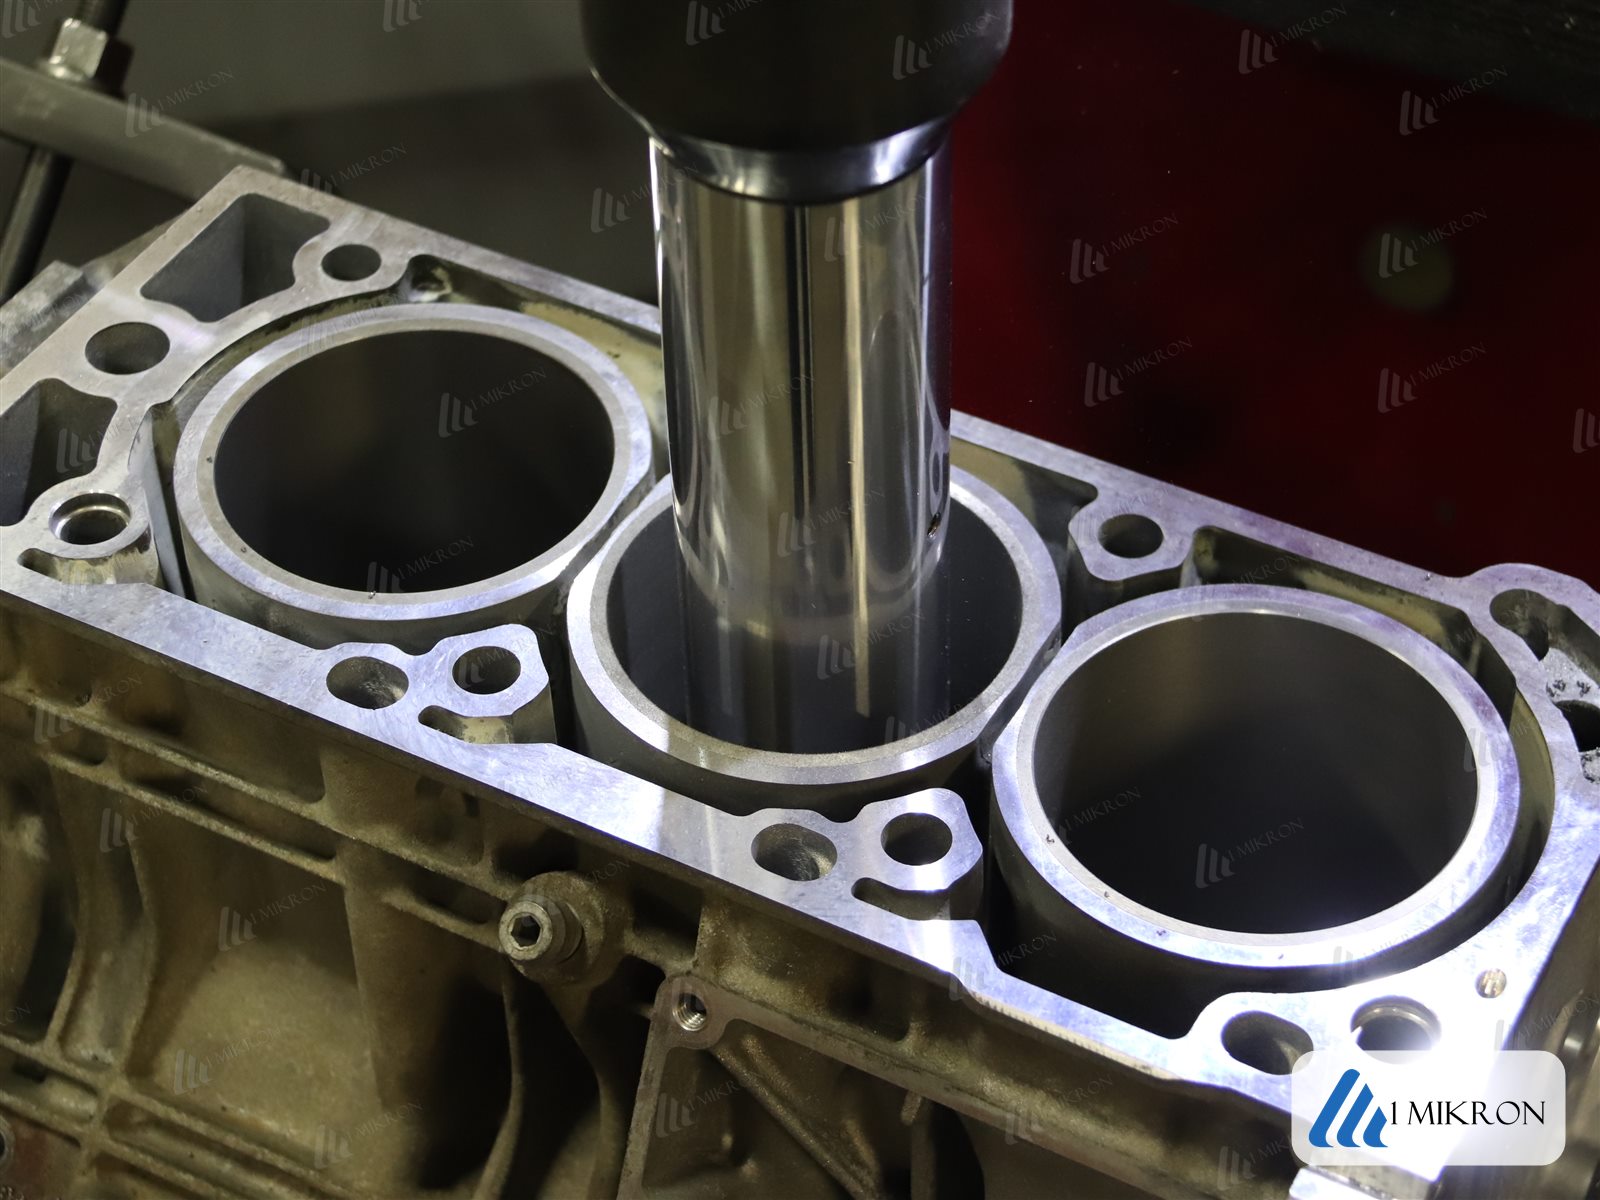

Как выставляют зазор в цехе «1 Mikron»
Сначала промеры поршней и цилиндров, потом работа: если хватит хонингования без расточки, скажем сразу, а без согласования ничего не делаем.
- Каждый поршень. Меряем каждый поршень, к его диаметру прибавляем монтажный зазор и получаем размер своего цилиндра.
- Приборы. Цилиндры меряем нутромером, проверяем калибрами, для контроля шероховатости есть профилометр.
- Обработка. Растачиваем на Comec ACF200 CNC, хонингуем плосковершинным способом на HONMASTER HM20 с ЧПУ.
- Документы. Размеры и зазоры вносим в наряд по каждому цилиндру, поршни возвращаем подписанными по цилиндрам.
- Гарантия 2 года на механическую обработку: недостатки в работе устраняем за свой счёт.
- Пример заказа. Расточка и хонингование блока ВАЗ-11186 от 11 430 ₽, этапы и замеры — в примере расточка блока ВАЗ-11186; гильзовка с расточкой под свои поршни — в примере гильзовка блока Mercedes M272.
Сколько это стоит
Цену по своему мотору можно посчитать самому: отмечаете нужные операции и сразу видите сумму — калькулятор работ по блоку цилиндров. Нужна ли расточка или хватит хонингования, решают промеры, поэтому работа начинается с дефектовки. Сама операция — на странице расточка блока цилиндров.
Вопросы о зазоре между поршнем и цилиндром
Какой зазор между поршнем и цилиндром должен быть?
У бензиновых моторов с алюминиевыми поршнями монтажный зазор — несколько сотых миллиметра: у УМЗ-421 по заводскому руководству 0,024–0,048 мм, у ЗМЗ-511.10 по таблице размерных групп при поршне той же группы выходит столько же. У дизелей с большим цилиндром больше: у Д-243 по таблице групп выходит 0,10–0,14 мм, у КамАЗ-740 по данным завода — 0,119–0,162 мм. Для иномарок по заводским данным: Hyundai/Kia G4FC — 0,020–0,040 мм, Toyota 1ZZ-FE — 0,065–0,096 мм в зависимости от модификации, Mercedes-Benz M272 3.0 — 0,003–0,042 мм. Точное число для своего мотора берут из заводских данных на конкретную модификацию или из документации изготовителя поршня.
Что такое тепловой зазор между поршнем и цилиндром?
В справочниках заводских допусков так часто называют сам монтажный зазор поршень — цилиндр: его задают для холодного мотора при 20 °C, а нагрев в работе его уменьшает, потому что поршень горячее стенки и расширяется сильнее. Например, у ВАЗ-21126 это 0,025–0,045 мм, у Hyundai G4FC — 0,020–0,040 мм. Тепловым зазором называют и зазор в замке поршневого кольца — это другая величина, её меряют щупом, вставив кольцо в цилиндр.
Какой допустимый зазор между поршнем и цилиндром в работе?
Для легковых моторов ремонт назначают по износу цилиндра: при износе в зоне разворота верхнего кольца 0,1 мм у бензинового мотора и 0,15 мм у дизельного гильзу меняют или блок обрабатывают заново. Для старых грузовиков и тракторов задан и предельный зазор гильза — юбка: 0,20 мм для ЗМЗ-53А и ЗИЛ-130 и 0,4 мм для большинства старых дизелей.
Как измерить зазор между поршнем и цилиндром?
Поршень меряют микрометром в нижней трети юбки перпендикулярно оси пальца, цилиндр — нутромером с индикаторной головкой на нескольких поясах и в двух направлениях, при 20 ± 3 °C. Зазор — разница диаметра цилиндра и наибольшего диаметра поршня, для каждой пары отдельно.
Какой зазор поршень — цилиндр у ВАЗ, Приоры и Гранты?
У моторов ВАЗ-21126 (Приора) и ВАЗ-11186 (Гранта, Калина) по заводским данным монтажный зазор 0,025–0,045 мм при диаметре цилиндра 82,000–82,030 мм; поршень мерят на 55 мм от днища, ремонтные размеры — +0,4 и +0,8 мм. При неоригинальных поршнях зазор берут из документации их изготовителя. В цехе цилиндр растачивают под фактический размер каждого поршня.
Можно ли проверить зазор щупом?
На ЗМЗ-511.10 и УМЗ-421 подобранную пару на заводе проверяют лентой-щупом 0,05 мм и динамометром: у ЗМЗ-511.10 усилие протягивания 30–40 Н для новых деталей, у УМЗ-421 — 3,5–5,5 кгс. Но размер для расточки щупом не узнать, а в изношенном цилиндре щуп перекрывает выработку и не показывает реальной картины — нужны микрометр и нутромер.
Что будет, если зазор между поршнем и цилиндром слишком маленький?
Прогретый поршень выбирает зазор до нуля, начинается натир, затем задир юбки. Такой задир виден с обеих сторон юбки, зона колец при этом цела, и появляется он после короткой приработки сразу после ремонта. Причиной бывает и расточка «в минус», и деформация цилиндра от неправильной затяжки головки.
Почему после расточки поршни нельзя менять местами?
При ремонте каждый цилиндр растачивают под фактический размер конкретного поршня, а не под общую группу. Поршень из соседнего цилиндра может отличаться на сотые доли миллиметра — и зазор в паре выйдет за допуск. Поэтому поршни после расточки подписывают по цилиндрам.
Можно ли отправить блок на расточку из другого города?
Да. Блок отправляют любой транспортной компанией до её терминала в Санкт-Петербурге, оттуда цех забирает его сам. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской улице. Вместе с блоком привозят поршни, под которые растачивать. Перед отправкой позвоните в цех: подскажем адрес, упаковку и обратную доставку.
Обсудите зазор и расточку с мастером цеха
Позвоните, если собираете мотор, сомневаетесь в чужих замерах или мотор задрало после ремонта. Сообщите модель двигателя, размер и марку поршней. Если блок разобран, пришлите фото цилиндров и юбок поршней.
Из другого города. Блок можно отправить любой транспортной компанией до терминала в Санкт-Петербурге, оттуда заберём сами. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской, стоимость перевозки считается в калькуляторе «Байкал Сервиса». Дешевле выходит паллетным бортом или в жёсткой упаковке (обрешётке). Позвоните до отправки: подскажем адрес, упаковку и обратную доставку.
Софийская улица, 95, лит. А, Санкт-Петербург. Ежедневно 9:00–21:00. Телефон +7 812 678-99-04.
Индустриальный проспект, 43, Санкт-Петербург. Пн–пт 9:00–18:00. Телефон +7 812 678-99-02.