Статья · Блок цилиндров
Хонингование — финишная обработка цилиндра брусками: на стенке остаётся сетка рисок, в которой держится масло.
Как проверить хонингование в своём блоке — ниже.
Блок уже снят? Пришлите фото цилиндров — скажем, хватит ли одного хонингования или нужна расточка.
Что такое хонингование цилиндров простыми словами
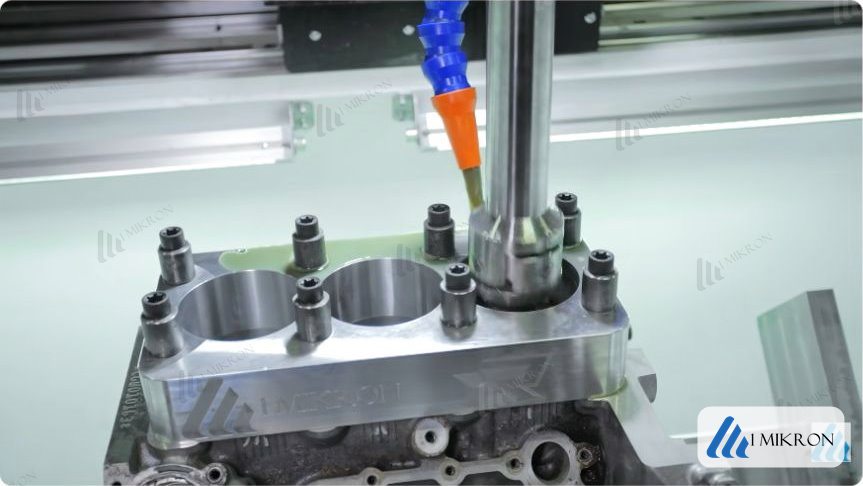
Хонингование — это обработка стенки цилиндра абразивными брусками хонинговальной головки, которая одновременно вращается, ходит вверх-вниз и разжимает бруски. Вращение и движение вверх-вниз рисуют на стенке сетку из двух семейств встречных рисок — это и есть «хон в цилиндре», а разжим брусков снимает металл и выводит цилиндр в размер. В разговоре процесс часто называют хонинговкой.
Обычно хонингуют после расточки: резец оставляет на стенке рваный слой металла, и хонингование его убирает. Хонингование исправляет диаметр и форму цилиндра — овал, конус, бочку — и поверхность. Не исправляет он одного: положения оси. Если отверстие расточено с наклоном или смещением относительно блока, это правит только расточка.
Иногда расточка не нужна вовсе. Например, у УМЗ-421 ремонтный размер 100,1 мм получают одним хонингованием, если некруглость цилиндра не больше 0,08–0,1 мм; при большем износе блок растачивают в 100,5 мм. Решают это по замеру, а не по привычке. Сама работа, сроки и цена — на странице услуги хонингование цилиндров.
Коротко о хонинговании
- Что делает
- Выводит размер, форму (овал, конус, бочку) и сетку рисок
- Чего не исправляет
- Наклон и смещение оси цилиндра
- Угол сетки
- 38–48° между рисками, 45° — заводская практика
- Припуск после расточки
- Рабочий 0,10–0,15 мм на диаметр
- Плосковершинное хонингование
- Срезает вершины, сохраняет впадины; приработка короче
- Дрель и «ёршик»
- Не держат ни размер, ни форму
Зачем цилиндру сетка рисок
Сетка рисок нужна, чтобы на стенке цилиндра держалось масло: в верхней мёртвой точке (ВМТ — самое верхнее положение поршня) поршень на мгновение останавливается, масляная плёнка под кольцами пропадает, и смазку дают только запасы масла во впадинах рисок. В середине хода поршень идёт на плёнке масла, как лодка на глиссировании. У мёртвых точек его скорость падает до нуля, и именно там решается, будет ли сухое трение.
У поверхности после хонингования три «этажа», и у каждого своя работа. Вершины срабатываются при обкатке. Средний слой — долговременная рабочая поверхность, по которой ходят кольца. Впадины держат масло. Если впадин мало, кольца и стенка изнашиваются быстрее; если впадины слишком глубокие, мотор расходует больше масла. Основная масса впадин на хорошей стенке — около 2,5 мкм, самые глубокие отдельные риски — 8–10 мкм и глубже.
Почему зеркальный цилиндр — не признак качества
На стенке, где сетка сведена до зеркала, масло не держится: кольца трутся почти всухую, растёт прорыв газов в картер (газы из камеры сгорания уходят мимо колец), а большая площадь контакта приводит к прихвату и задиру. Недостаточная шероховатость — среди причин задиров в первые часы работы мотора.
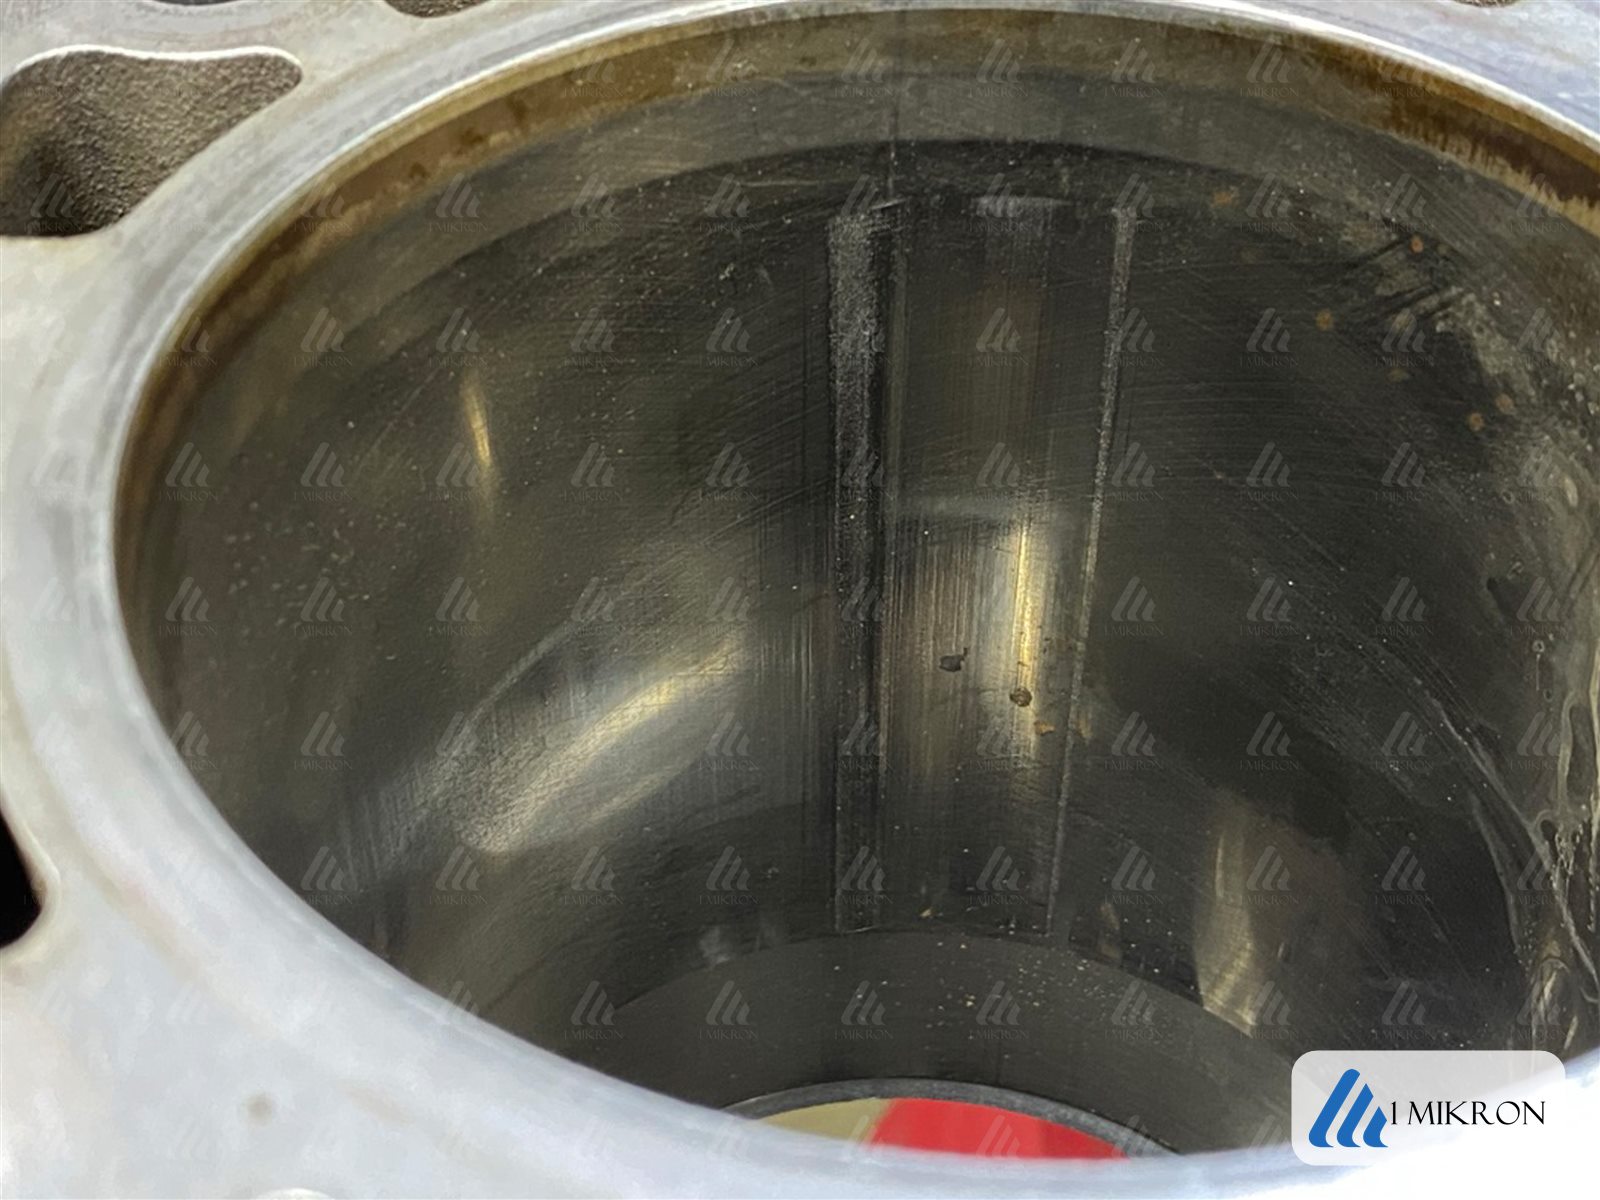
Клиенты часто радуются блестящему цилиндру, но смотреть надо не на блеск, а на риски под ним. Правильное плато тоже блестит гладкими площадками, только сетка на нём видна по всей высоте. Плохо, когда блеск есть, а рисок нет. Точной границы «глаже нельзя» нет: опасна и слишком гладкая стенка, и слишком грубая.
Пример из гонок: в NASCAR пробовали зеркально гладкие цилиндры ради меньшего трения. Газы пошли в картер, пришлось перейти на более вязкое масло, и его сопротивление свело выигрыш на нет. На старом моторе блеск без рисок — признак износа: сетка, сведённая полностью, означает изношенный цилиндр. Как выглядят повреждения и чем грозят, разобрано в статье задиры в цилиндрах.
Какой должен быть угол сетки хонингования
Угол между рисками — 38–50°; рабочая полоса — 38–48°, а 45° — распространённая заводская практика, но не доказанный оптимум. База отсчёта важна: угол между рисками вдвое больше угла рисок к горизонтали, поэтому «22°» и «44°» в разных описаниях могут означать одну и ту же сетку.
| Цилиндр и кольца | Угол между рисками |
|---|---|
| Чугунный цилиндр, обычные кольца — рабочая полоса | 38–48° |
| Распространённая заводская практика | 45° ± 5° |
| Nikasil, термонапыление, заэвтектические блоки | 10–15° |
| Гоночные кольца низкой упругости | 20–30° |
Встречаются и числа 25–45° для легковых моторов и 40–60° для грузовых дизелей, но без указания базы отсчёта их с таблицей напрямую не сравнить. Если угол задаёт производитель двигателя, работают по нему.
Что бывает при неправильном угле, разные авторы описывают по-разному — отчасти потому, что отсчитывают его от разных баз. Здесь «пологая» сетка — это малый угол между рисками. Она получается, когда хонинговальная головка ходит вверх-вниз слишком медленно для своих оборотов, и даёт ударные нагрузки на кольца, повышенный износ и медленную приработку; кроме того, кольца скользят по лишнему маслу вместо того, чтобы снимать его, и растёт расход. Слишком крутая сетка держит мало масла, кольца быстрее изнашиваются и сильнее проворачиваются. Твёрдо доказано одно: угол должен быть одинаковым по всей длине цилиндра.
Что такое плосковершинное хонингование (плато)
Плосковершинное хонингование, или плато, — финишный переход, который срезает острые вершины рисок и сохраняет впадины: стенка получается такой, какой она стала бы после обкатки. Его делают в два-три этапа: после основного хонингования идут более мелкие бруски или щётка с абразивом. После плато мотор прирабатывается примерно за 2 часа работы вместо 3–12, а металлов износа в масле за первую тысячу миль (около 1 600 км) набирается 35–50 частей на миллион вместо примерно 175 у обычной сборки.
Плато даёт более короткую обкатку, меньший прорыв газов и меньший расход масла на новом моторе. Строго выигрыш доказан для смешанного режима смазки, а на очень гладкой стенке он может пропасть. Особенно плато важно для современных стальных колец с азотированием или PVD-покрытием: пор у них нет, и масло держит только стенка. В цехе «1 Mikron» цилиндры хонингуют плосковершинным способом на HONMASTER HM20. Как ездить после ремонта, чтобы кольца приработались, — в статье обкатка двигателя после капитального ремонта.
Как хонингуют цилиндры: порядок работ
Замер и решение по плите
До расточки блок меряют и решают, нужна ли технологическая плита. Её притягивают вместо головки тем же крепежом и моментом: затяжка деформирует цилиндры обычно на 0,013–0,025 мм, у тонкостенного чугуна до 0,038 мм. Если плита нужна, её ставят уже на расточку и держат до конца хонингования: блок, расточенный без плиты, хонингованием с плитой потом не исправить. Решают замером цилиндров с плитой и без неё.
Расточка с припуском под хонингование
Цилиндр растачивают не в финальный размер, а с припуском под хонингование: минимум 0,076 мм, рабочий припуск 0,10–0,15 мм на диаметр, то есть 0,05–0,075 мм на стенку. Размер считают под конкретные поршни — об этом статья ремонтные размеры поршней.
Основное хонингование и плато
Основным хонингованием выводят размер, форму и сетку с нужным углом, затем более мелким абразивом или щёткой срезают вершины — это плато. Сама плато-операция снимает микрометры: если на ней уходит 25 мкм и больше, это уже не плато, а продолжение основного хонингования.
Мойка и контрольный замер
Блок моют горячей водой с мылом и щёткой и проверяют чистой белой ветошью: растворитель абразив из впадин не вымывает, а оставшийся абразив работает в моторе как наждак. Цилиндры меряют нутромером с ценой деления 0,001 мм на нескольких уровнях по высоте и в нескольких направлениях — так видны размер, овал и конус. Как правильно мерить, разобрано в статье нутромер для цилиндров.
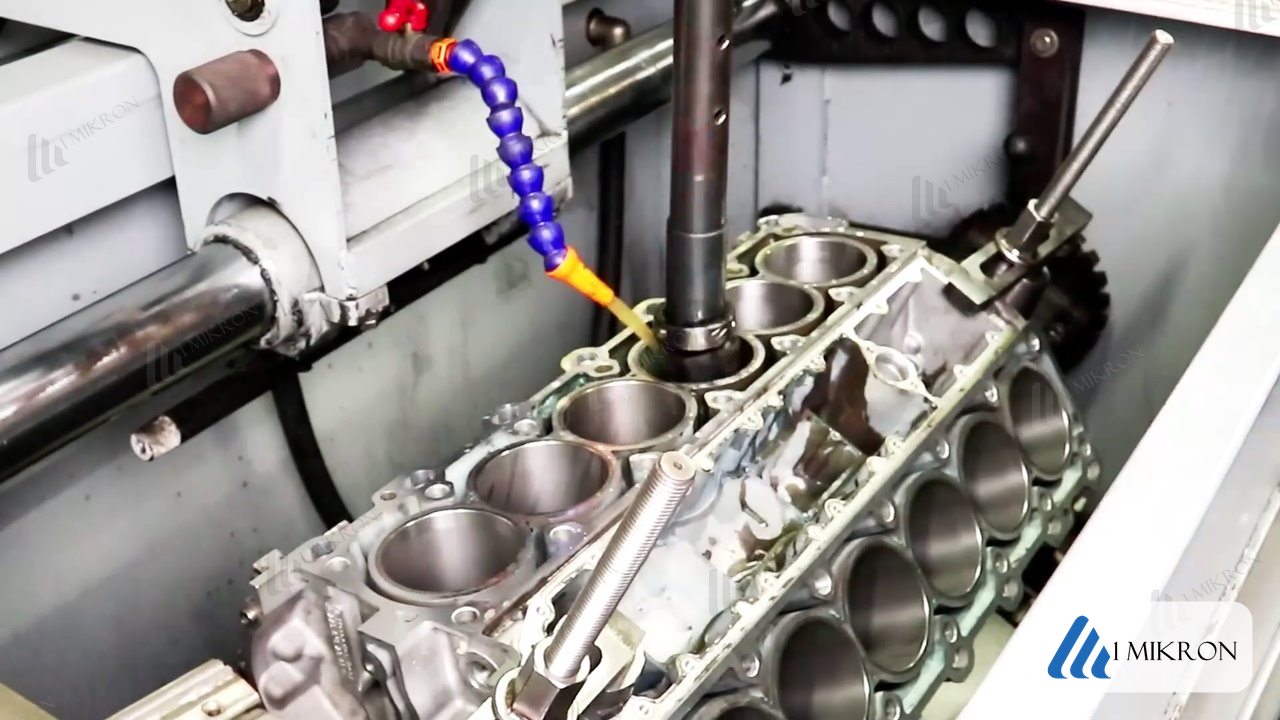

Хонинговка цилиндров своими руками: дрель и «ёршик»
Дрелью можно только освежить годный цилиндр перед новыми кольцами: износ замерен и в допуске, сетка видна по всей высоте, нужно снять глянец. Выводить размер, овал и конус дрелью нельзя. Это вынужденный компромисс для гаража, а не замена хонингования.
Под «хонинговкой своими руками» понимают два разных инструмента. Хонинговальная головка с брусками в дрели сетку наводит, но размер и форму не держит: ход ведёт рука, скорость и разжим гуляют. Шариковая щётка, она же «ёршик», подпружинена и повторяет форму цилиндра вместе с износом и овалом: стенку она только очищает и слегка огрубляет — методом ремонта это не является.
У обоих сетка выходит слишком пологой. Пример расчёта: цилиндр Ø92 мм, дрель около 450 об/мин, рука даёт около 50 двойных ходов в минуту с размахом 110 мм — угол между рисками меньше 10°. Для 45° понадобилось бы 245 двойных ходов в минуту, четыре в секунду, рукой это невозможно. Рабочие режимы шариковых щёток по той же формуле дают 2–9°.
Как отличить годный цилиндр от изношенного. Глянец — это блеск поверх целой сетки: риски видны по всей высоте, ступеньки износа вверху цилиндра нет. Если сетка сведена, особенно вверху, где разворачивается верхнее кольцо, цилиндр изношен, и дрель его не спасёт; точно это показывает только нутромер. После любой обработки абразивом блок моют так же, как в цехе. После настоящего хонингования щётка с абразивом — законный финиш, но в меру: 16–18 ходов, по другим мнениям 8–10, иначе чугунная стенка станет слишком гладкой.
Нужно расточить и отхонинговать блок? Обсудим
Позвоните до того, как везти блок: назовите модель двигателя, ремонтный размер поршней, если они уже куплены, и что случилось с мотором. Подскажем, что привезти. Нужна ли расточка или хватит хонингования, решает замер цилиндров.
Брак хонингования: как он выглядит
Брак хонингования почти никогда не виден глазом: сетка есть, размер в допуске, а мотор после сборки расходует масло, и кольца долго не садятся. Типичные случаи такие.
- Заглаженное плато. Риски есть, но словно утоплены под гладкой плёнкой: бруски засалились, давили слишком сильно или не хватило охлаждающей жидкости, и абразив начал мять металл вместо резания. Приработка затягивается, расход масла растёт, исправляется только перехонингованием.
- Завал вершин. Затупившиеся бруски заминают кромки рисок. Глазом это не видно. Первый комплект колец срезает эти заусенцы своими кромками, изнашивается и гонит масло, второй работает нормально. Поэтому часто винят кольца первого комплекта, хотя они были нормальные, а стенка недоделана.
- Неровный угол сетки. Разный угол по длине цилиндра даёт разную смазку в разных зонах хода поршня.
- Заполировка в моторе. Похожий блеск бывает и не от станка: богатая смесь на первом пуске смывает масло, и кольца заполировывают свежую стенку.
Не всякий расход масла после ремонта — брак хонингования. В обкатку расход бывает повышенным, и это норма. Для легкового мотора повышенным считают 0,5–1 л на 1 000 км, чрезмерным — больше 1,5 л. Масло уходит и по причинам вне цилиндров; как их различить, разобрано в статье почему двигатель ест масло.
Мотор ест масло после ремонта в другой мастерской? Привезите блок на замер: проверим размер, овал, конус и сетку и скажем, что исправит хонингование, а что — только расточка или гильза.
Как проверить качество хонингования
Глазом видно только, есть ли сетка, примерный угол, блестящие пятна и задиры; высоту вершин, глубину впадин и завалы показывают только приборы. Поверхность по-настоящему читается под увеличением от 200 раз, а шероховатость меряют профилометром. Ориентиры для обычных колец: у легковых моторов Ra 0,15–0,40 мкм и Rvk 1,40–1,80 мкм, у грузовых дизелей Ra 0,30–0,50 мкм и Rvk 1,50–2,00 мкм.
Ra — средняя высота неровностей. Rvk — приведённая, усреднённая глубина впадин, а не глубина отдельной риски, поэтому её нельзя сравнивать с 8–10 мкм самых глубоких рисок. Числа сравнимы только при одинаковых условиях замера: Ra одной и той же стенки меняется до десяти раз от настройки прибора. По одной Ra плато не принимают — у правильной поверхности и у частокола острых вершин она бывает одинаковой. Под конкретные кольца берут цифры их изготовителя.
Что спросить у мастерской: отдадут ли протокол замеров цилиндров до и после работы с овальностью и конусностью; хонинговали ли с плитой и растачивали ли тоже с ней; делали ли плато; дадут ли рекомендации по обкатке. Если разбираетесь глубже — какой получился угол сетки, от чего он отсчитан и при каких условиях мерили Ra.
Как хонингуют блоки в цехе «1 Mikron»
Сначала замер, потом работа: если хонингование не нужно или хватит его без расточки, скажем сразу, а без согласования ничего не делаем.

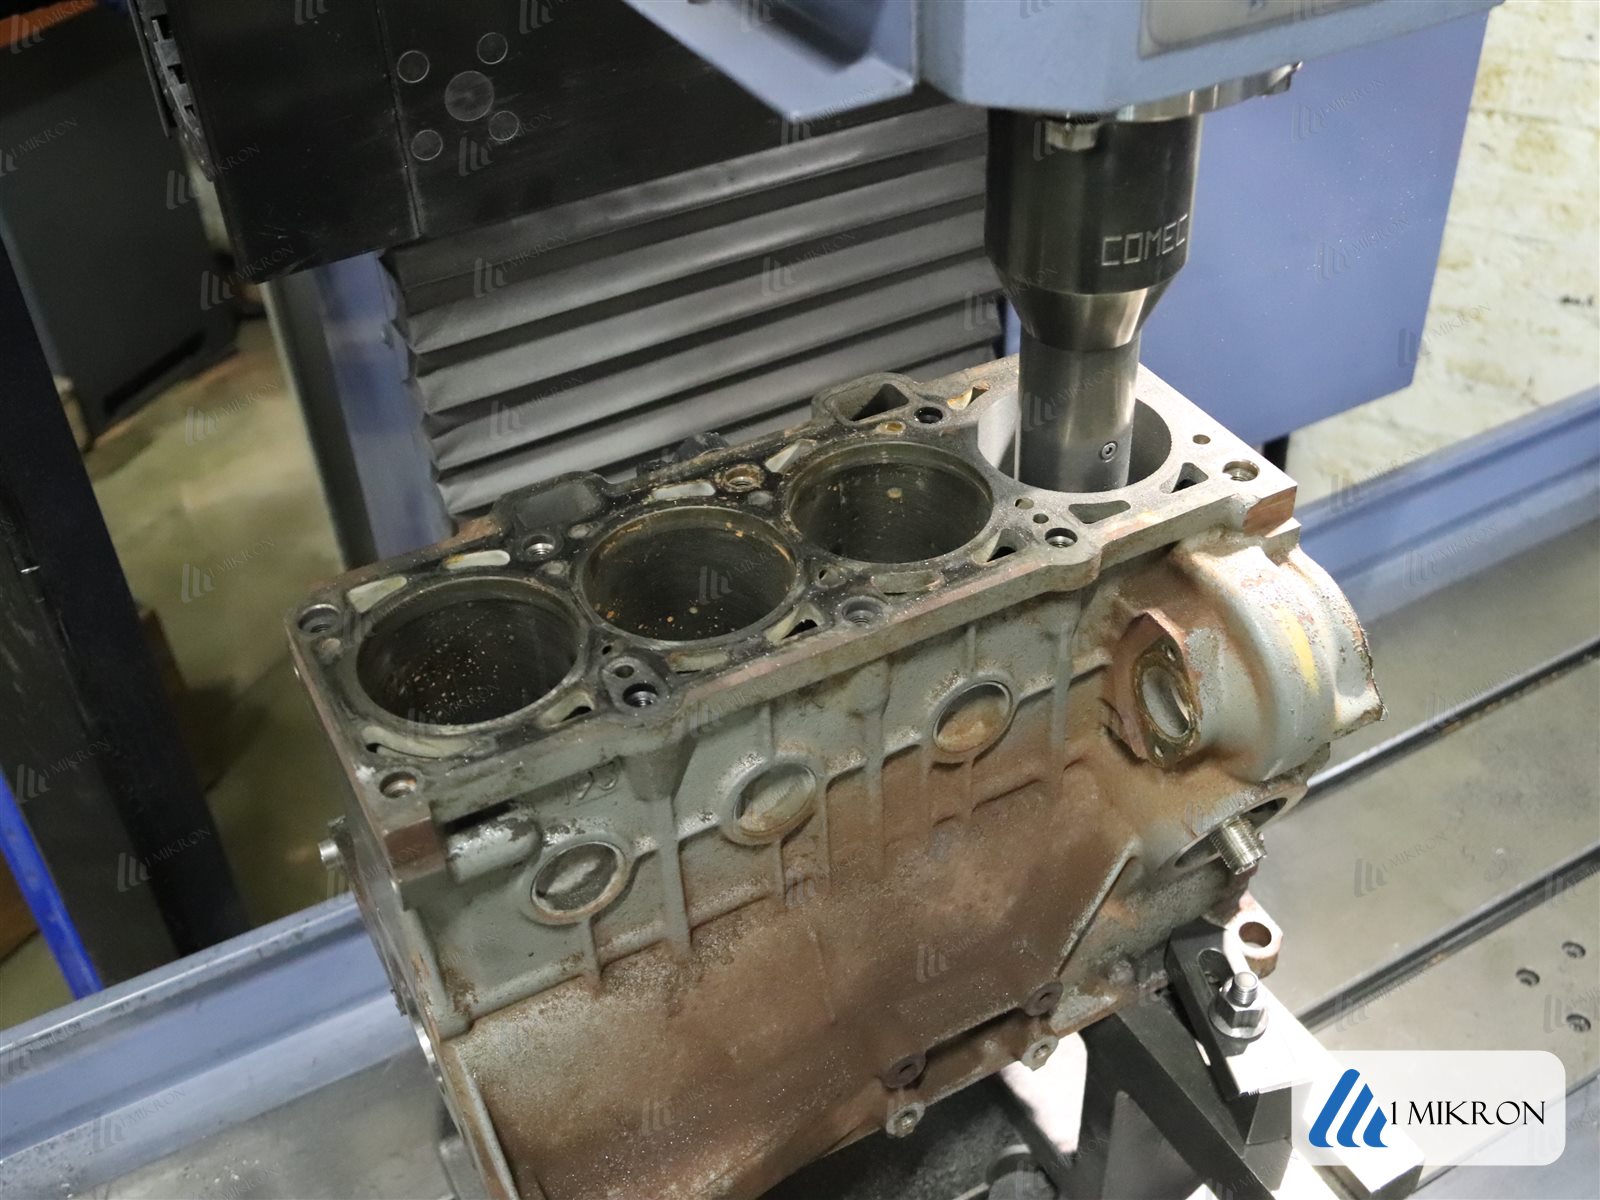
- Станки. Растачиваем на Comec ACF200 CNC, хонингуем плосковершинным способом на HONMASTER HM20 с ЧПУ.
- Контроль. Цилиндры меряем нутромером, проверяем калибрами, для контроля шероховатости есть профилометр.
- Срок. Само хонингование обычно занимает 1–2 часа, в день обращения.
- Гарантия 2 года на механическую обработку: недостатки в работе устраняем за свой счёт.
- Какие моторы. Легковые и грузовые; блоки принимаем и из других городов.
- Пример заказа. Как это выглядит на реальном блоке — этапы, замеры и цена от 11 430 ₽ за четыре цилиндра — в примере расточка блока ВАЗ-11186.
Нужно ли хонинговать цилиндры при замене колец без расточки
Если цилиндр не изношен — сетка видна по всей высоте, ступеньки нет, износ в допуске, — перед новыми кольцами достаточно снять глянец; если изношен — нужны расточка и хонингование в ремонтный размер, а в гильзованном блоке замена гильзы. Износ меряют нутромером там, где разворачивается верхнее кольцо, — в этой зоне образуется ступенька.
Предельный износ в зоне верхнего кольца такой: для бензинового мотора 0,1 мм, для дизельного 0,15 мм. Больше — гильзу меняют или блок растачивают, затем хонингуют заново. Одни новые кольца в изношенном цилиндре расход масла не вылечат: поменяв малую часть деталей, большого улучшения не получишь, а новое кольцо к тому же бьётся о ступеньку износа. Что такое гильзовка и когда она нужна — в статье гильзованный двигатель.
Не уверены, хватит ли колец? Пришлите в Telegram фото цилиндров или замеры, если блок уже мерили, — скажем, можно ли обойтись хонингованием или нужна расточка.
Как посчитать стоимость работ по блоку цилиндров
Расточку и хонингование можно посчитать в калькуляторе по блоку цилиндров: отмечаете нужные работы и видите сумму. Нужна ли расточка или хватит хонингования, становится понятно после замера цилиндров.
Калькулятор работ по блоку цилиндров · Хонингование цилиндров · Расточка блока цилиндров
Что спрашивают про хонингование
Что такое хонингование цилиндров?
Хонингование цилиндров — финишная обработка стенки цилиндра абразивными брусками хонинговальной головки, которая вращается, ходит вверх-вниз и разжимает бруски. Оно выводит размер и форму цилиндра после расточки и оставляет сетку рисок, в которой держится масло. Положение оси цилиндра хонингование не исправляет — это делает расточка.
Для чего нужно хонингование цилиндров двигателя?
Хонингование нужно, чтобы на стенке цилиндра держалось масло. В верхней мёртвой точке поршень останавливается, масляная плёнка под кольцами пропадает, и смазку дают только впадины рисок: основная их масса глубиной около 2,5 мкм, самые глубокие — 8–10 мкм. Без сетки кольца трутся почти всухую, и появляются задиры.
Что такое хон в цилиндре?
Хон в цилиндре — это сетка мелких перекрещивающихся рисок на стенке, которую оставляет хонинговальная головка (хон). Рабочий угол между рисками — 38–48°, распространённая заводская практика — 45°. Если сетка стёрлась и стенка блестит без рисок, цилиндр изношен.
Можно ли сделать хонинговку цилиндров дрелью?
Дрелью можно только снять глянец с годного цилиндра перед новыми кольцами: износ в допуске, сетка видна по всей высоте. Размер, овал и конус дрелью не выводят: ход ведёт рука, и в типичном расчёте угол сетки получается меньше 10° вместо 38–48°. После такой обработки блок обязательно отмывают от абразива горячей водой с мылом.
Нужно ли хонингование после расточки?
Хонингование после расточки нужно всегда: резец оставляет на стенке рваный слой металла, а хонингование его снимает, выводит точный размер и создаёт сетку для масла. Поэтому цилиндр растачивают с припуском — рабочий припуск под хонингование 0,10–0,15 мм на диаметр.
Сколько металла снимается при хонинговании?
При хонинговании после расточки снимают припуск, оставленный под хонингование: минимум 0,076 мм, рабочее значение 0,10–0,15 мм на диаметр, то есть 0,05–0,075 мм на стенку. Финишное плато снимает лишь микрометры. Если цилиндр изношен мало, ремонтный размер иногда получают одним хонингованием без расточки — решают по замеру.
Сколько притираются кольца без расточки?
Точного срока для обычного мотора нет: он зависит от состояния цилиндра и от того, как проходит обкатка. Для ориентира — около 2 часов работы мотора на стенке с плато и 3–12 часов после обычного хонингования. Если износ в зоне верхнего кольца больше 0,1 мм у бензинового мотора или 0,15 мм у дизеля, новые кольца нормально не сядут и расход масла не уйдёт — нужен ремонтный размер или новая гильза.
Можно ли отправить блок на хонингование из другого города?
Да. Блок отправляют любой транспортной компанией до её терминала в Санкт-Петербурге, оттуда цех забирает его сам. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской улице. Дешевле выходит паллетным бортом или в жёсткой упаковке. Перед отправкой позвоните в цех: подскажем адрес, упаковку и обратную доставку.
Что такое плосковершинное хонингование?
Плосковершинное хонингование (плато) — финишный переход, который срезает острые вершины рисок и сохраняет впадины для масла. Мотор после него прирабатывается быстрее: примерно за 2 часа работы вместо 3–12, и меньше расходует масла в первую тысячу километров.
Обсудите блок цилиндров с мастером цеха
Позвоните, если нужно расточить и отхонинговать блок или вы не уверены, хватит ли одного хонингования. Сообщите модель двигателя, размер поршней и что случилось с мотором. Если блок разобран, пришлите фото цилиндров.
Из другого города. Блок можно отправить любой транспортной компанией до терминала в Санкт-Петербурге, оттуда заберём сами. Удобнее всего «Байкал Сервис»: их терминал в одном здании с цехом на Софийской, стоимость перевозки считается в калькуляторе «Байкал Сервиса». Дешевле выходит паллетным бортом или в жёсткой упаковке (обрешётке). Позвоните до отправки: подскажем адрес, упаковку и обратную доставку.
Софийская улица, 95, лит. А, Санкт-Петербург. Ежедневно 9:00–21:00. Телефон +7 812 678-99-04.
Индустриальный проспект, 43, Санкт-Петербург. Пн–пт 9:00–18:00. Телефон +7 812 678-99-02.