



По акции: гильзовка CGWB — 45 000 ₽ с гильзами. Восстанавливаем снятый блок после задиров под ваши поршни. Гарантия на работы — 2 года.
С фальшплитами — ещё 10 000 ₽. Комплект новых болтов предоставляет клиент.
Блок с задирами из северного региона
В цех поступил снятый блок Audi 3.0 TFSI CGWB. Его отправили в деревянной обрешётке вместе с коленчатым валом, передней крышкой, головками, поршневой группой и крепежом. Комплектность и видимые повреждения зафиксировали по акту приёма. На поршне четвёртого цилиндра хорошо видны задиры.
Блок восстановили под стандартную поршневую группу 84,5 мм. Особенность этого заказа — изготовление фальшплит и сравнение геометрии цилиндров с нагрузкой от оснастки и без неё.
Шесть этапов гильзовки CGWB
Ремонт снят в нашем цеху: Санкт-Петербург, Софийская, 95, лит. А.
Приёмка и мойка блока
Проверили присланные детали Audi CGWB по акту. Сняли коленчатый вал, промыли блок, очистили плоскости и записали исходные замеры цилиндров.
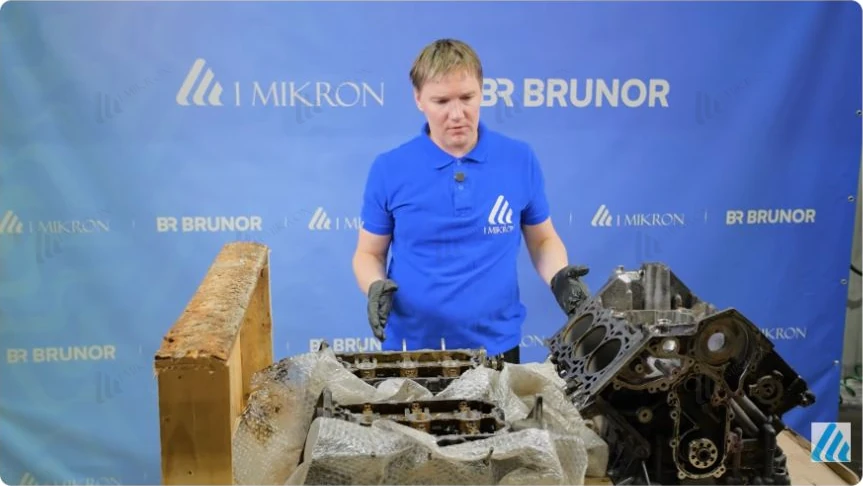
Мастер показывает поступивший блок Audi CGWB и детали, извлечённые из транспортного ящика. Кадр из видео, 01:50. Фальшплиты для V6 CGWB
По 3D-сканированию изготовили плиты для обеих сторон V6. Измерили цилиндры до и после затяжки оснастки, чтобы учесть изменение геометрии под нагрузкой.
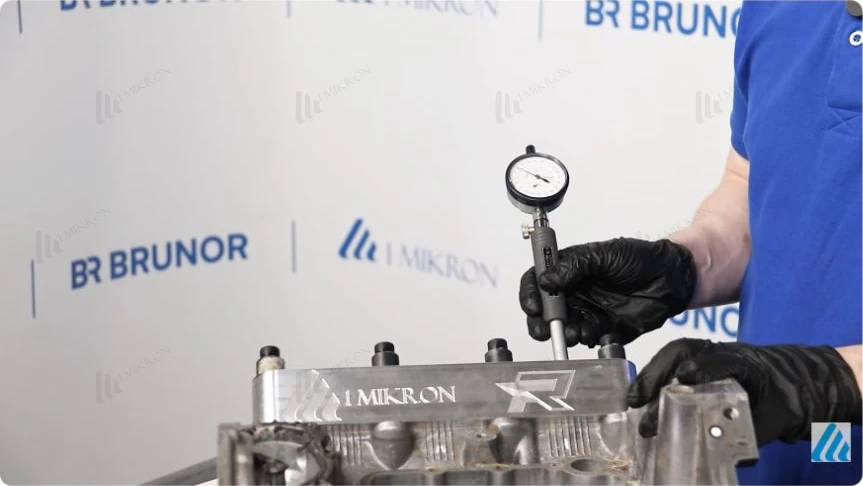
Проверка цилиндра нутромером при установленной фальшплите. Кадр из видео, 08:50. Расточка посадок под гильзы
На расточном станке обработали посадки под гильзы и верхние бурты. Наружную поверхность гильз отполировали безабразивной лентой, чтобы улучшить теплопередачу от гильзы к блоку.

Мастер показывает гильзу рядом с блоком Audi CGWB, закреплённым на расточном станке. Кадр из видео, 11:45. Установка чугунных гильз
Обработали плоскости блока с передней крышкой, сохранив площадку с номером. Охлаждённые в жидком азоте гильзы установили с контролем усилия и положения.
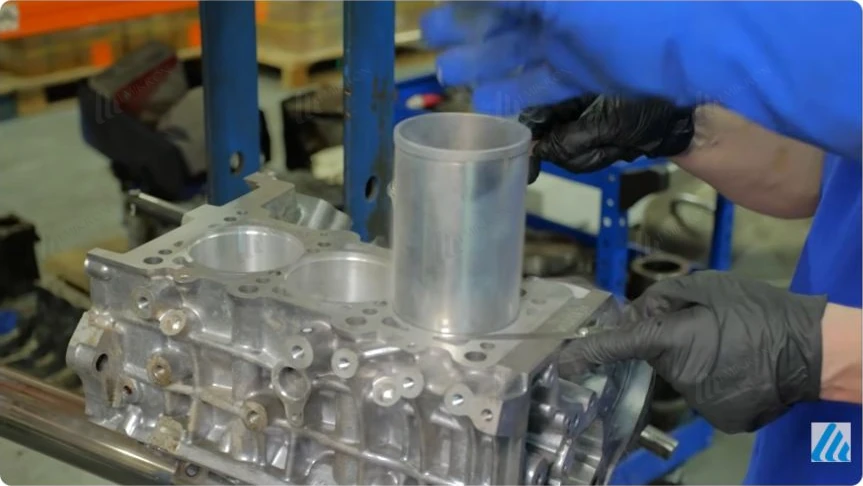
Мастер устанавливает гильзу в подготовленный цилиндр блока Audi CGWB под прессом. Кадр из видео, 13:35. Хонингование цилиндров Audi CGWB
Выфрезеровали технологические окна в гильзах. Для хонингования цилиндров затянули фальшплиты и постель коленвала; выполнили платохонингование.
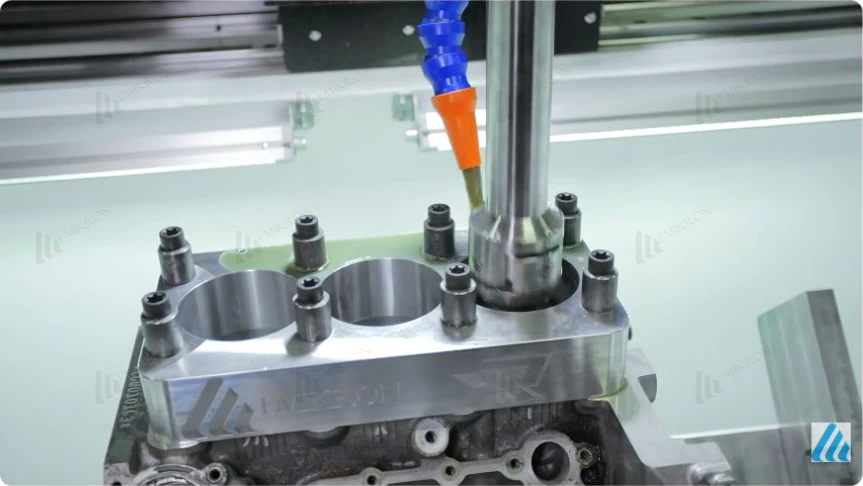
Хонинговальная головка работает в цилиндре блока Audi CGWB с установленной фальшплитой. Кадр из видео, 16:25. Контроль размеров цилиндров
После хонингования проверили цилиндры с затянутыми плитами и после их снятия. Нутромером контролировали размер на разных уровнях и в двух направлениях.

Контроль цилиндра нутромером после обработки, с установленной фальшплитой. Кадр из видео, 17:25.
Гильзовка CGWB по акции — 45 000 ₽
Цена под ключ с гильзами для снятого блока Audi CGWB. В стоимость входят шесть гильз и перечисленные ниже работы.
- Шесть чугунных гильз с верхним буртом, расточка, подготовка посадок и установка.
- Полировка наружной поверхности гильз безабразивной лентой перед посадкой в блок — для улучшения теплопередачи.
- Фрезеровка привалочных плоскостей под ГБЦ.
- Чистовое хонингование на ЧПУ под устанавливаемые поршни, контроль геометрии цилиндров и поверхности хона.
- Ультразвуковая мойка в промышленной ванне без чистки каналов. Чистка каналов в программу не входит.
Доработка технологических окон — бесплатно. Она требуется не для каждого блока; в показанном ремонте окна выполнены.
Обработка с фальшголовками (фальшплитами) — дополнительно 10 000 ₽ за работу. Клиент предоставляет комплект новых болтов. С этой обработкой стоимость программы — 55 000 ₽; болты в цену не входят. Расточка входит в стоимость гильзовки и отдельно не оплачивается.
Обрабатываем цилиндры под ваши новые поршни или б/у после дефектовки. Поршни не входят в стоимость акции; порядок подбора и проверки описан ниже. Снятие и установка двигателя на автомобиль в программу не входят.
Срок текущей программы — 2–3 дня. При приёме согласуем состав работ и дату выдачи. Оформляем договор, акт приёма-передачи, заказ-наряд, чек и акт выполненных работ.
Стандартный прайс — цены без акции
Стандартные цены из калькулятора для алюминиевого V-образного блока с шестью цилиндрами. Они действуют при расчёте без акции. Это не доплаты к программе за 45 000 ₽ и не стоимость показанного ремонта.
| Операция | Тариф |
|---|---|
| Гильзовка алюминиевого блока, включая расточку | 55 230 ₽ |
| Обработка плоскости блока | 9 060 ₽ |
| Экспресс-мойка блока | 1 520 ₽ |
| Ультразвуковая мойка после работ, без чистки каналов | 2 020 ₽ |
В обычном расчёте гильзы и детали указываются отдельно; итоговую смету составляем по нужным операциям. Тариф ультразвуковой мойки в этой таблице указан без чистки каналов. В программе за 45 000 ₽ ультразвуковая мойка также выполняется без чистки каналов.
Гарантия на работы — 2 года
На работы по гильзовке предоставляем гарантию 2 года. Если ошибка допущена при нашей обработке, переделаем работу за свой счёт. Условия гарантии на ремонт деталей двигателя опубликованы на сайте.
Почему Audi 3.0 TFSI приходится гильзовать
Гильзовка нужна при повреждении рабочих поверхностей цилиндров, которое нельзя устранить подходящей обработкой в пределах допустимого размера. Поводом для проверки бывают задиры, повышенный расход масла, падение компрессии или стук. Сам по себе расход масла ещё не определяет способ ремонта: проверяют также поршни, кольца, вентиляцию картера и утечки.
Блок CGWB алюминиевый. В этом заказе повреждённые цилиндры восстановили чугунными гильзами под стандартную поршневую группу. Материал блока определяет технологию обработки и посадки; причину задиров устанавливают отдельно. Для показанного блока документально подтверждённого диагноза причины нет.
Перегрев
Высокая температура может разрушить масляную плёнку между поршнем и цилиндром. Проверяют систему охлаждения и подачу масла к поршням. Причину перегрева нужно устранить до запуска восстановленного двигателя.
Недостаточная смазка
Низкий уровень, недостаточная подача или потеря свойств масла могут привести к контакту поверхностей и задирам. Проверка включает уровень и давление масла, состояние каналов и характер повреждений.
Топливо в масле
Несгоревшее топливо может смывать плёнку со стенок цилиндра и разжижать масло. При запахе бензина в масле и пропусках зажигания проверяют впрыск и зажигание. Замена повреждённых деталей не устраняет эту неисправность.
Абразив и загрязнение
Пыль через впуск или остатки абразива после обработки ускоряют износ цилиндров и колец. Проверяют впуск, фильтрацию и чистоту деталей. После хонингования нужна очистка рабочих поверхностей и каналов.
Механизмы повреждений описаны в технических материалах Motorservice: перегрев, недостаточная смазка, разбавление топливом и абразивный износ. Это возможные причины, а не статистика поломок CGWB.
Уже обнаружили задиры? Позвоните в цех — обсудим восстановление блока. Расскажите о повреждениях и результатах диагностики. Если есть фото цилиндров и поршней, их можно прислать в Telegram.
Постель коленвала проверяют отдельно перед сборкой
В эксплуатации постель коленвала может постепенно деформироваться. Повторяющиеся нагрев и охлаждение способны изменять геометрию картера. Если коренные опоры становятся несоосными, нагрузка на вкладыши распределяется неравномерно и местами уменьшается масляный зазор. Это повышает риск повреждения коренных подшипников.
Проверяют размер и форму отверстий, соосность коренных опор, шейки коленвала и рабочие зазоры с вкладышами. Измерение постели выполняют в предусмотренном регламентом состоянии сборки. Размер отверстий CGWB 70,000–70,019 мм — отдельный параметр: он не является допуском соосности или масляным зазором.
Перед хонингованием раму коренных опор установили и затянули. Перед сборкой двигателя постель проверяют отдельно: диаметр отверстий, их форму и соосность, затем — зазоры с выбранными вкладышами. Справочные значения CGWB приведены в разделе «Размеры и схемы».
Механизм деформации и проверки перед сборкой: MAHLE, Engine Bearing: Failure Analysis and Correction, разделы 3 и 13. Нормы конкретного двигателя подтверждают его ремонтной документацией.
Зачем здесь фальшплиты
При затяжке головок геометрия цилиндров может изменяться. Фальшплита имитирует эту нагрузку при обработке блока. По 3D-сканированию CGWB изготовили две плиты — для обеих сторон V6.
Обработка с оснасткой позволяет учитывать форму цилиндра под нагрузкой при сборке. Это важно для прилегания колец и рабочего зазора поршня. Сначала цилиндры измерили в свободном состоянии, затем установили и затянули плиты. Повторные замеры показали изменение геометрии. Поэтому дальнейшую обработку выполняли с учётом нагрузки: перед хонингованием на блоке закрепили обе плиты и затянули постель коленчатого вала.
Оборудование для обработки и контроля
Посадки под гильзы на таких блоках растачиваем на итальянском станке Comec ACF200 CNC. Наружную поверхность гильз отполировали безабразивной лентой для улучшения теплопередачи от гильзы к блоку. Фальшплиты для обеих сторон V6 изготовили по 3D-сканированию блока.
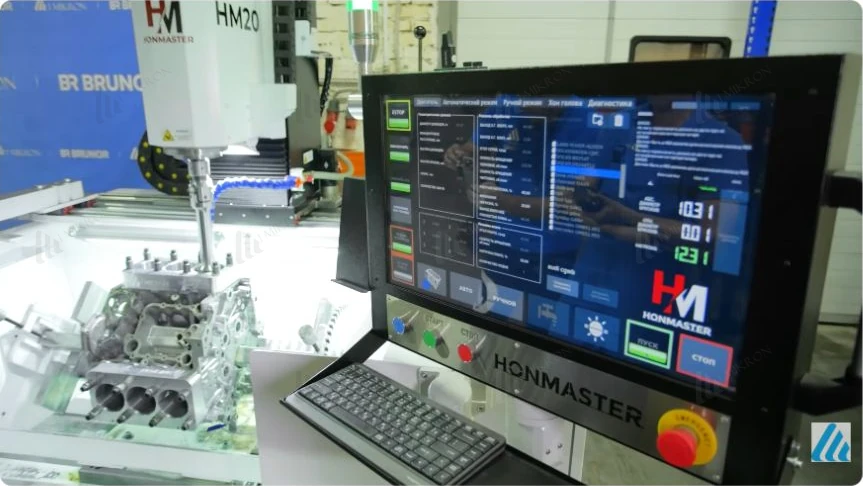
Цилиндры хонинговали на HONMASTER HM20 с ЧПУ. При обработке фальшплиты и постель коленвала были затянуты. Станок выполняет обработку поверхности; размер и геометрию после обработки мастер отдельно проверяет нутромером на разных уровнях и в двух направлениях.
Оборудование компании и средства контроля размеров.
Как сохранили канал охлаждения
Между цилиндрами этого блока тонкая перегородка с просверленным каналом охлаждения. Посадка под бурт не должна вскрывать канал. Поэтому глубину обработки выбирают с учётом его положения: повреждение перегородки может нарушить герметичность системы охлаждения.
Верхний бурт создаёт осевой упор гильзы. Для надёжной посадки нужны ровная опорная поверхность, отсутствие перекоса и контроль высоты бурта относительно плоскости блока. Одного наличия бурта недостаточно: эти параметры влияют на обжатие прокладки ГБЦ.
В этом ремонте использовали верхнеупорные чугунные гильзы. После обработки посадок отдельно показали: канал охлаждения не вскрыт. Гильзы охладили в жидком азоте, чтобы облегчить введение в посадку без перекоса. Сразу до упора их не доводили: после выравнивания температуры выполнили окончательную посадку с контролем усилия и положения. Охлаждение помогает монтажу; натяг определяется размерами гильзы и посадочного отверстия.
После установки в нижней части гильз выфрезеровали предусмотренные конструкцией проходы и обработали бурты. Эти окна — отдельные элементы, их нельзя путать с каналом охлаждения между цилиндрами.
Результат перед сборкой двигателя
В блок установили чугунные гильзы, обработали привалочные плоскости и цилиндры под стандартную поршневую группу 84,5 мм. Плоскость обрабатывали с установленной передней крышкой, обойдя площадку с номером двигателя.
Хонингование выполнили на автоматическом станке, включая платохонингование: обработку микрорельефа с выравниванием выступающих вершин и сохранением впадин для масла. После этого цилиндры измерили на разных уровнях в двух направлениях с затянутыми плитами, затем сняли плиты и повторили контроль.
- Канал охлаждения в межцилиндровой перегородке сохранён.
- Технологические окна в установленных гильзах выполнены.
- Геометрия проверена под нагрузкой и после её снятия.
- Площадка с номером двигателя сохранена.
Перед сборкой нужно проверить остальные узлы двигателя и устранить причину первоначального повреждения. Если задиры возникли после перегрева, необходимо восстановить работу системы охлаждения.
Какие ещё блоки гильзуем по этой технологии
По той же технологии гильзуем родственные алюминиевые V6 Audi и Volkswagen: устанавливаем чугунные гильзы с верхним упором, обрабатываем цилиндры и контролируем геометрию. Для CGWA, CGWB, CGWC и CGWD из серии CGW применяется этот же подход.
| Группа | Индексы |
|---|---|
| 2.4 MPI | BDW |
| 2.8 FSI | BDX, CCDA, CCEA, CHVA, CNYA, CNYB |
| 3.2 FSI | AUK, BKH, BPK, BYU, CALA, CALB |
| 3.0 TFSI | CAJA, CCAA, CAKA, CCBA, CGWA, CGWB, CGWC, CGWD, CGXA, CGXB, CGXC, CMDA, CMUA, CTUA, CTUB, CTUC, CTUD, CTVA, CTXA, CTWA, CTWB, CJTB, CJTC, CJWB, CJWC, CJWE, CNAA, CHMA, CHMB, CTTA |
| VW 3.0 TFSI Hybrid | CGEA, CGFA |
Технология общая, а посадки, поршни и параметры обработки подбираем под конкретный блок. При обращении назовите полный индекс двигателя или пришлите фото маркировки.
Обсудим ваш блок до отправки
После задиров нужно решить, какие поршни использовать и как обрабатывать цилиндры. Позвоните в цех — обсудим ваш блок, вариант с фальшплитами и комплектность для передачи. Фото можно прислать после разговора.
Поршни подбирают по индексу и номеру цилиндра
После задиров проверяют юбку поршня, покрытие и канавки колец. Новые или б/у поршни принимаем после дефектовки. Для CGWB учитываем полный индекс двигателя, номер цилиндра и требования к работе поршня в чугунной гильзе.
Номинальный диаметр 84,50 мм сам по себе не подтверждает совместимость. Чистовой размер цилиндра задаём после замера конкретного поршня в контрольной точке, с учётом покрытия и требуемого рабочего зазора.
Позвоните в цех — обсудим, можно ли использовать ваши поршни и что нужно проверить до обработки блока.
Какой двигатель показан в примере
| Индекс | CGWB, семейство EA837 |
|---|---|
| Конструкция | Бензиновый V6, угол развала 90° |
| Рабочий объём | 2 995 см³ |
| Клапаны | 4 на цилиндр, 24 всего |
| Наддув | Механический компрессор Roots |
| Номинальный диаметр / ход поршня | 84,5 / 89 мм |
| Блок в данном ремонте | Алюминиевый, восстановлен чугунными гильзами с верхним упором |
Основные данные CGWB приведены в учебной программе Audi SSP 486, стр. 12–13. Это описание конструкции, а не инструкция по сборке.
CGWB применялся на Audi A6 C7 и A7. Этот пример относится к конкретному блоку CGWB. Для родственных CGWA, CGWC, CGWD и других исполнений состав работ, детали и параметры обработки подбирают по полному индексу двигателя.
Размеры и допуски Audi CGWB
Ниже — справочные размеры штатной конструкции CGWB и схемы контрольных замеров. Окончательный размер чугунной гильзы после ремонта задают по устанавливаемому поршню и требованиям его изготовителя. Заводской размер алюминиевого цилиндра не переносим на ремонтную гильзу как готовую настройку станка.
| Параметр | Значение и способ контроля |
|---|---|
| Диаметр цилиндра | 84,510 мм. Номинальный размер проверяют на глубине 50 мм. |
| Предельное отклонение цилиндра от номинала | 0,08 мм. Контроль на трёх уровнях, поперёк и вдоль оси двигателя. |
| Диаметр юбки штатного поршня | 84,490 мм с покрытием. Замер примерно в 15 мм от нижнего края юбки, перпендикулярно оси пальца. |
| Предельное отклонение поршня от номинала | 0,03 мм. |
| Отверстия постели под коренные вкладыши | 70,000–70,019 мм. Это диаметр отверстий в блоке без вкладышей; он не задаёт размер шеек коленвала, масляный зазор или допуск соосности опор. |
Разность 84,510 и 84,490 мм не используем как назначенный рабочий зазор после гильзовки. У выбранного поршня учитываем контрольную точку замера, покрытие и условия работы в чугунном цилиндре.
Оригинальные схемы замера цилиндра и поршня


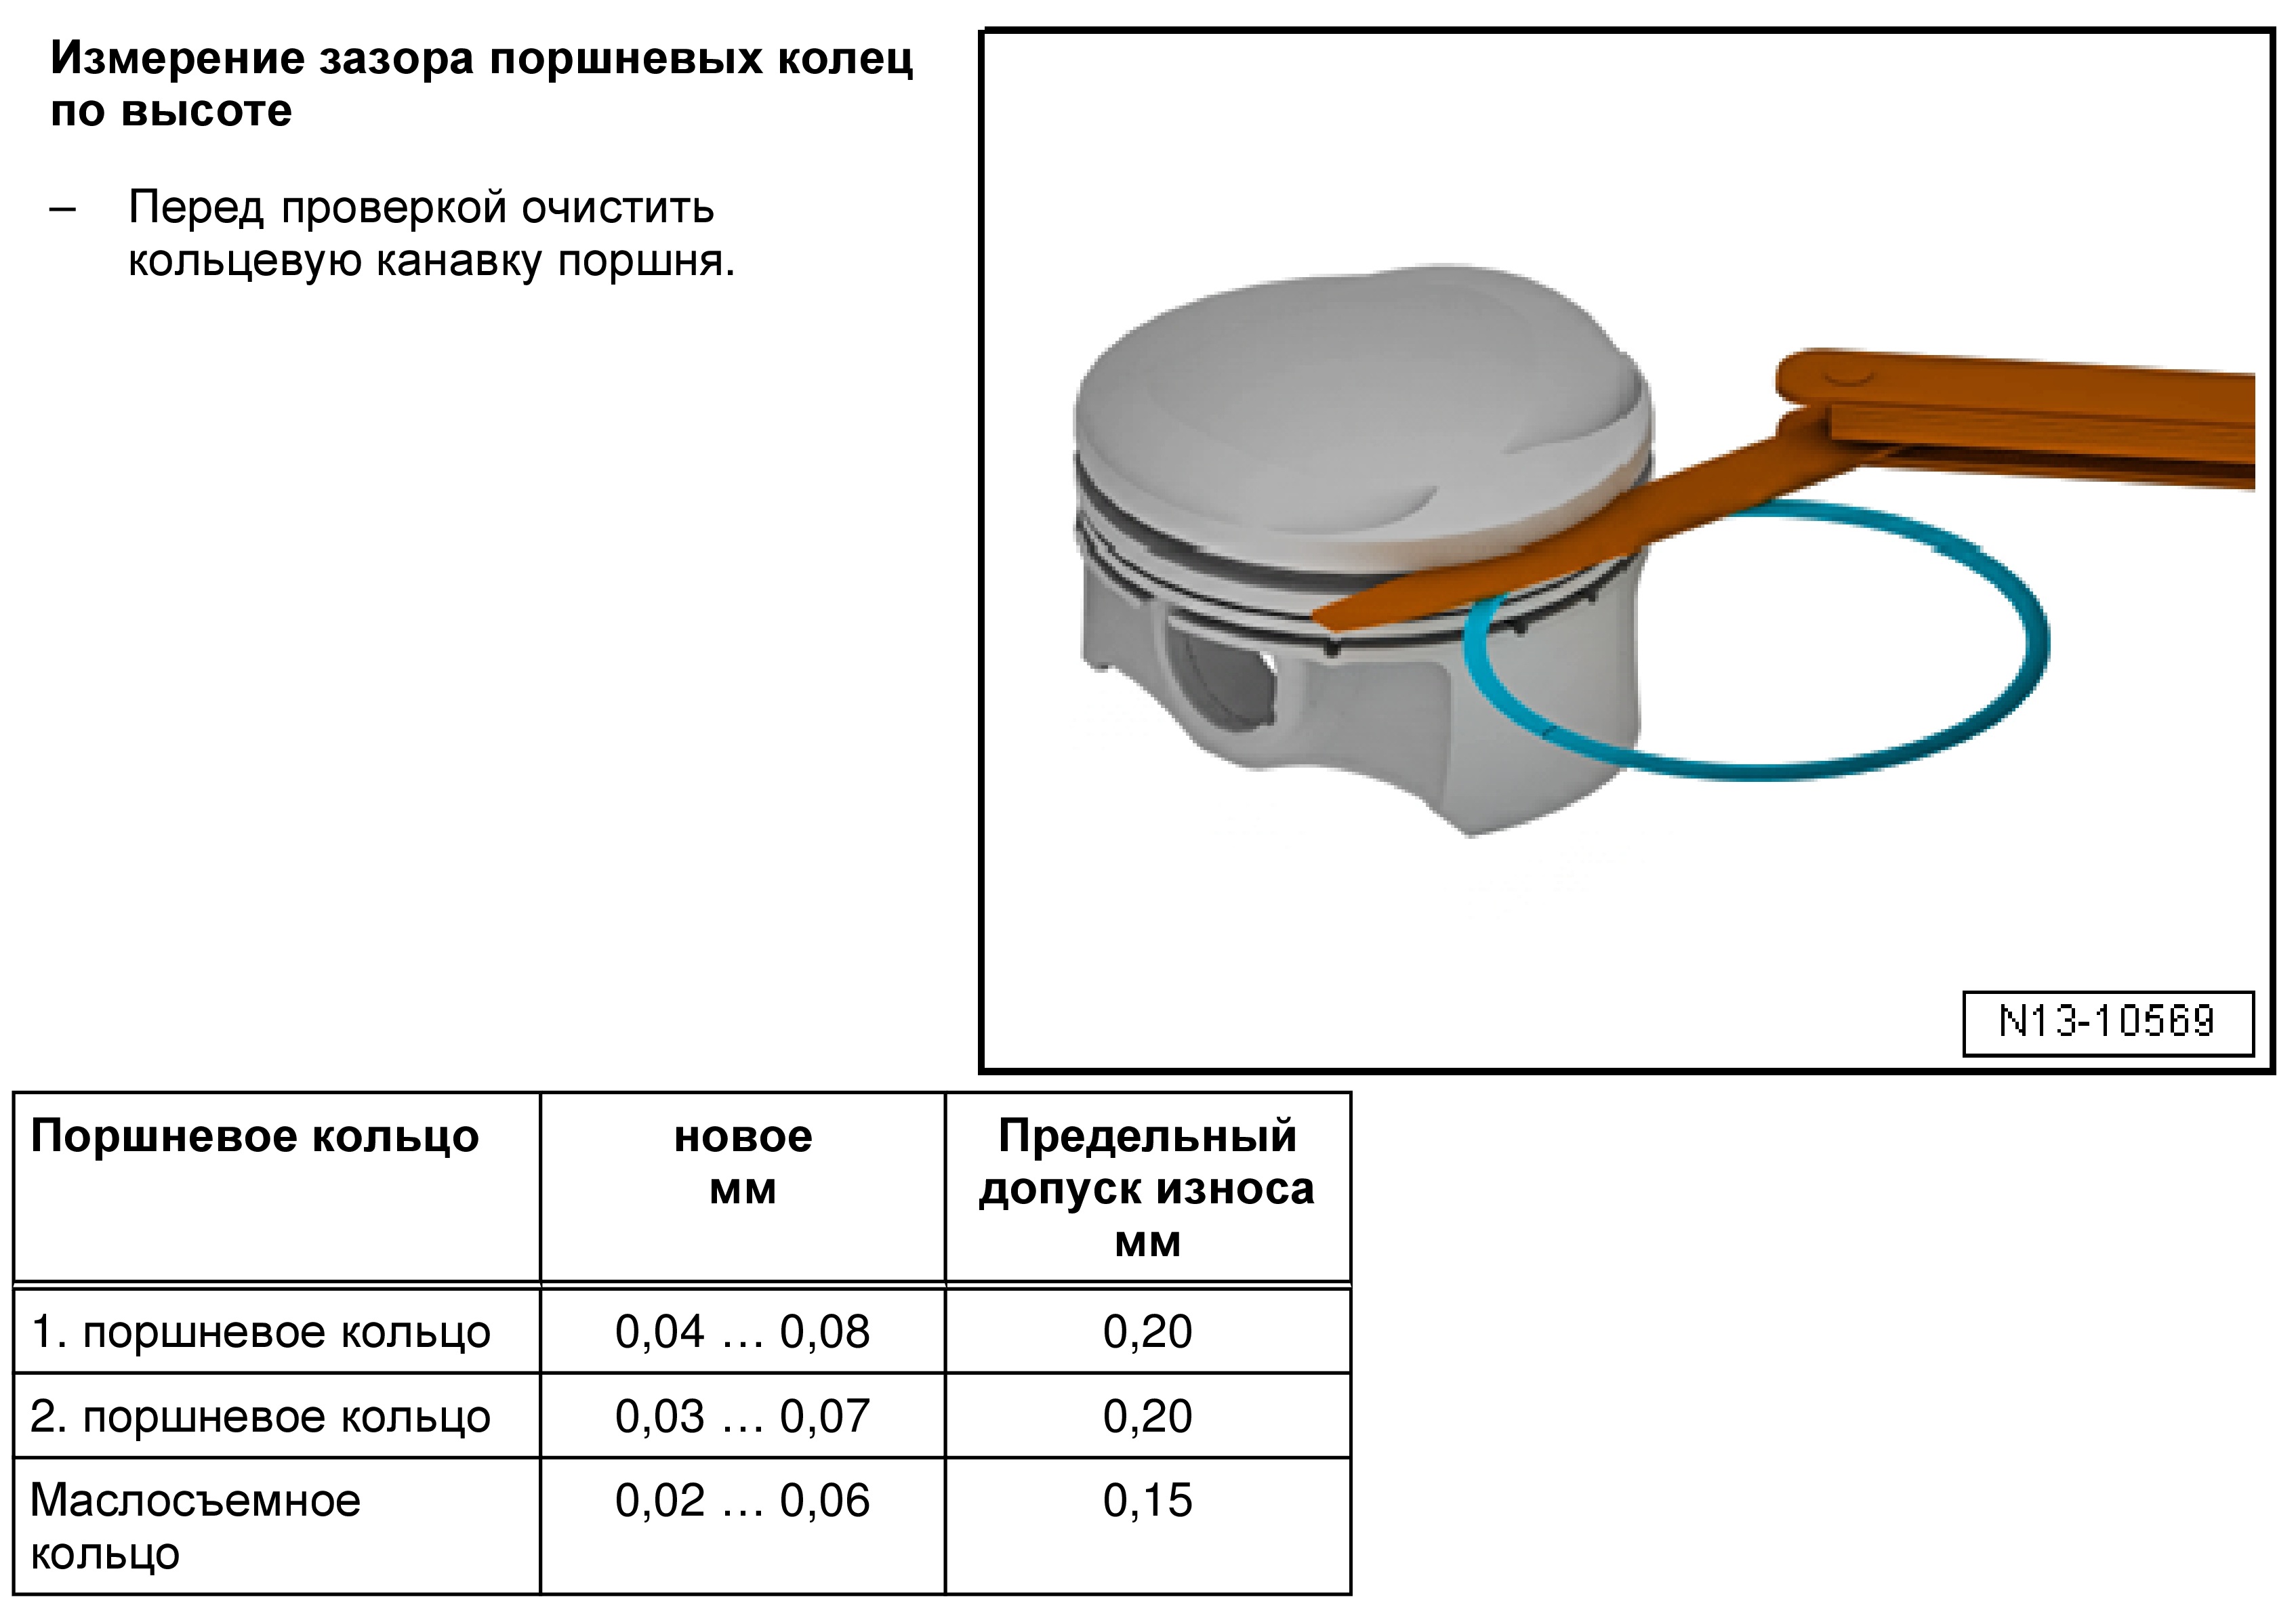
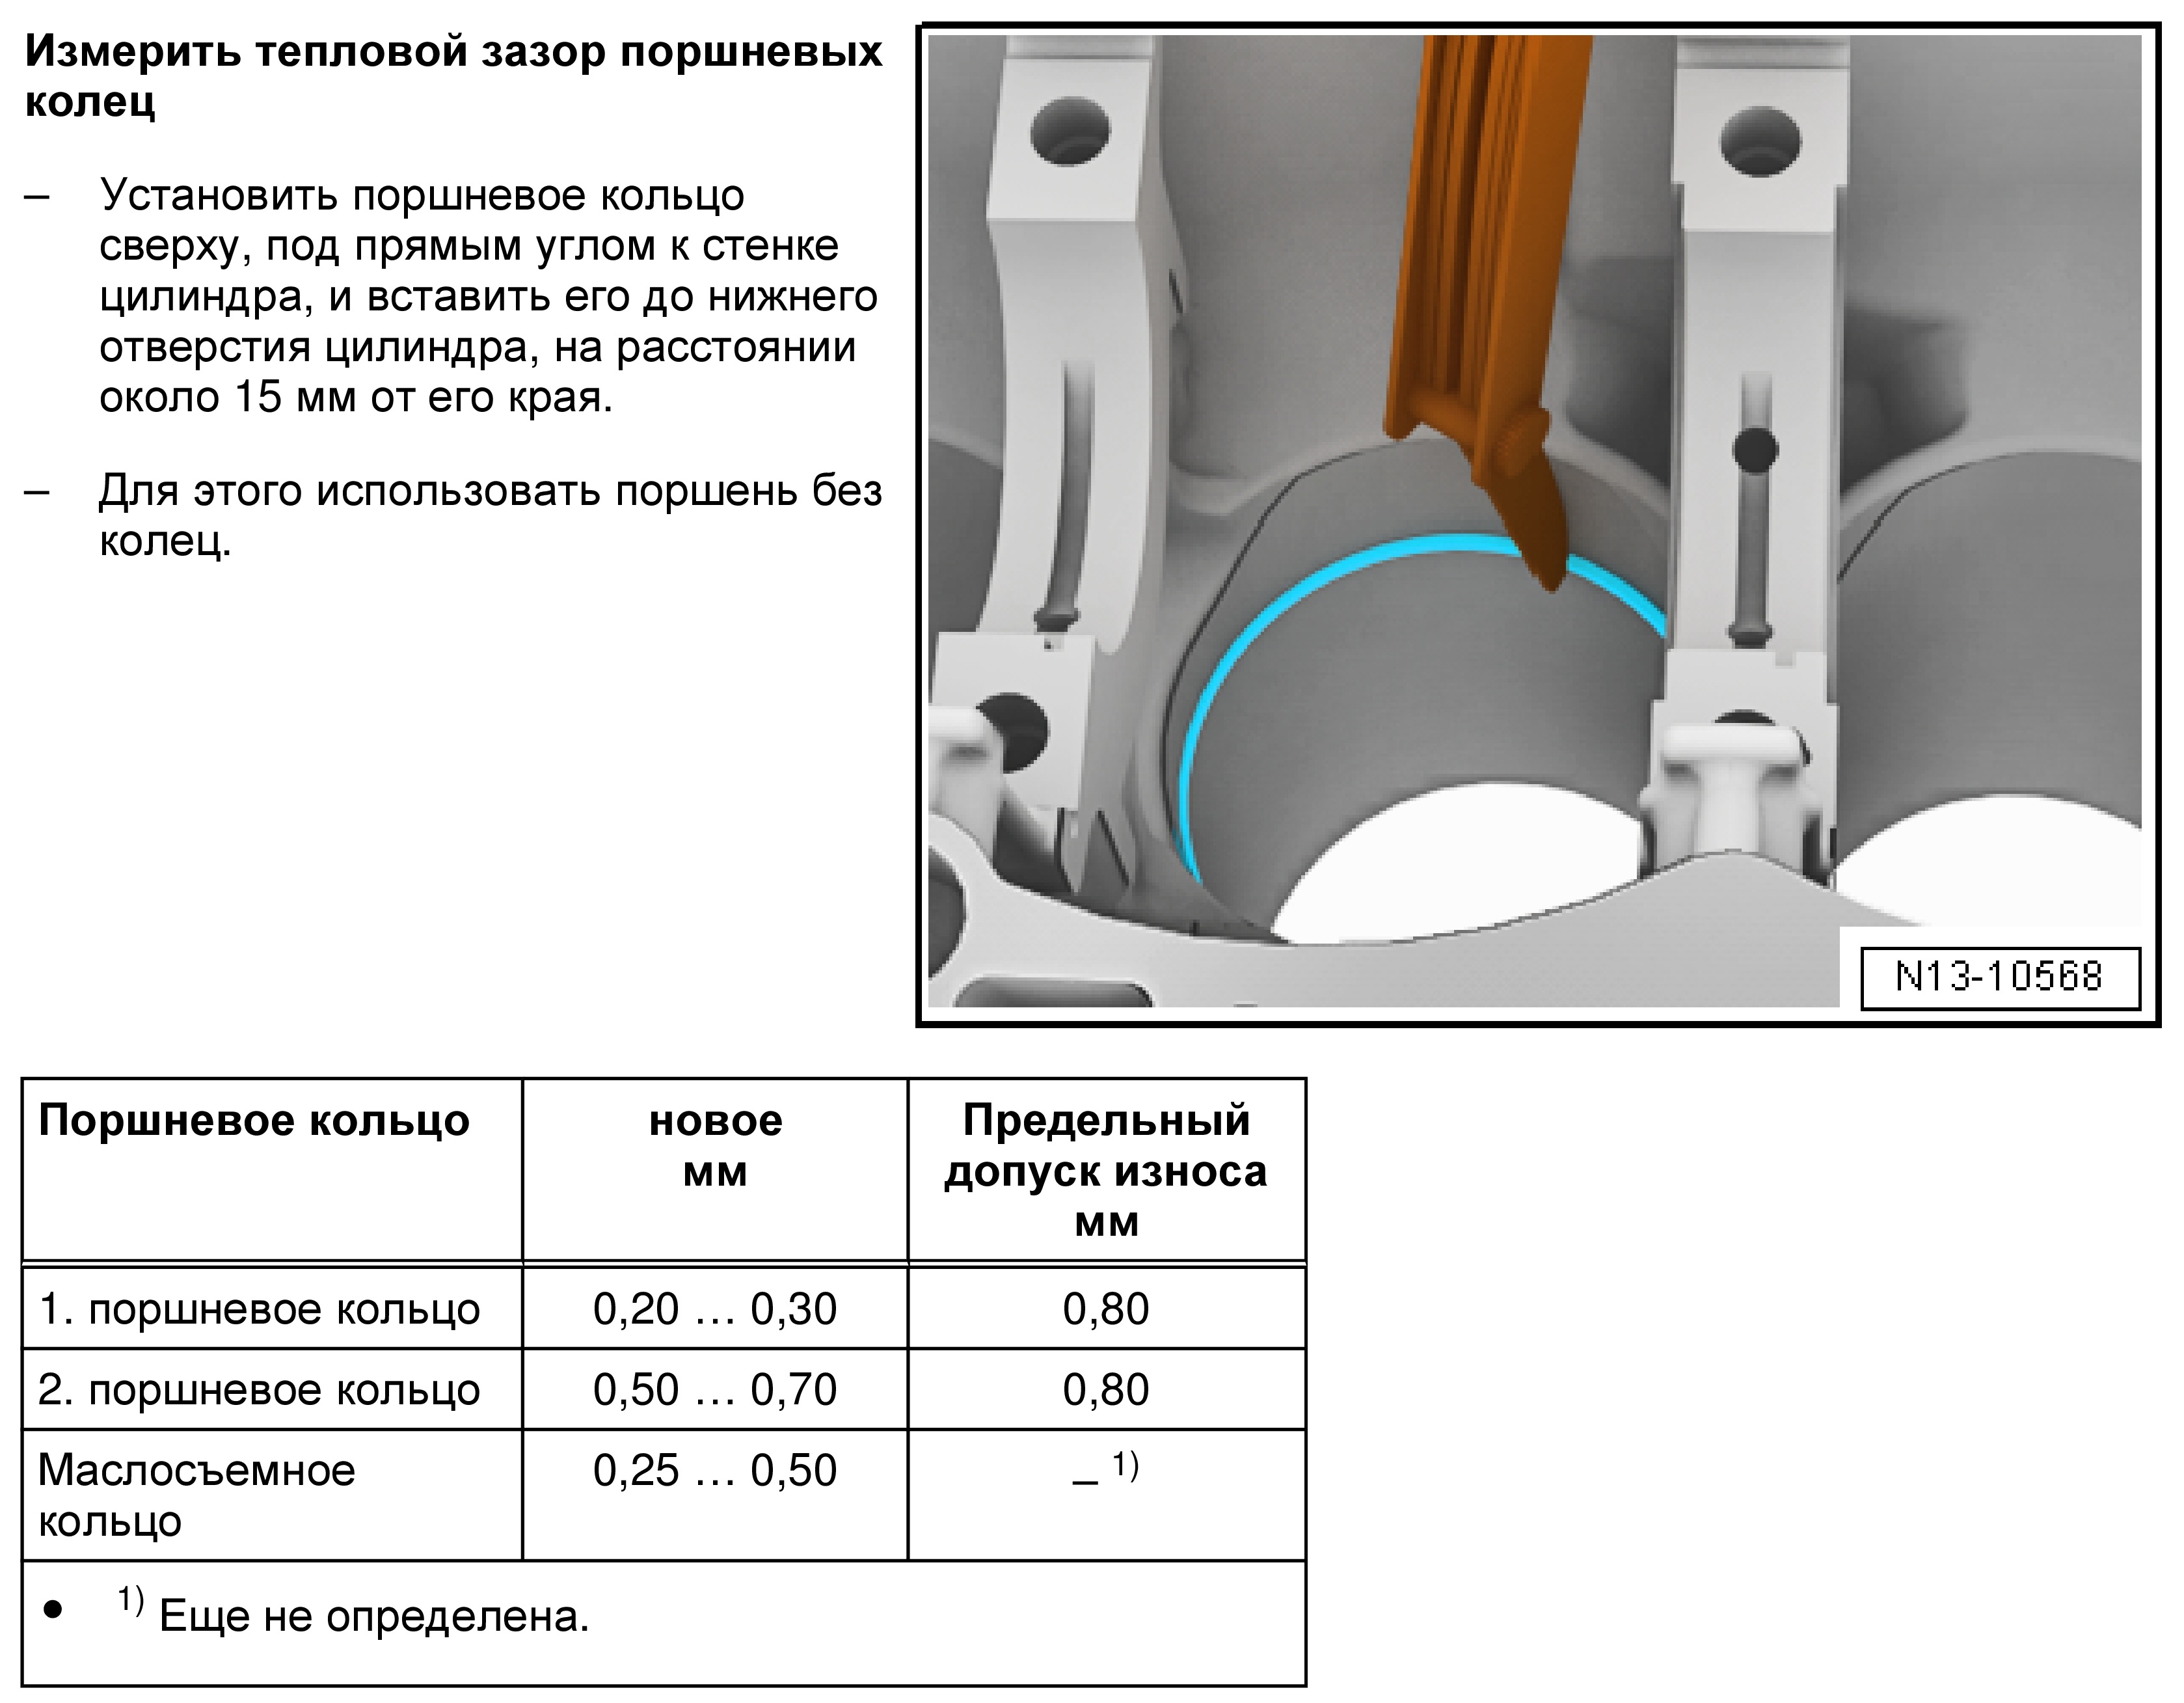
Зазоры поршневых колец: новые детали и предел износа
Это две разные проверки: зазор кольца по высоте в очищенной канавке поршня и зазор в замке кольца, установленного в цилиндр.
| Кольцо | Новое | Предел износа |
|---|---|---|
| Первое компрессионное | 0,04–0,08 | 0,20 |
| Второе компрессионное | 0,03–0,07 | 0,20 |
| Маслосъёмное | 0,02–0,06 | 0,15 |
| Кольцо | Новое | Предел износа |
|---|---|---|
| Первое компрессионное | 0,20–0,30 | 0,80 |
| Второе компрессионное | 0,50–0,70 | 0,80 |
| Маслосъёмное | 0,25–0,50 | Не указан |
При проверке замка кольцо выставляют перпендикулярно оси цилиндра поршнем без колец, примерно в 15 мм от нижнего края цилиндра. Для нового ремонтного комплекта проверяют также требования его изготовителя.
Коленвал CGWB: размеры шеек и зазоры
Справочные значения для стандартных шеек коленвала CGWB. Диаметр постели, размер шейки и масляный зазор — разные измерения. Зазор проверяют с подобранными вкладышами и собранными опорами; размеры отверстий не заменяют проверку их соосности.
| Параметр | Справочное значение |
|---|---|
| Диаметр стандартной коренной шейки | 64,958–64,978 |
| Масляный зазор коренных подшипников | 0,015–0,055 |
| Осевой зазор коленчатого вала | 0,150–0,250 |
| Диаметр стандартной шатунной шейки | 55,958–55,978 |
| Масляный зазор шатунных подшипников | 0,010–0,052 |
| Боковой зазор шатуна | 0,200–0,450 |
Эти диапазоны не обозначают предельный износ и не задают ремонтный размер шлифования коленвала. Способ проверки и подбор вкладышей сборщик сверяет с полной инструкцией конкретного исполнения CGWB.
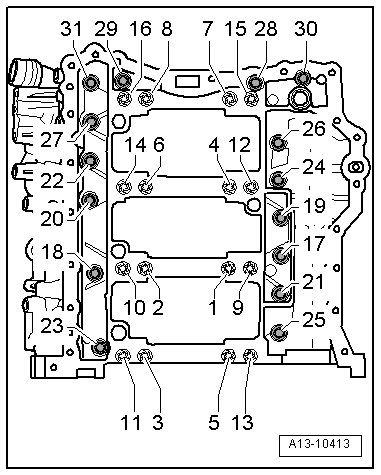
Затяжка рамы коренных опор коленвала CGWB
Четыре ступени относятся к болтам на приведённой оригинальной схеме. Это рама коренных опор коленчатого вала.
| Шаг | Болты | Затяжка |
|---|---|---|
| 1 | 1–16 | 50 Н·м |
| 2 | 1–16 | Доворот 90° |
| 3 | 17–31 | 20 Н·м |
| 4 | 17–31 | Доворот 90° |
Болты с угловой затяжкой заменяют; длинные болты устанавливают во внутреннем ряду. Перед сборкой проверяют исполнение двигателя, крепёж и соответствующий ремонтный регламент: этот порядок не распространяем на все индексы из списка выше.
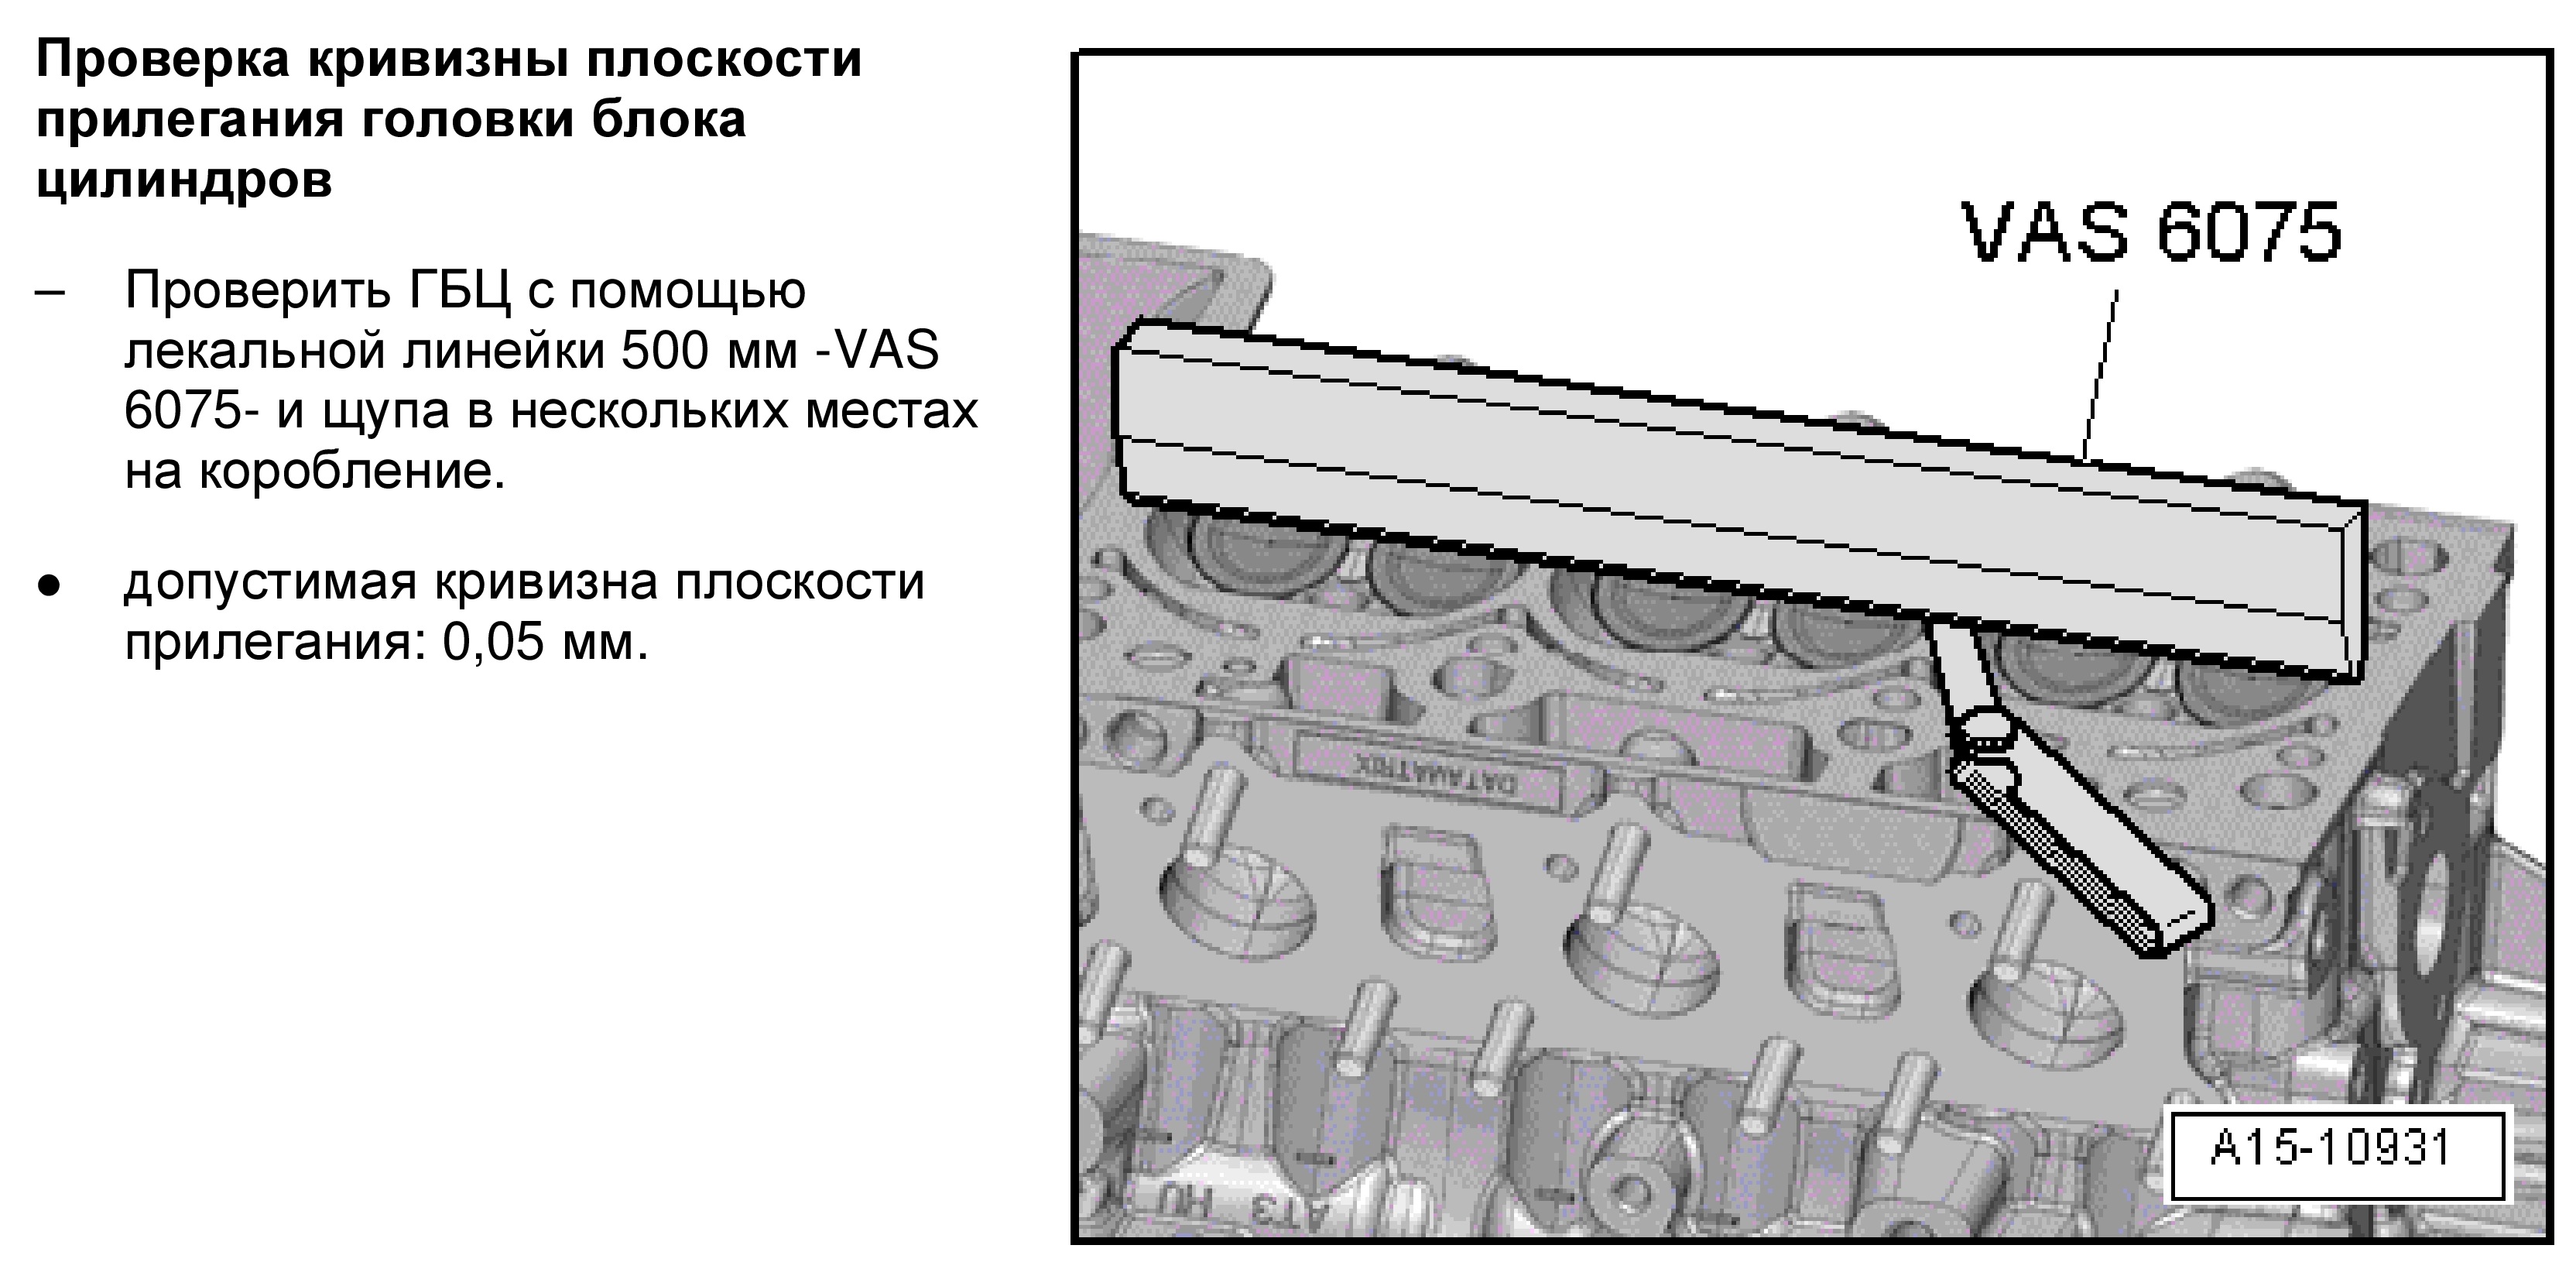
ГБЦ CGWB: высота и допустимая неплоскостность
Эти данные относятся к головкам CGWB и нужны при подготовке к сборке двигателя. Они не являются результатами замеров головок из показанного ремонта блока.
| Параметр | Значение и способ контроля |
|---|---|
| Высота ГБЦ | 139,450–139,550 мм. Справочный диапазон высоты головки. |
| Допустимая неплоскостность поверхности прилегания | 0,050 мм. Проверка лекальной линейкой длиной 500 мм (VAS 6075) и щупом в нескольких местах. |
Диапазон высоты не является разрешением на фрезеровку. Минимальная высота после обработки и допустимый съём металла в этой справке не установлены; решение об обработке требует отдельного применимого регламента.
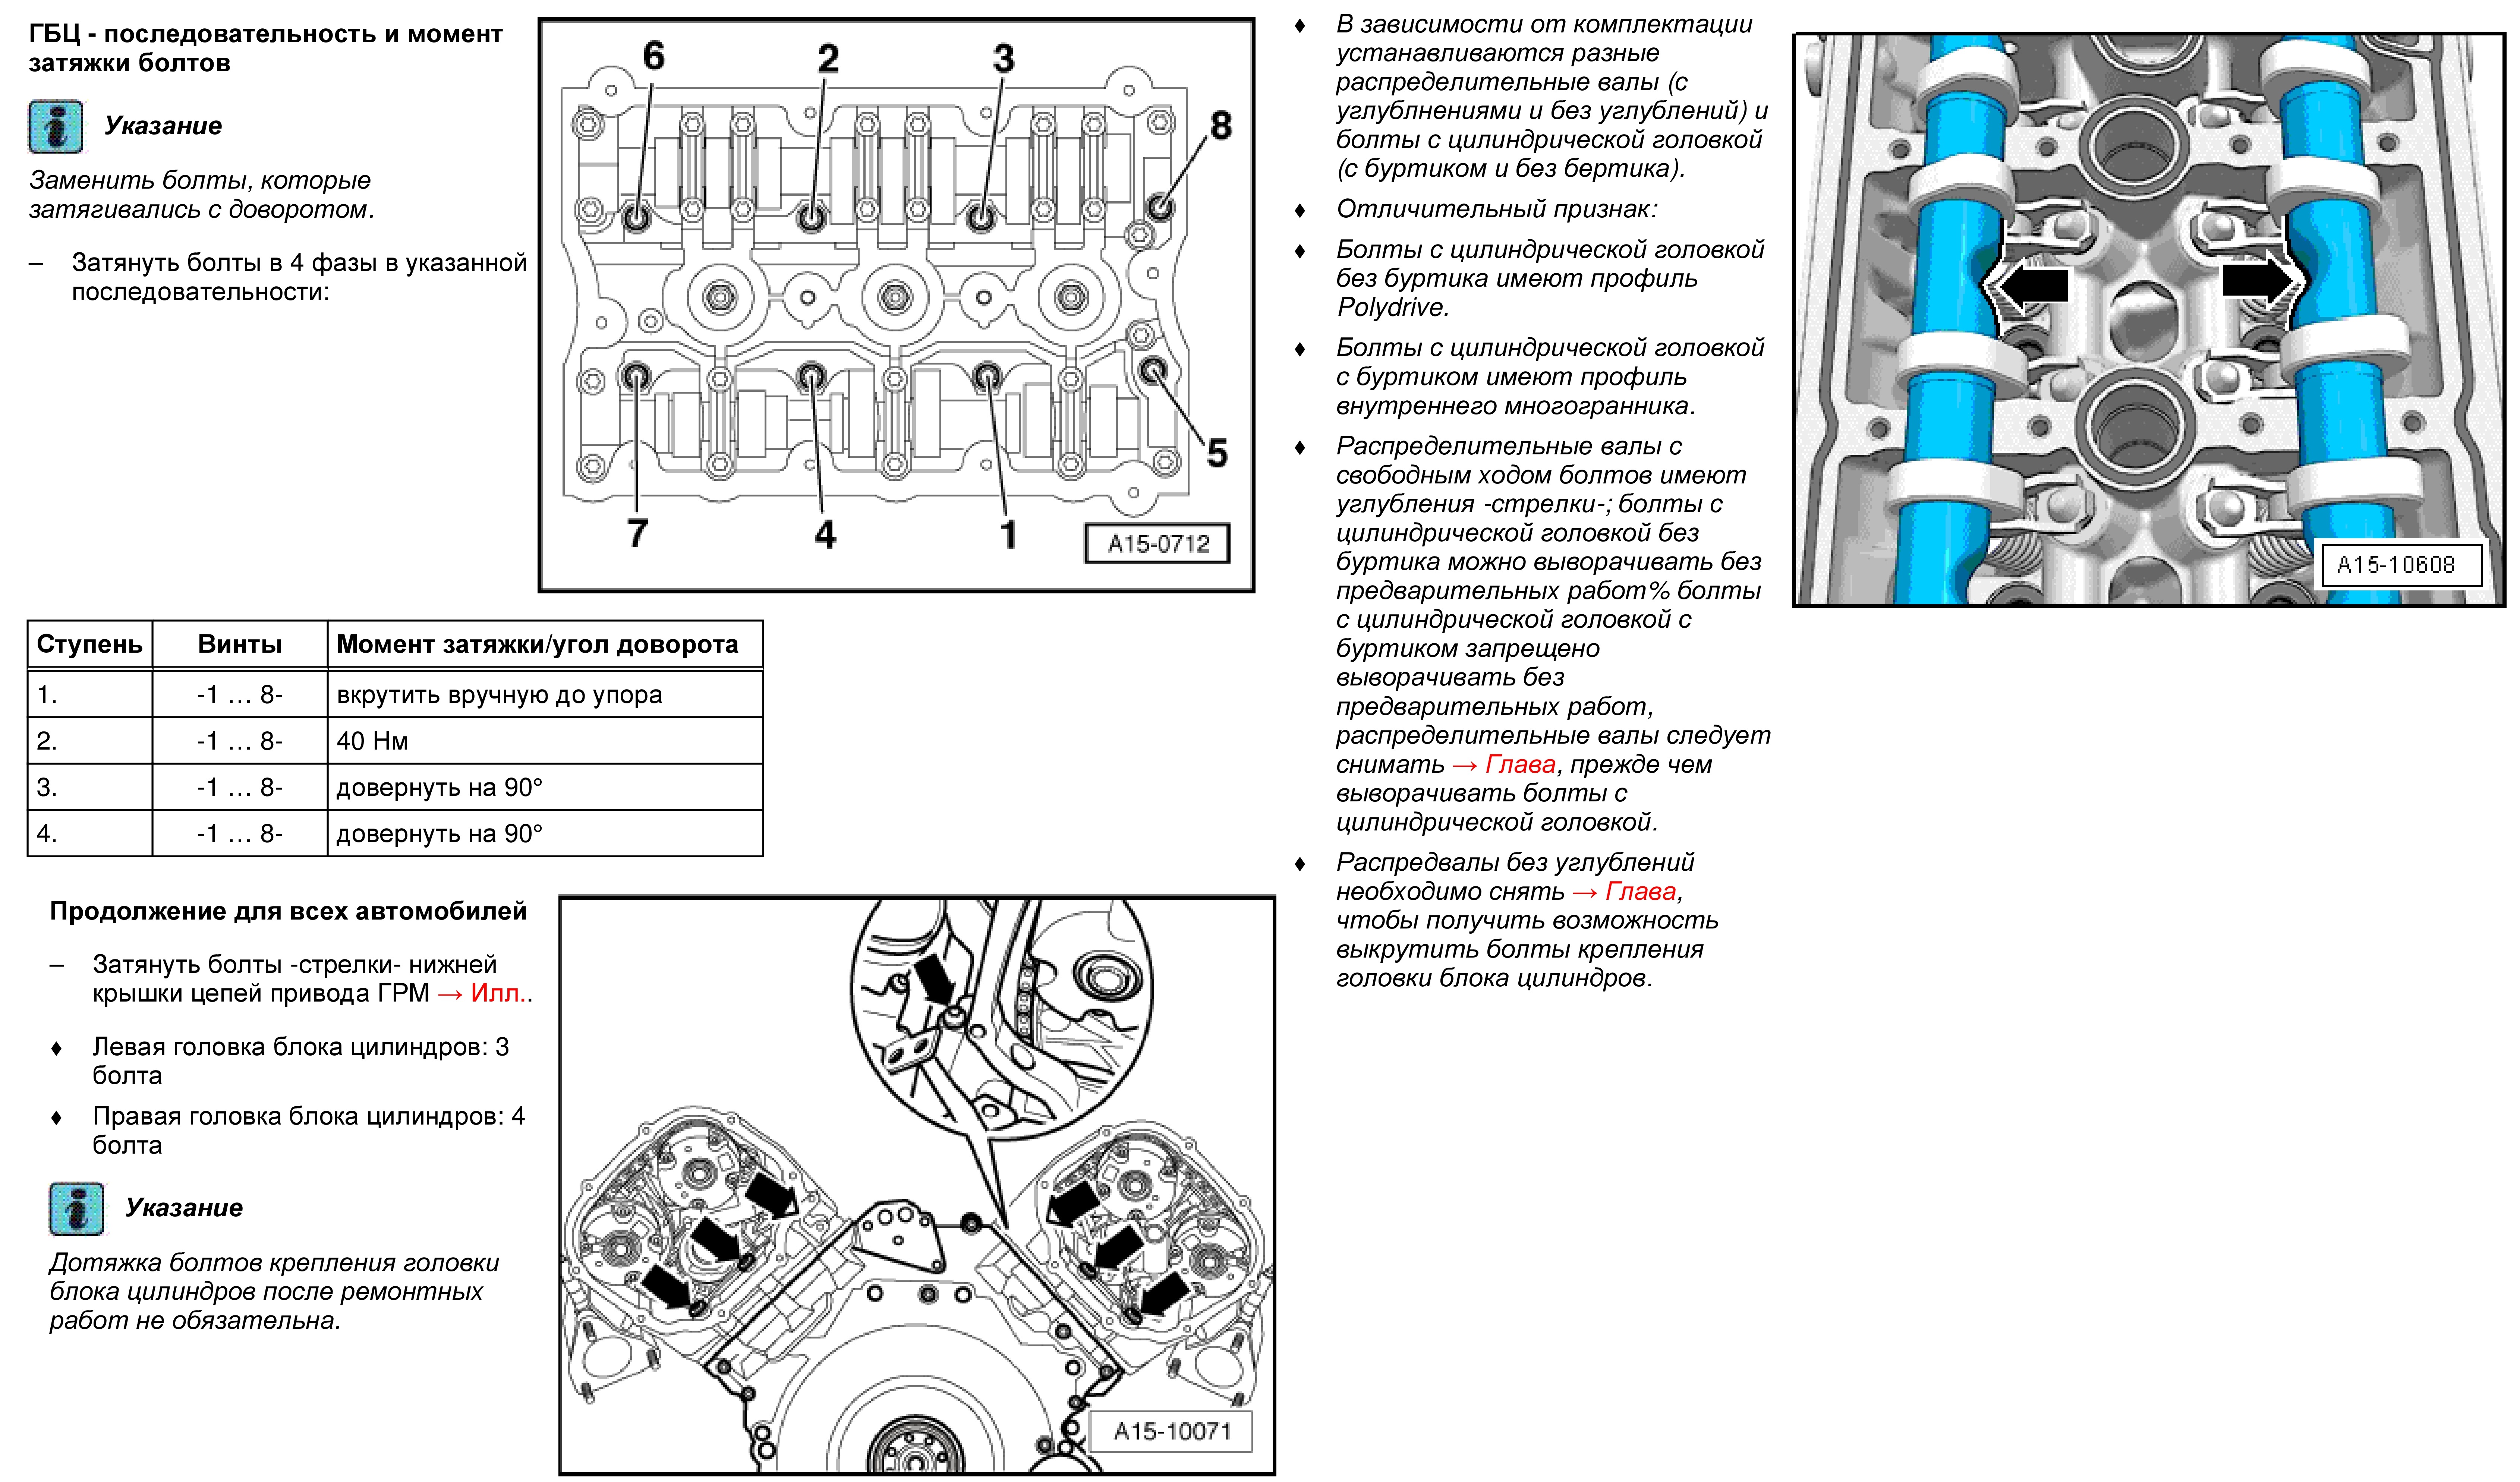
Основные болты ГБЦ CGWB: момент и порядок затяжки
Таблица охватывает только восемь основных болтов каждой ГБЦ, обозначенных 1–8 на схеме A15-0712. Это справочный фрагмент для сборщика, а не полная инструкция установки головки и всего крепежа двигателя.
| Шаг | Болты | Затяжка в порядке 1–8 |
|---|---|---|
| 1 | 1–8 | Вкрутить вручную до упора |
| 2 | 1–8 | 40 Н·м |
| 3 | 1–8 | Доворот 90° |
| 4 | 1–8 | Ещё один доворот 90° |
Болты, затягиваемые с доворотом, заменяют. Условия подготовки резьбы, исполнение болтов и порядок работ с распредвалами сверяют по полной инструкции своего двигателя.
Крепёж нижней крышки цепей затягивают отдельно: со стороны левой головки — три болта, правой — четыре. Их момент в приведённом фрагменте не указан; значение 40 Н·м и довороты из таблицы к ним не относятся.
Вопросы перед передачей блока
Можно восстановить блок Audi после задиров?
В этом случае повреждённые цилиндры восстановили чугунными гильзами под стандартную поршневую группу 84,5 мм. Для другого блока нужно оценить не только задиры, но и состояние тела блока, плоскостей и посадок. Начните со звонка в цех: расскажите, что произошло с двигателем. Индекс и фото повреждений помогут уточнить дальнейшую проверку.
Можно оставить свои поршни и кольца?
Новые или бывшие в употреблении поршни принимаем после дефектовки. Проверяют юбку, покрытие и канавки; чистовой размер цилиндра задают под конкретный поршень. Кольца подбирают по совместимости с поршнем и чугунной гильзой, проверяя зазор в канавке и отдельно в замке. Одного совпадения диаметра недостаточно.
Не повредит ли гильзовка канал охлаждения?
В этом ремонте канал сохранили. Подобрали гильзы с верхним упором и глубину посадки бурта с учётом тонкой межцилиндровой перегородки.
Что входит в гильзовку CGWB за 45 000 ₽?
Шесть гильз с верхним буртом, подготовка гильз и посадок, установка, фрезеровка плоскостей, чистовое хонингование на ЧПУ и ультразвуковая мойка без чистки каналов. Доработка технологических окон выполняется бесплатно. Расточка входит в гильзовку. Обработка с фальшплитами — дополнительно 10 000 ₽ за работу, итого 55 000 ₽; комплект новых болтов предоставляет клиент. Поршни подбирают отдельно: можно передать свои новые или б/у после дефектовки. Цена относится к снятому блоку, без снятия и установки двигателя на автомобиль.
Нужно ли гильзовать 3.0 TFSI при расходе масла?
Решение принимают после проверки цилиндров, поршней и колец. Расход масла бывает связан также с утечками и вентиляцией картера. Если рабочие поверхности и геометрия цилиндров в допустимом состоянии, причина может требовать другого ремонта.
После гильзовки двигатель перестанет расходовать масло?
Гильзовка восстанавливает рабочие поверхности и геометрию цилиндров. Результат зависит также от поршней, колец, сборки и устранения первоначальной неисправности. Потерю смазки, неисправную вентиляцию картера или топливо в масле нужно устранить отдельно. На выполненные нами работы действует гарантия 2 года.
Гильзовка или контрактный блок?
Сравнивают состояние вашего блока, состав восстановления, цену и гарантию с проверенным состоянием блока на замену. Для начала нужны дефектовка и расчёт ремонта. Один внешний вид или обещанный небольшой пробег не подтверждают геометрию цилиндров и коренных опор.
Сколько занимает гильзовка?
Срок текущей программы — 2–3 дня. Состав работ и дату выдачи согласуем при приёме блока.
Ремонтируете автомобиль или снятый двигатель?
Здесь показана мехобработка снятого блока. Принимаем детали двигателя; снятие, сборку и установку на автомобиль выполняет ваш сервис или моторист. До отправки согласуйте с цехом комплектность.
Можно отправить блок из другого города?
Да. Блок из этого видео прибыл из северного региона в деревянной обрешётке. Перед отправкой согласуйте комплектность и данные получателя. Деталь и вложенные узлы должны быть закреплены, плоскости защищены, отверстия закрыты.
Какая гарантия на гильзовку?
На работы по гильзовке — 2 года. Условия приведены на странице «Гарантия на ремонт деталей двигателя».
Подойдёт ли этот ремонт для любого Audi 3.0?
Для подбора работ нужен точный индекс. Здесь показан CGWB семейства EA837. Объём 3,0 л сам по себе не определяет конструкцию блока, подходящие поршни и параметры обработки.
Обсудим ремонт вашего блока
Позвоните до отправки блока — обсудим повреждения, нужную обработку и комплектность. Если уже есть фото цилиндров, поршней и маркировки, отправьте их в Telegram. Индекс двигателя и данные для расчёта уточним во время разговора.
Что согласовать до отправки
Сообщите, есть ли постель коленвала, передняя крышка, поршневая группа и крепёж. Для обработки с фальшплитами передайте комплект новых болтов. Подготовьте список вложений. Защитите плоскости, закройте отверстия и закрепите детали в жёсткой упаковке.
Софийская, 95, лит. А — ежедневно 9:00–21:00.
+7 812 678-99-04.
Индустриальный проспект, 43 — пн–пт 9:00–18:00.
+7 812 678-99-02.
Адреса и проезд · Другие примеры работ по деталям двигателя · Наверх
Опубликовано: 10 октября 2026. Цены в этом примере указаны на дату публикации статьи и могут измениться — актуальную стоимость уточняйте у менеджера.
